01
研磨策略
将砂轮、余量和冷却液与材料和所需的光洁度相匹配。
流程匹配完成
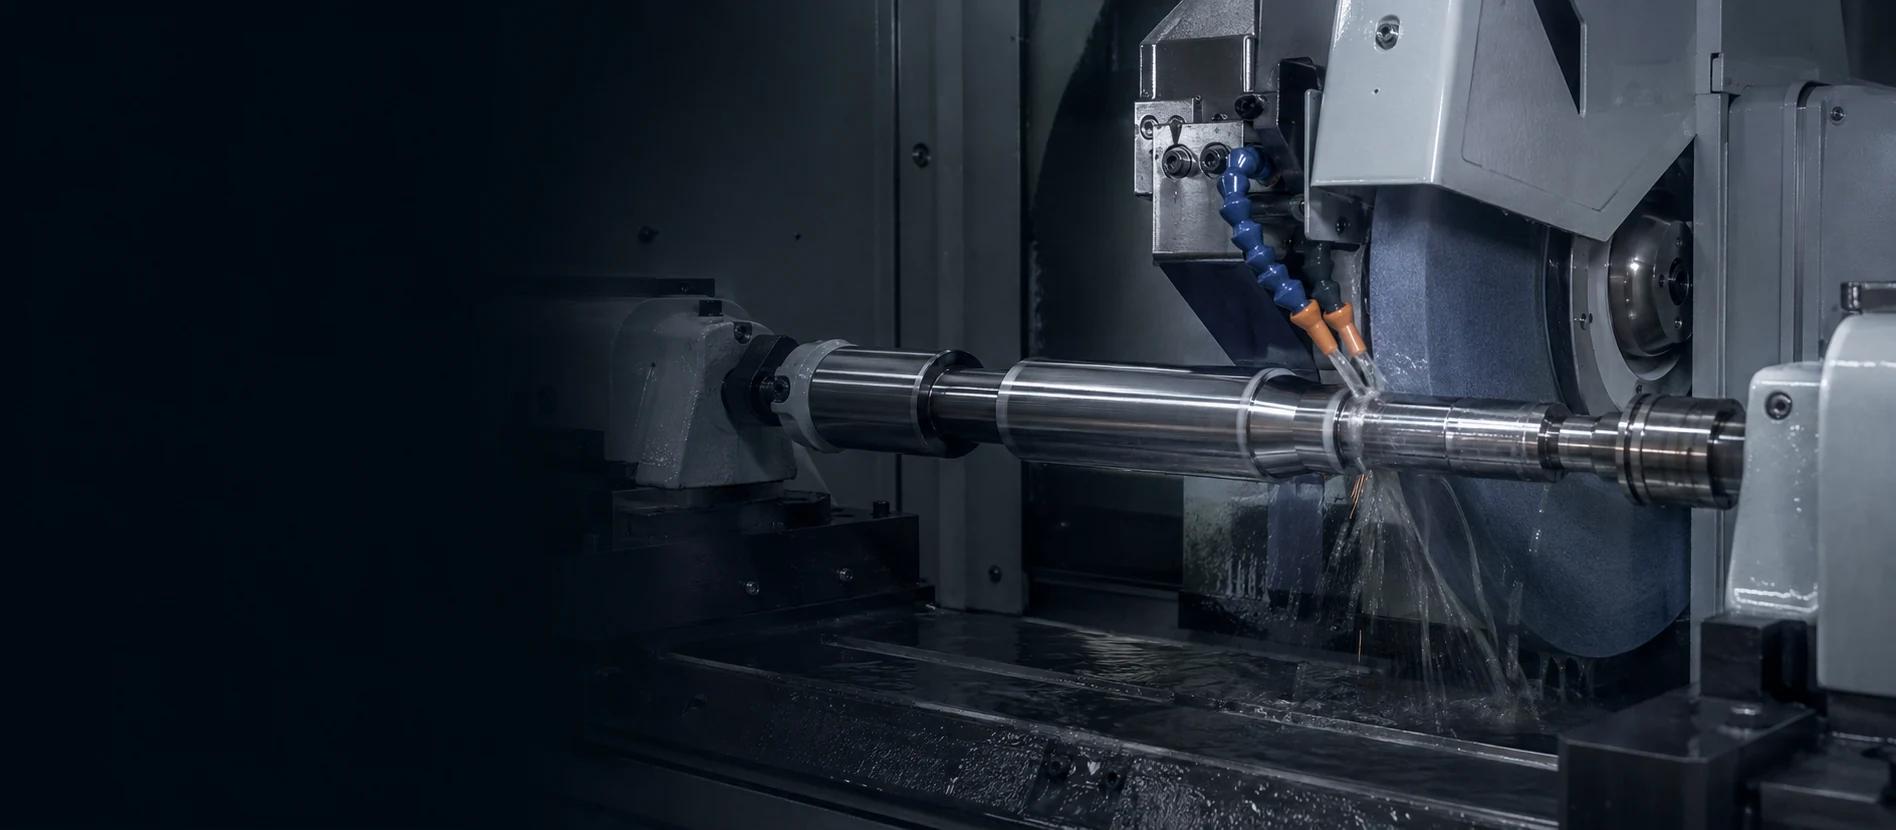
对关键表面、紧密配合和最终尺寸进行精密磨削。 JINGLE 使磨削工艺与材料状况、基准策略和检查要求保持一致。
用于工具、自动化、工业设备、移动性和 OEM 装配的精密研磨部件。

快速查看磨削范围和测量要求,以便进行早期技术审查。
| 参数 | 网站文案 |
|---|---|
| 研磨类型 | 根据几何形状确认的表面、圆柱和无心选项 |
| 最大。零件尺寸 | 待确认-预留设备信封 |
| 典型公差 | 待确认 - 报价特定的公差范围 |
| 表面处理 | 待确认 - Ra 范围(按材料和车轮策略划分) |
| 材料 | 淬硬钢、工具钢、不锈钢、合金钢、铝和碳化物兼容部件 |
| 检查 | 平台、校准仪、坐标测量机和最终检验 |
| 产量 | 原型、小批量和批量生产 |
| 可接受的绘图格式 | STEP、IGES、Parasolid、SolidWorks、PDF 绘图和 DXF |
01
将砂轮、余量和冷却液与材料和所需的光洁度相匹配。
流程匹配完成
02
参考控制装配、跳动和功能配合的特征。
功能引用受保护
03
在最终批准之前验证尺寸、平整度、圆度和表面状况。
最终几何形状已验证
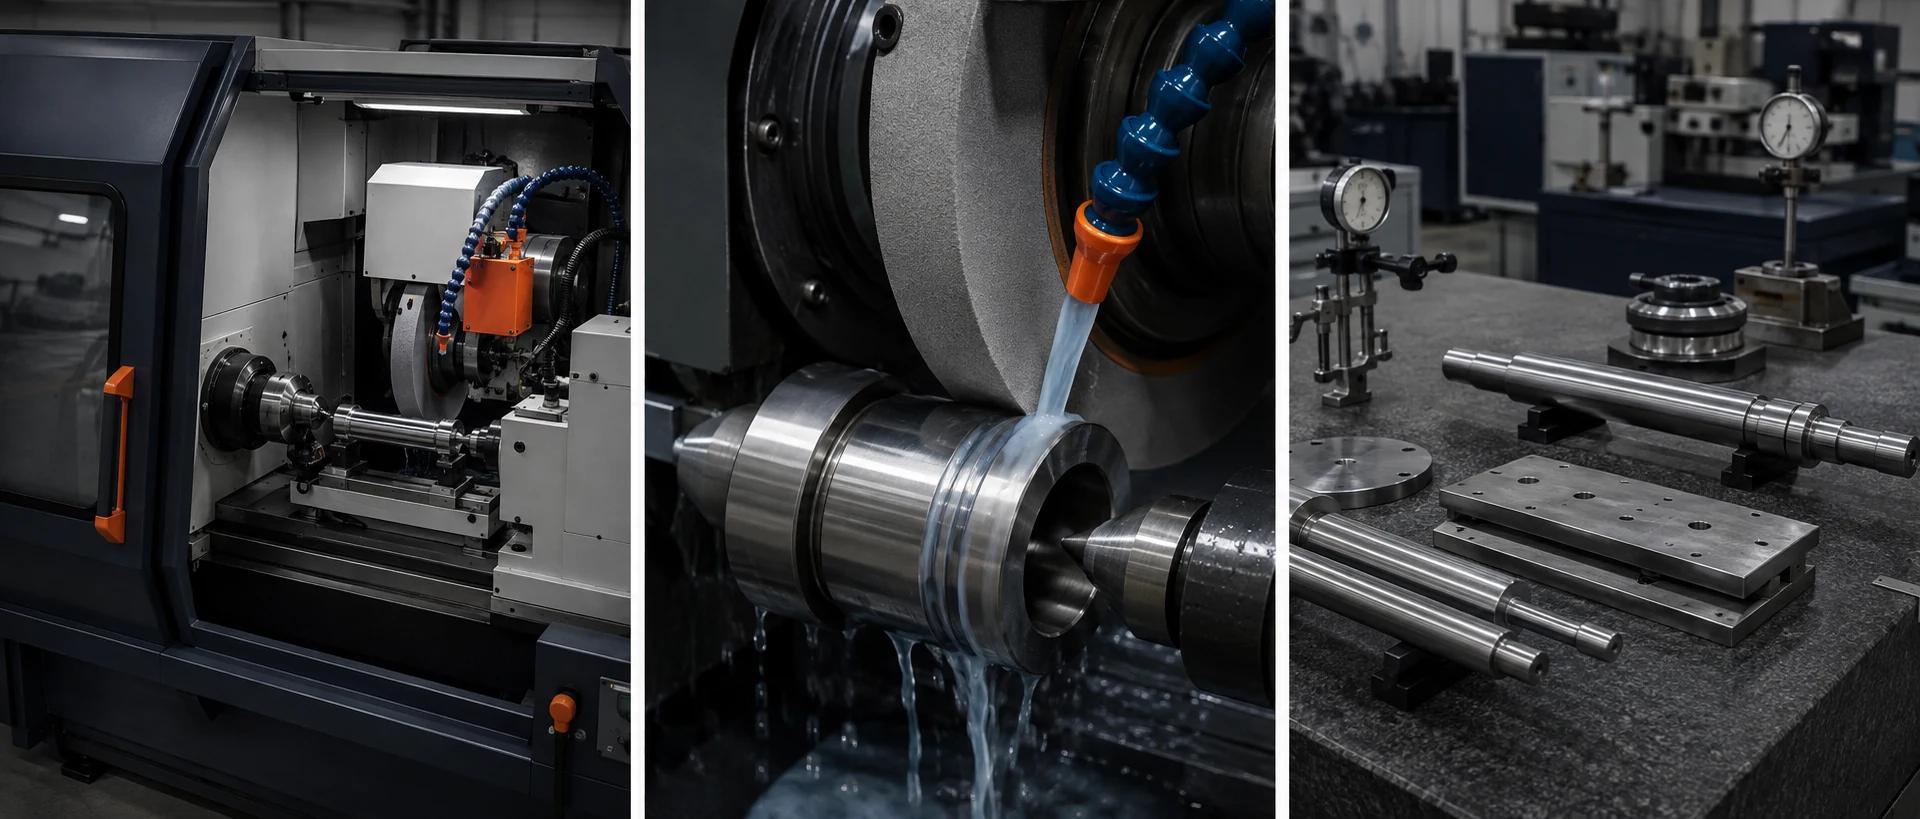
准备生产的磨床、砂轮和防护工作区。
精密轴正在磨削并根据最终要求进行检查。
成品部件的校准仪表和尺寸检查。
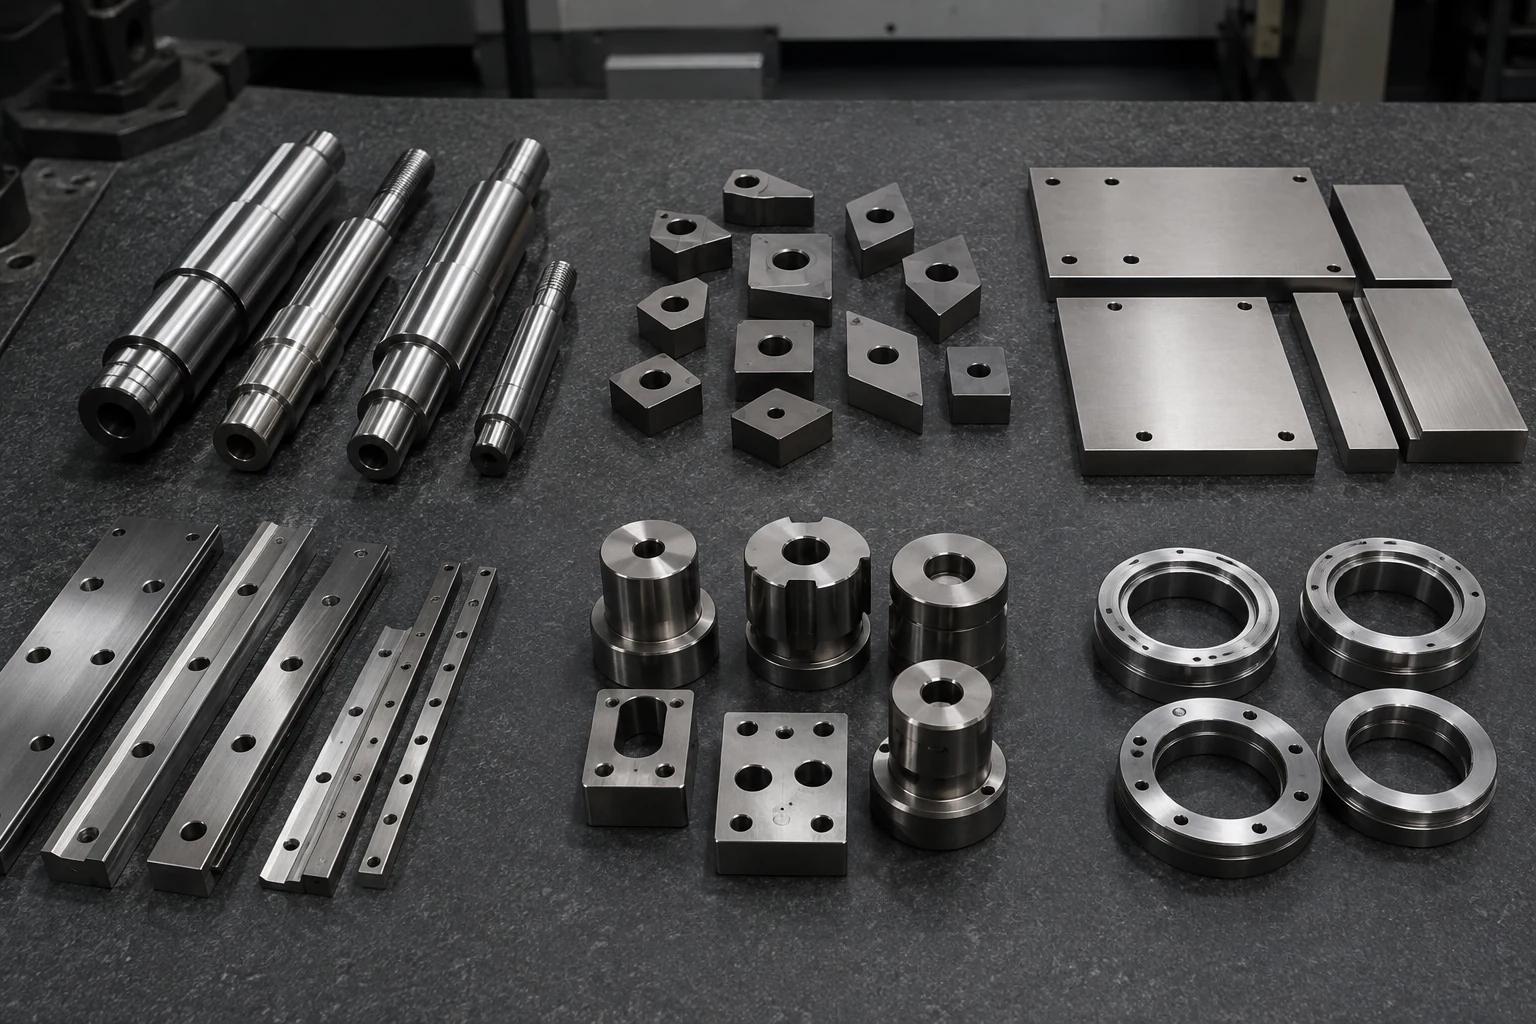
受控的直径、圆度和轴承接口。
耐磨工具表面精加工至受控尺寸。
用于工具和装配的平坦且平行的参考表面。
笔直、一致的滑动和定位表面。
具有受控工作表面和配合的硬化工具。
用于旋转、密封和装配配合的成品接口。
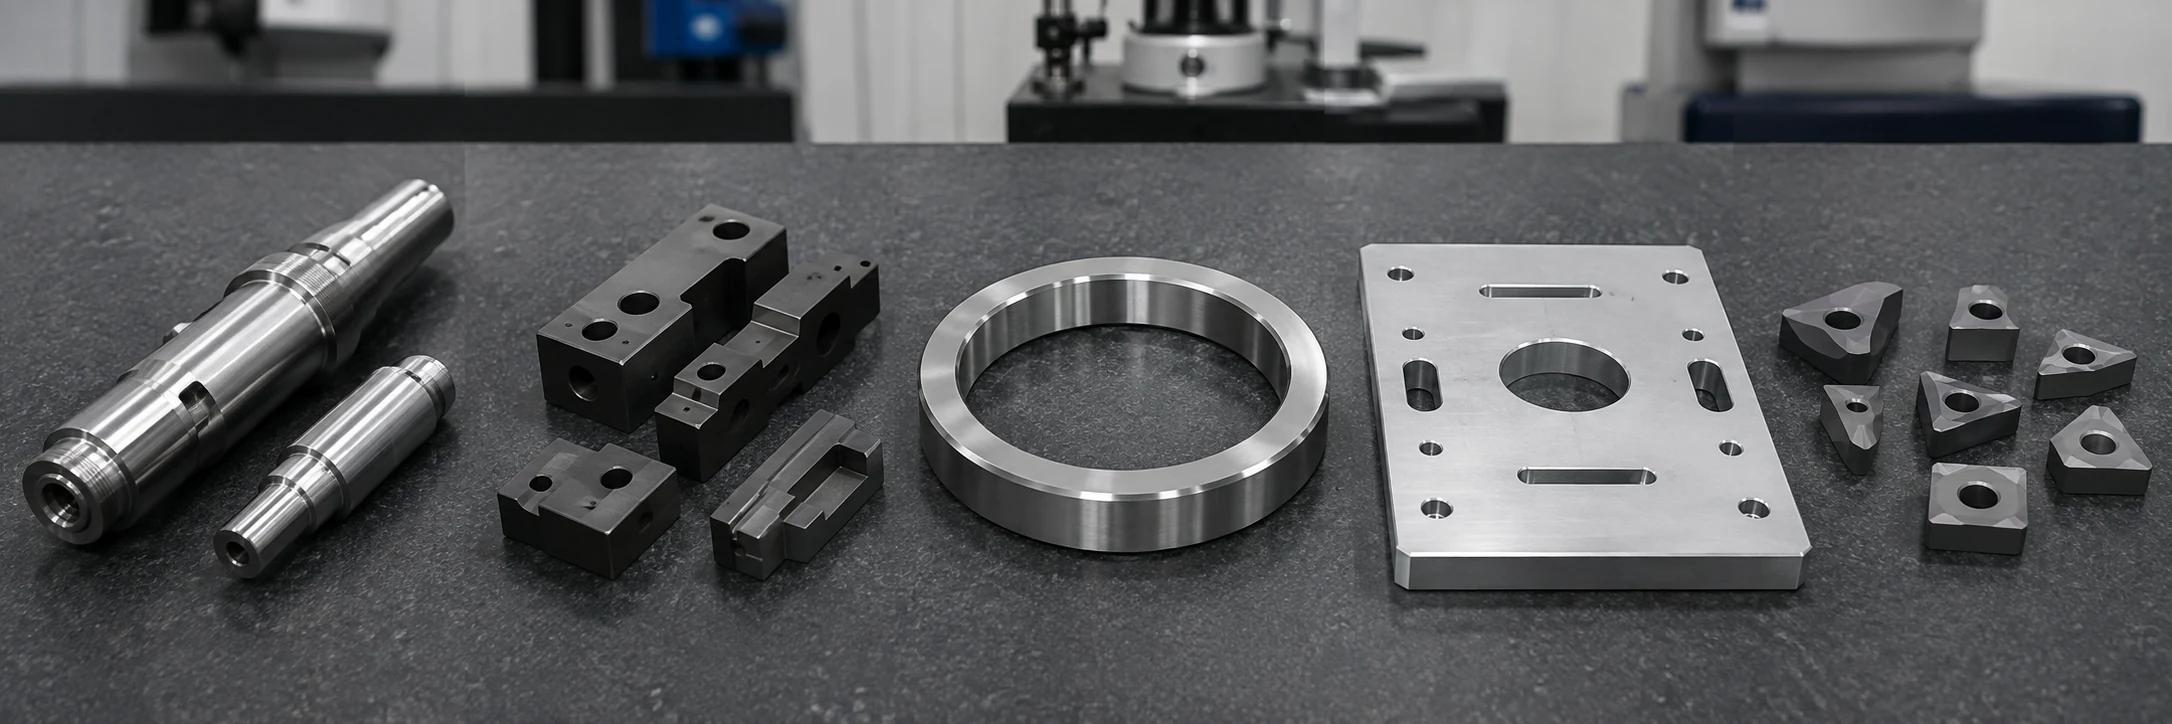
磨损和轴承表面。
工装和模具
耐腐蚀接口
轻量化精密零件
高硬度刀片
磨削前确认材料状况、硬度和认证。
在最终通过之前监控切削量和临界尺寸。
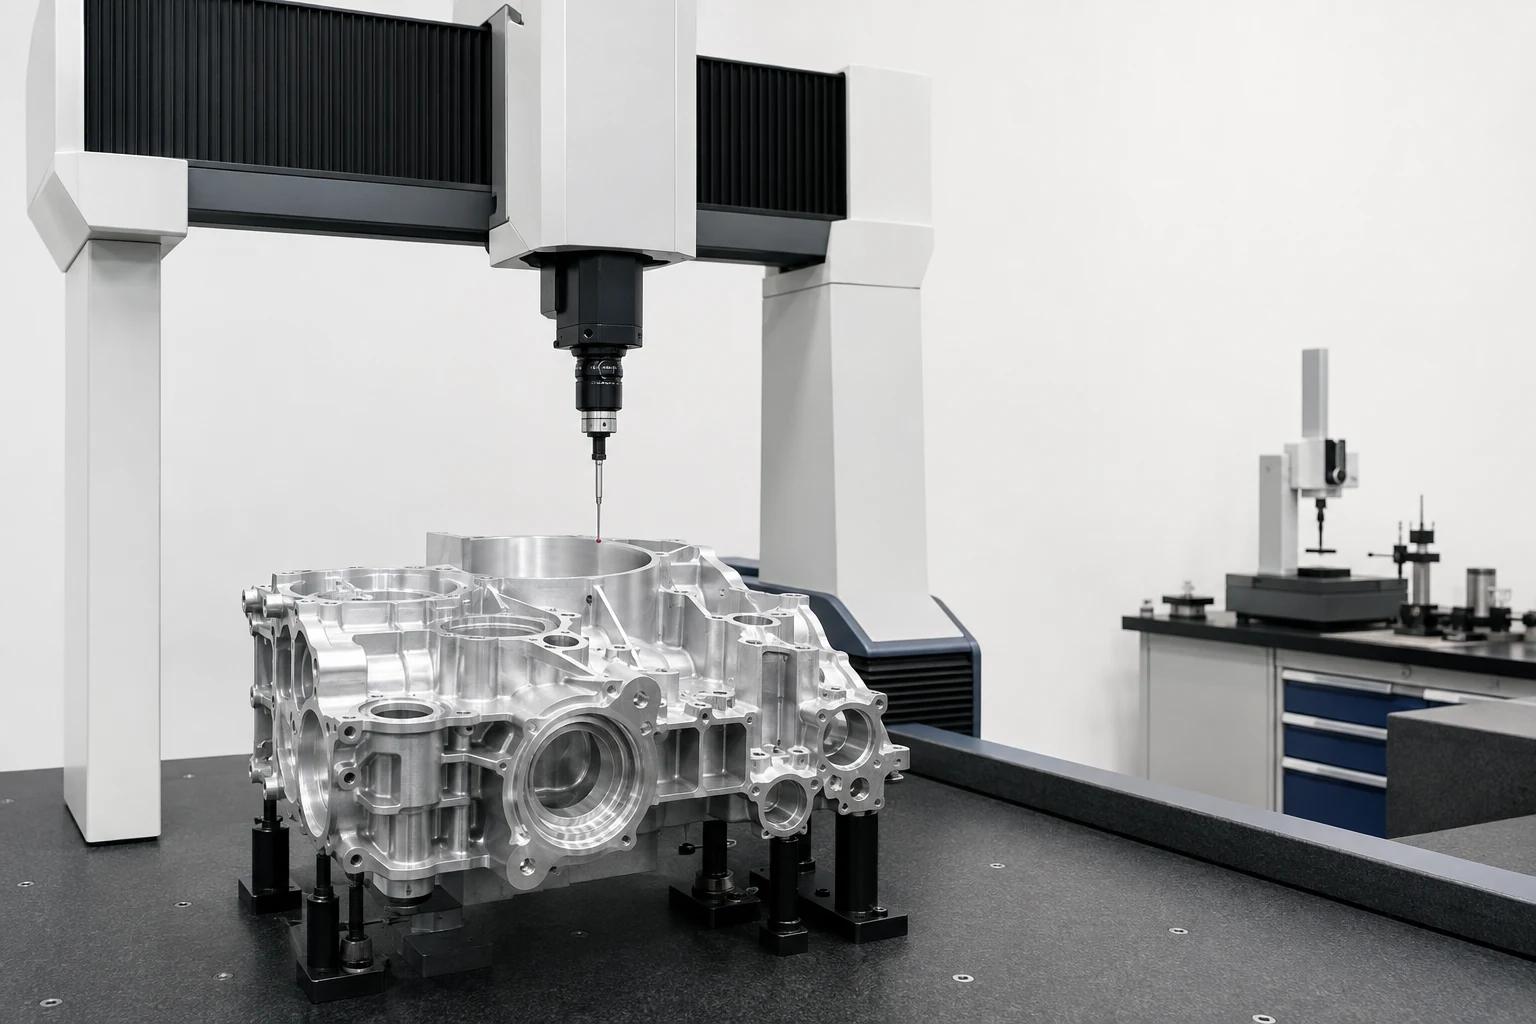
使用适合所需几何形状和表面条件的校准设备。
仅在尺寸、视觉和文档要求完成后才发布。
01
确认基准方案、库存余量和最终表面要求。
02
建立可重复的研磨和检查路线。
03
在计划的运行中保持最终尺寸和表面的一致性。
01
放行前确认材料状况、磨削余量、基准及检验要求。
02
协调最终几何形状并通过控制装配的接口完成。
03
从第一批零件到重复运行,保持基本的过程控制。
04
将校准的仪表和检查方法与每个关键要求相匹配。
05
接收询价中指定的证书和报告。
06
获得材料状况、公差和表面光洁度问题的清晰响应路径。
我们根据零件几何形状和最终要求审查表面、外圆和无心磨削选项。
是的,当基准方案、库存余量、材料状况和测量方法支持要求时。
常见选项包括淬硬钢、工具钢和合金钢、不锈钢、铝和碳化物兼容部件。
是的。我们支持原型、小批量工作和重复批次,并制定与数量相匹配的检验计划。
是的。在询价中索取所需的 CMM 报告、FAI、材料证书、CoC 或 PPAP 文件。
发送图纸、材料状况、库存余量、数量、公差和所需的表面标注。
发送包含材料状况、库存余量、公差和表面光洁度要求的图纸。我们将审查研磨路线和检查计划。
相关加工工艺