Por qué es importante el diseño de la fundición de aluminio a presión
La producción exitosa de fundición de aluminio comienza mucho antes de verter el primer metal. La calidad, el costo y la fiabilidad de un componente fundido a presión dependen en gran medida del diseño original de la pieza.
Para los compradores OEM y los ingenieros de producto, una pieza bien diseñada puede ser de gran ayuda:
- reducir los problemas de herramientas
- mejorar la eficiencia de la producción
- minimizar los defectos de fundición
- reducir los requisitos de mecanizado
- mejorar la vida útil del producto
Muchos problemas de fabricación no son causados por el proceso de fundición en sí, sino por diseños inadecuados que generan problemas durante el llenado, el enfriamiento y la solidificación.
Trabajar con un fabricante experimentado de piezas fundidas a presión durante la fase de diseño permite a las empresas identificar los riesgos potenciales antes de que comience la inversión en utillaje.
¿Qué es la fundición a presión de aluminio?
La fundición de aluminio a presión es un proceso de fabricación que produce componentes metálicos mediante la inyección de aleación de aluminio fundido en un molde de acero de precisión a alta presión.
En comparación con los métodos de mecanizado tradicionales, la fundición a presión de aluminio permite crear formas complejas más cercanas a la geometría del producto final.
El proceso normalmente incluye:
- Diseño de moldes
- Fabricación de herramientas
- Fusión de aluminio
- Inyección a alta presión
- Enfriamiento y solidificación
- Extracción de piezas
- Recorte y acabado
- Inspección de calidad
La fundición de aluminio a presión se utiliza ampliamente para componentes que requieren:
- estructuras ligeras
- buen rendimiento térmico
- resistencia a la corrosión
- geometría compleja
- alta eficiencia de producción
Las aplicaciones comunes incluyen:
- carcasas de motor
- carcasas electrónicas
- componentes automotrices
- cuerpos de bomba
- piezas de equipos industriales
- componentes de iluminación
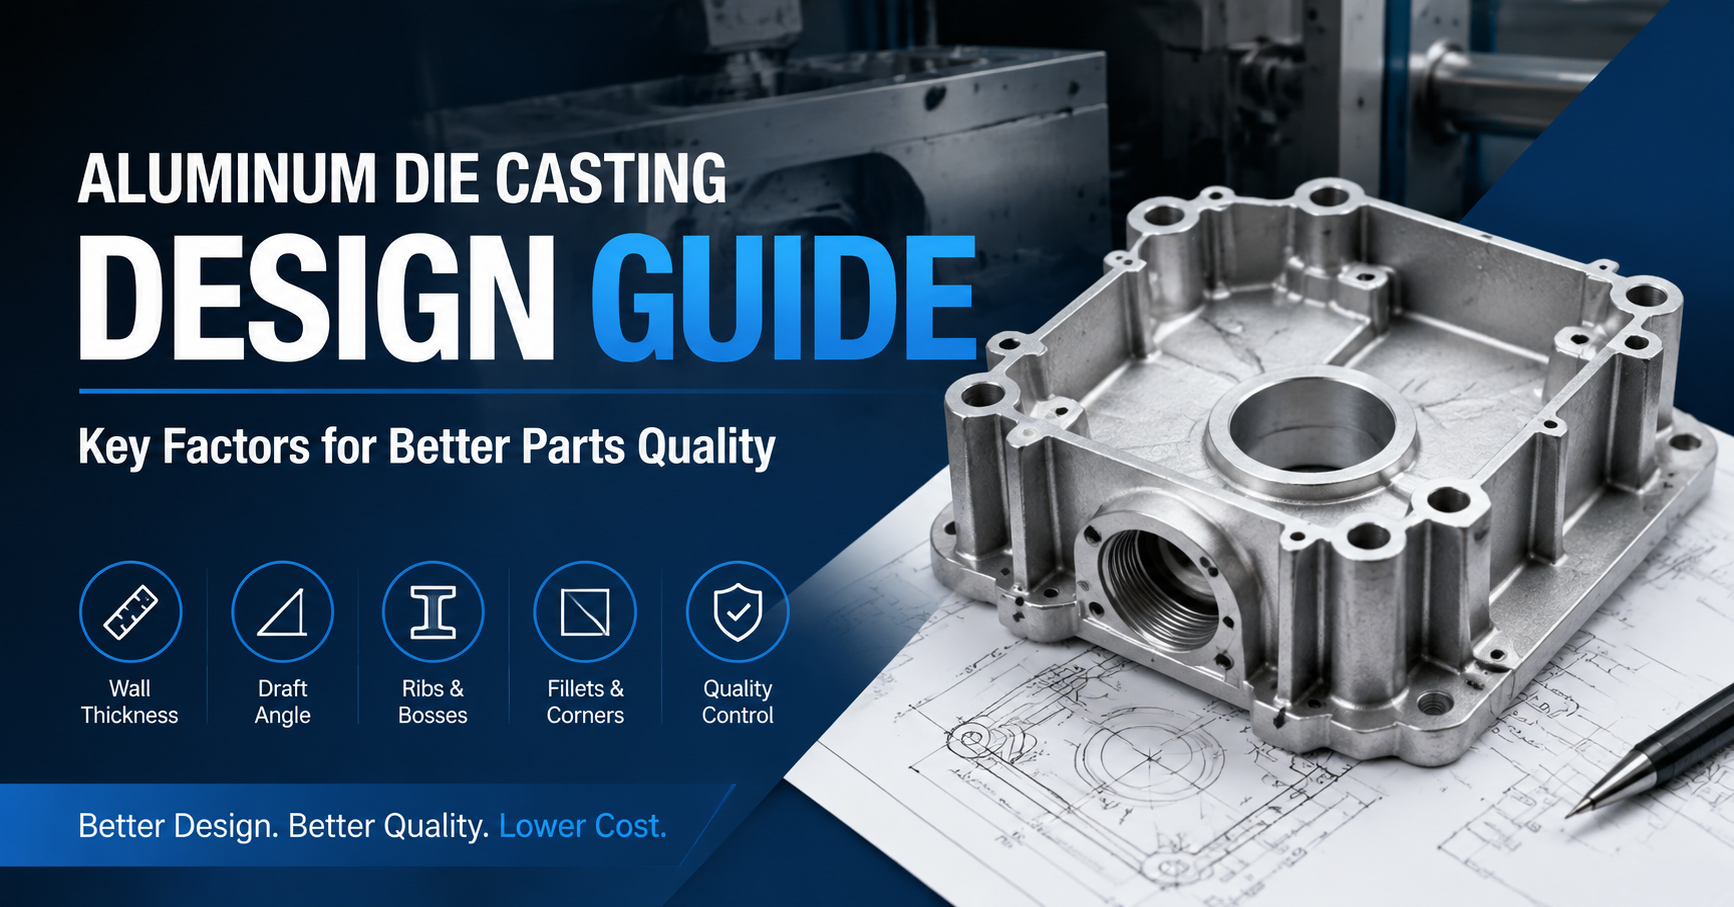
Consideraciones clave de diseño para la fundición a presión de aluminio
Un diseño exitoso de fundición a presión debe tener en cuenta tanto el rendimiento del producto como los requisitos de fabricación.
Entre los factores de diseño importantes se incluyen:
- espesor de pared
- ángulo de desmoldeo
- costillas y protuberancias
- filetes
- línea de separación
- margen de mecanizado
- requisitos de superficie
Ignorar estos factores puede aumentar el coste de las herramientas y generar problemas de producción.
Diseño del espesor de pared para fundición a presión de aluminio
El espesor de la pared es uno de los factores más importantes en el diseño de piezas fundidas de aluminio.
El grosor desigual de la pared puede causar:
- contracción
- porosidad interna
- deformación
- refrigeración inconsistente
Un buen diseño debería mantener un espesor de pared relativamente uniforme siempre que sea posible.
Los beneficios incluyen:
- flujo de metal mejorado
- defectos de fundición reducidos
- mejor estabilidad dimensional
- Mayor consistencia en la producción
Cuando se necesiten secciones más gruesas, los diseñadores deben tener en cuenta lo siguiente:
- agregar costillas
- mejorar las transiciones geométricas
- reducir la concentración innecesaria de material
Requisitos del ángulo de desmoldeo
El ángulo de desmoldeo permite extraer la pieza fundida del molde con mayor facilidad.
Sin un ángulo de desmoldeo suficiente:
- Es posible que algunas piezas se queden pegadas dentro del molde.
- El desgaste por moho aumenta
- La eficiencia de la producción disminuye
Un diseño de borrador adecuado ayuda a:
- prolongar la vida útil del moho
- reducir problemas de eyección
- mejorar la calidad de la superficie
El ángulo de inclinación requerido depende de:
- selección de aleación
- requisitos de acabado superficial
- profundidad de la característica
- estructura de herramientas
Un fabricante profesional de piezas fundidas a presión revisará los requisitos preliminares durante la fase de ingeniería.
El papel de las nervaduras y los salientes en el diseño de fundición a presión
Las nervaduras y los salientes se utilizan habitualmente para mejorar la resistencia sin aumentar significativamente el peso.
Costillas
Las costillas ayudan:
- aumentar la rigidez estructural
- prevenir la deformación
- reducir el uso de materiales
Sin embargo, un grosor excesivo de las costillas puede provocar:
- marcas de contracción
- enfriamiento desigual
- estrés interno
Jefes
Los jefes se utilizan a menudo para:
- montaje con tornillos
- conexiones de ensamblaje
- características de posicionamiento
El diseño adecuado del soporte requiere tener en cuenta lo siguiente:
- espesor de pared
- ángulo de desmoldeo
- requisitos de mecanizado
- método de fijación
Diseño de filetes y esquinas
Las esquinas afiladas generan concentración de tensiones durante el proceso de fundición y enfriamiento.
Agregar filetes ayuda:
- mejorar el flujo de metales
- reducir el estrés
- aumentar la resistencia de la pieza
- mejorar el llenado del molde
Las transiciones suaves son especialmente importantes para:
- componentes estructurales
- viviendas
- piezas relacionadas con la presión
Consideraciones sobre las herramientas antes de la producción.
El utillaje es una de las mayores inversiones en la fundición de aluminio a presión.
Antes de que comience la fabricación del molde, los proveedores deben evaluar:
- geometría de la pieza
- disposición de la cavidad
- dirección de inyección
- canales de refrigeración
- posiciones de eyección
- requisitos de mecanizado
Un proveedor profesional debería proporcionar información sobre el diseño para la fabricación (DFM, por sus siglas en inglés).
La revisión de DFM ayuda a identificar:
- características difíciles
- complejidad innecesaria
- posibles áreas defectuosas
- oportunidades de ahorro de costes
Defectos comunes en la fundición de aluminio y sus soluciones.
Comprender los defectos comunes ayuda a los compradores a evaluar la calidad de fabricación.
| Defecto | Posible causa | Solución |
|---|---|---|
| Porosidad | Gas atrapado durante el llenado | Mejorar la ventilación y el control de procesos. |
| Contracción | Refrigeración desigual | Optimizar el espesor de la pared |
| Relleno corto | Flujo de metal deficiente | Mejorar el diseño de compuertas |
| Grietas | Estrés interno | Ajustar el diseño y la refrigeración |
| defectos superficiales | Problemas de moho o de proceso | Mejorar el mantenimiento de las herramientas |
Un proveedor de piezas fundidas fiable debería contar con un control de calidad preventivo en lugar de detectar los defectos únicamente después de la producción.
Opciones de acabado superficial para fundición a presión de aluminio
Tras la fundición, muchas piezas requieren un acabado adicional.
Las opciones comunes incluyen:
| Finalizar | Solicitud |
|---|---|
| Voladura | Elimina las marcas superficiales y mejora la apariencia. |
| Recubrimiento en polvo | Acabado protector y decorativo |
| Cuadro | Protección contra el color y la corrosión |
| Anodizado | Protección de superficie para aluminio |
| Mecanizado CNC | Mejorar las dimensiones críticas |
El método de acabado depende de:
- entorno de aplicación
- requisitos de apariencia
- tolerancia dimensional
- especificaciones del cliente
Cómo elegir un fabricante de piezas fundidas a presión fiable
Seleccionar al proveedor adecuado es fundamental para el éxito del proyecto.
Los compradores de equipos originales (OEM) deben evaluar:
Capacidad de ingeniería
Compruebe si el proveedor ofrece:
- Análisis DFM
- sugerencias de herramientas
- optimización de procesos
Capacidad de producción
Entre los factores importantes se incluyen:
- equipo de fundición
- gestión de herramientas
- capacidad de producción
- capacidad de acabado
Control de calidad
Un proveedor profesional debe contar con procedimientos de inspección que abarquen:
- verificación de materiales
- inspección dimensional
- inspección visual
- pruebas funcionales
Experiencia en fabricación
La experiencia con productos similares ayuda a reducir:
- riesgos de las herramientas
- problemas de producción
- problemas de calidad
Lista de verificación de diseño para fundición a presión de aluminio
| Elemento de diseño | Recomendación |
|---|---|
| Espesor de pared | Mantenga un grosor uniforme siempre que sea posible. |
| Ángulo de inclinación | Añadir suficiente aire desmoldante |
| Esquinas | Utilice filetes en lugar de bordes afilados. |
| Costillas | Mejora la resistencia sin un grosor excesivo. |
| Jefes | Considere las necesidades de fijación y mecanizado. |
| Estampación | Revisar el diseño antes de la producción del molde. |
| Finalizar | Definir los requisitos de apariencia y protección |
Preguntas frecuentes
¿Qué materiales se utilizan habitualmente para la fundición de aluminio a presión?
Las aleaciones de aluminio más comunes incluyen materiales seleccionados por su resistencia, resistencia a la corrosión, peso y facilidad de fundición. La mejor aleación depende de los requisitos de la aplicación.
¿Por qué es importante el espesor de la pared en la fundición de aluminio a presión?
El espesor de la pared afecta al flujo del metal, al comportamiento de enfriamiento y a los riesgos de defectos. Un diseño de espesor adecuado mejora la estabilidad dimensional y reduce los problemas de producción.
¿Se pueden mecanizar mediante CNC las piezas de aluminio fundido a presión?
Sí. Muchas piezas fundidas a presión personalizadas requieren mecanizado CNC para orificios críticos, superficies de montaje, roscas y dimensiones de precisión.
¿Cómo se pueden reducir los defectos de fundición?
Los defectos pueden reducirse mediante un diseño adecuado de las piezas, la optimización de las herramientas, el control de procesos y los procedimientos de inspección.
¿Qué industrias utilizan la fundición de aluminio a presión?
La fundición de aluminio a presión se utiliza ampliamente en las industrias automotriz, electrónica, de equipos industriales, de automatización y de productos de consumo.
¿Desde cuándo debería participar un proveedor en el diseño?
Se recomienda la participación temprana de los proveedores, ya que los fabricantes pueden proporcionar información sobre el diseño para la fabricación (DFM) antes de invertir en herramientas.
¿Es la fundición de aluminio a presión adecuada para la producción de bajo volumen?
Depende del coste de las herramientas y de los requisitos del proyecto. Para volúmenes muy bajos, el mecanizado CNC o los métodos de fundición alternativos pueden resultar más económicos.
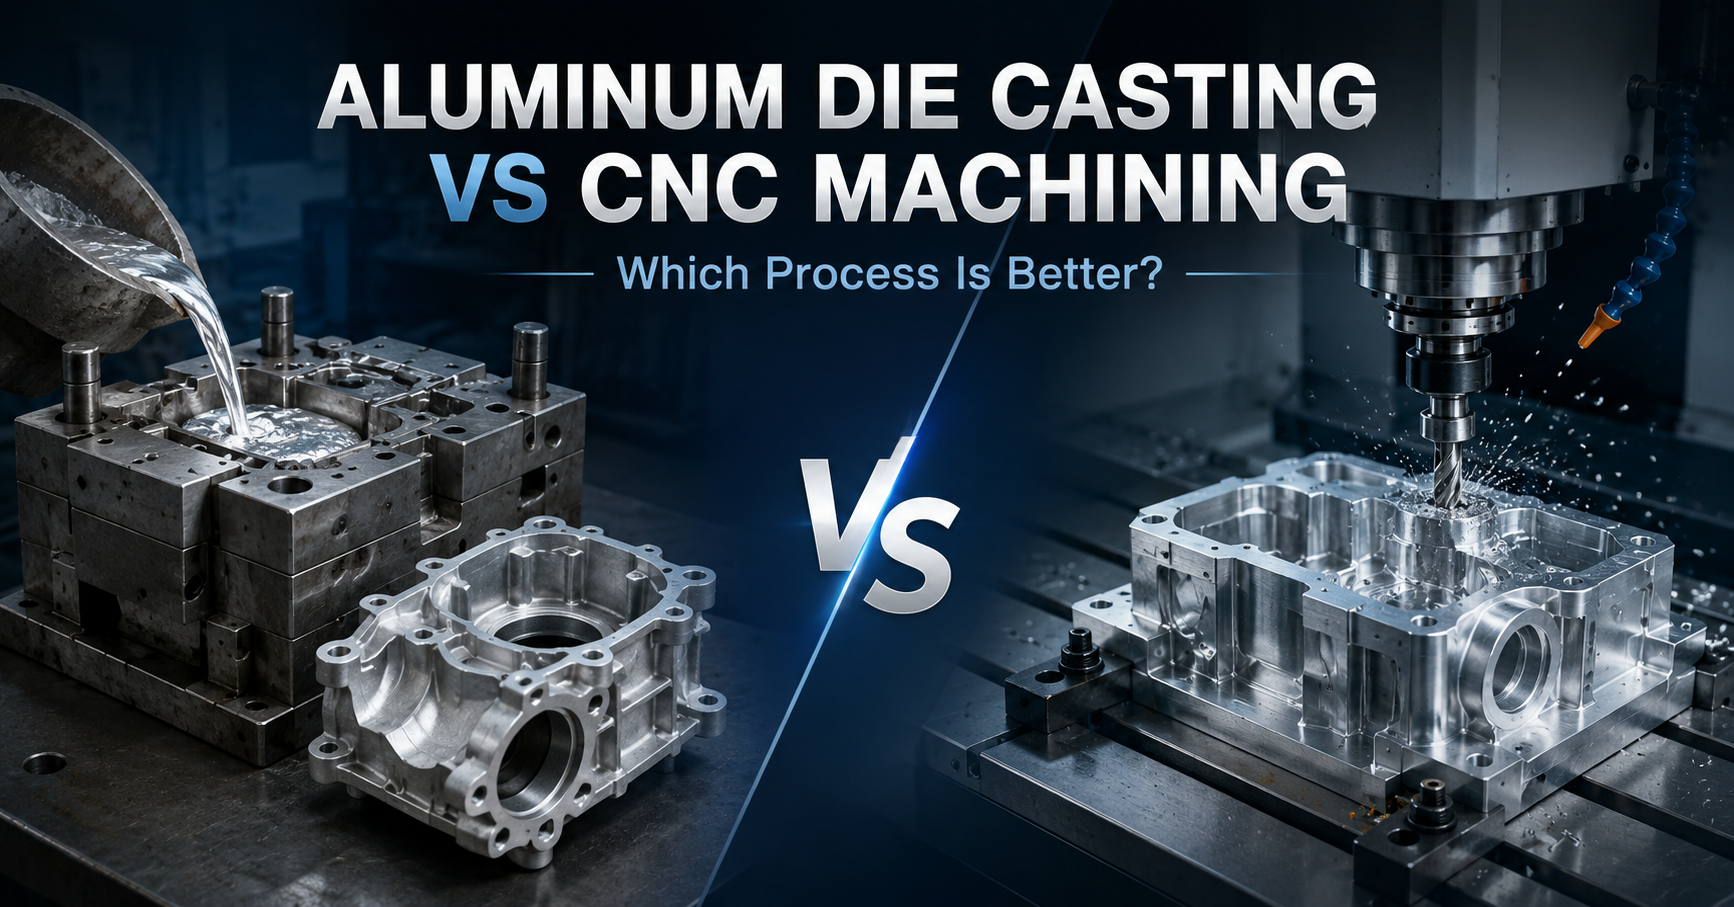
¿Cuál es la diferencia entre fundición a presión y mecanizado?
La fundición a presión da forma a las piezas mediante moldes, mientras que el mecanizado elimina material de bloques sólidos. La fundición a presión suele ser más adecuada para la producción en grandes volúmenes, mientras que el mecanizado ofrece mayor flexibilidad.