01
Revisión de aleaciones y palanquillas.
Haga coincidir el rango de calentamiento, el tamaño de la palanquilla y la estrategia de reducción con las propiedades requeridas.
Billet y aleación combinados
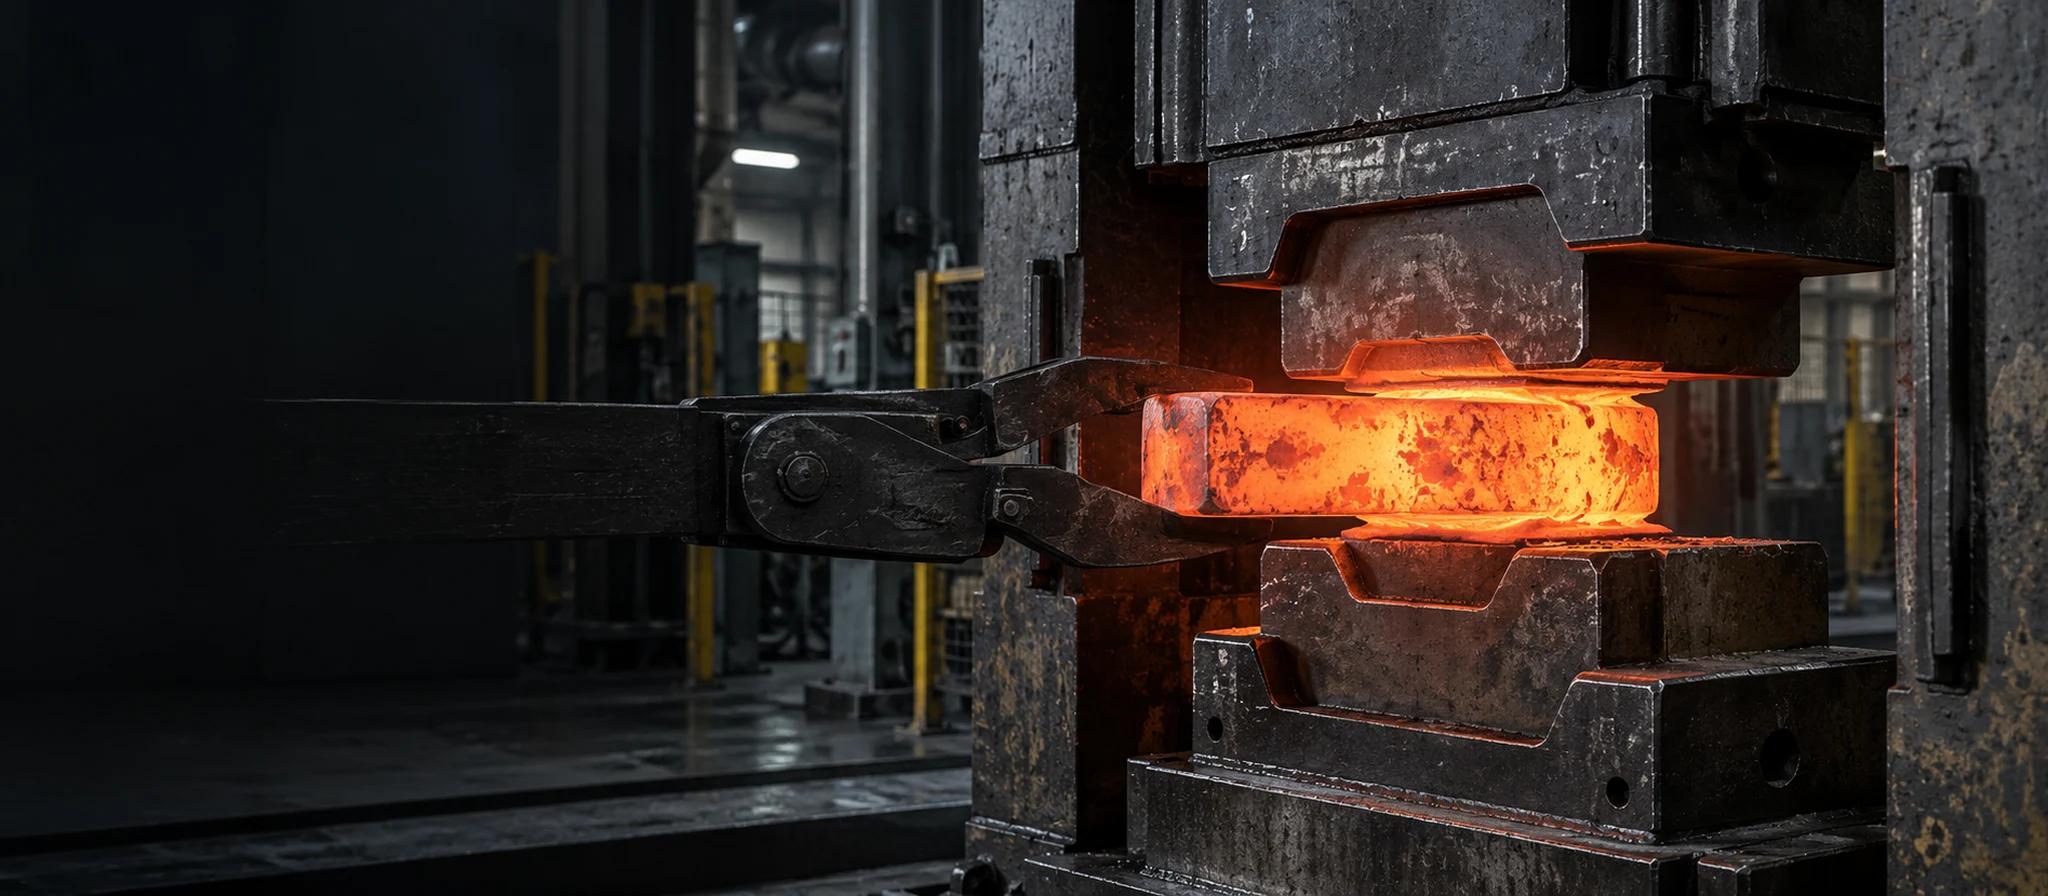
Componentes forjados en caliente de alta resistencia para ejes, bridas, piezas de transmisión y conjuntos industriales. JINGLE revisa la aleación, el tamaño de la palanquilla, la estrategia de matriz y el mecanizado posterior antes de la producción.
Componentes forjados para automoción, equipos industriales, energía, control de fluidos y programas OEM personalizados.

Una vista rápida de la información que los compradores necesitan antes de enviar una solicitud de cotización de forja en caliente. Los valores finales se confirman frente a los requisitos de aleación, palanquilla, matriz, tratamiento térmico y mecanizado.
| Parámetro | Detalles de capacidad |
|---|---|
| Proceso de forja | Ruta de forjado en caliente con matriz cerrada, matriz abierta o específica del proyecto |
| Máx. Tamaño de forja | Por confirmar: sobre de prensa, martillo y matriz de reserva |
| Tolerancia típica | Por confirmar: gama forjada y mecanizada específica de cotización |
| Sección de materiales | Por confirmar: tamaño de palanquilla y rango de secciones por aleación |
| Materiales | Acero al carbono, acero aleado, acero inoxidable, aluminio y aleaciones de titanio. |
| Operaciones secundarias | Tratamiento térmico, granallado, recorte, mecanizado y acabado superficial. |
| Volumen de producción | Producción de prototipos, de bajo volumen y por lotes. |
| Formatos de dibujo aceptados | STEP, IGES, Parasolid, SolidWorks, dibujo PDF y DXF |
01
Haga coincidir el rango de calentamiento, el tamaño de la palanquilla y la estrategia de reducción con las propiedades requeridas.
Billet y aleación combinados
02
Planifique la separación del troquel, el flasheo, el recorte y el relleno alrededor de la geometría final.
Relleno y recorte del troquel planificados
03
Coordinar el tratamiento térmico, el stock de mecanizado y la inspección antes de la liberación.
Finalización de ruta coordinada
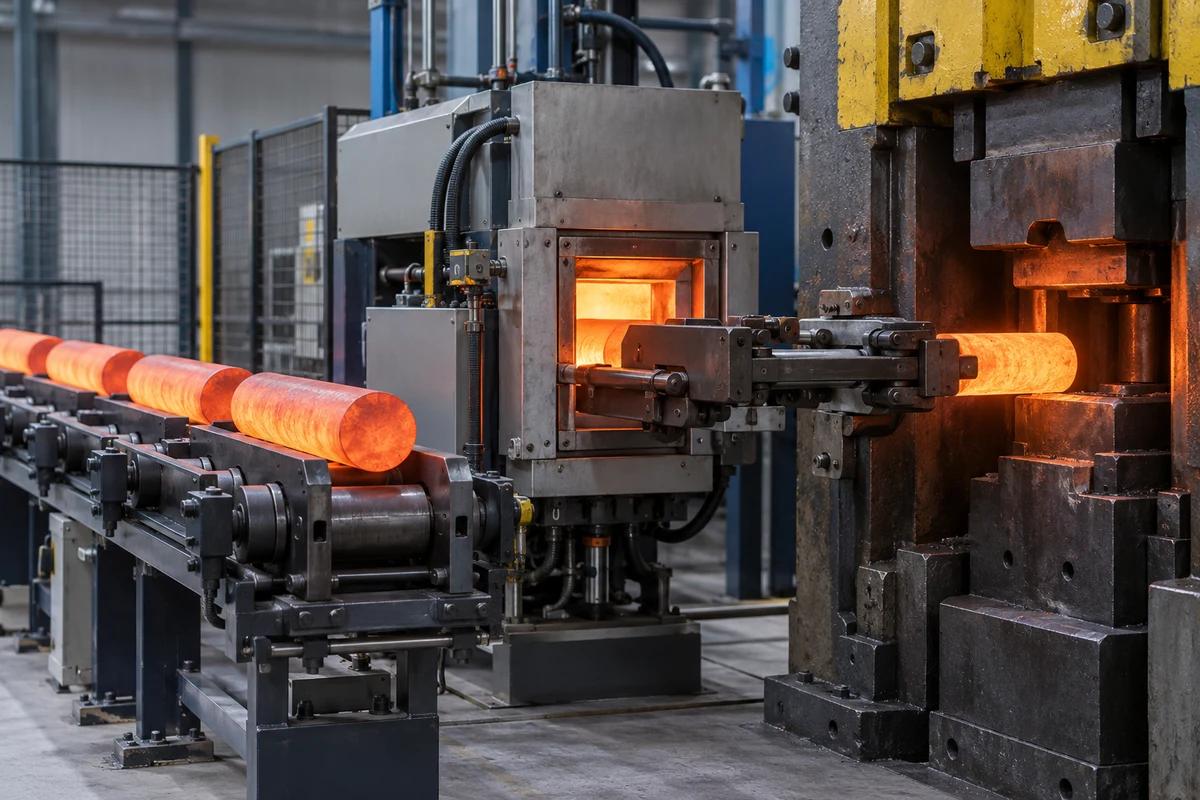
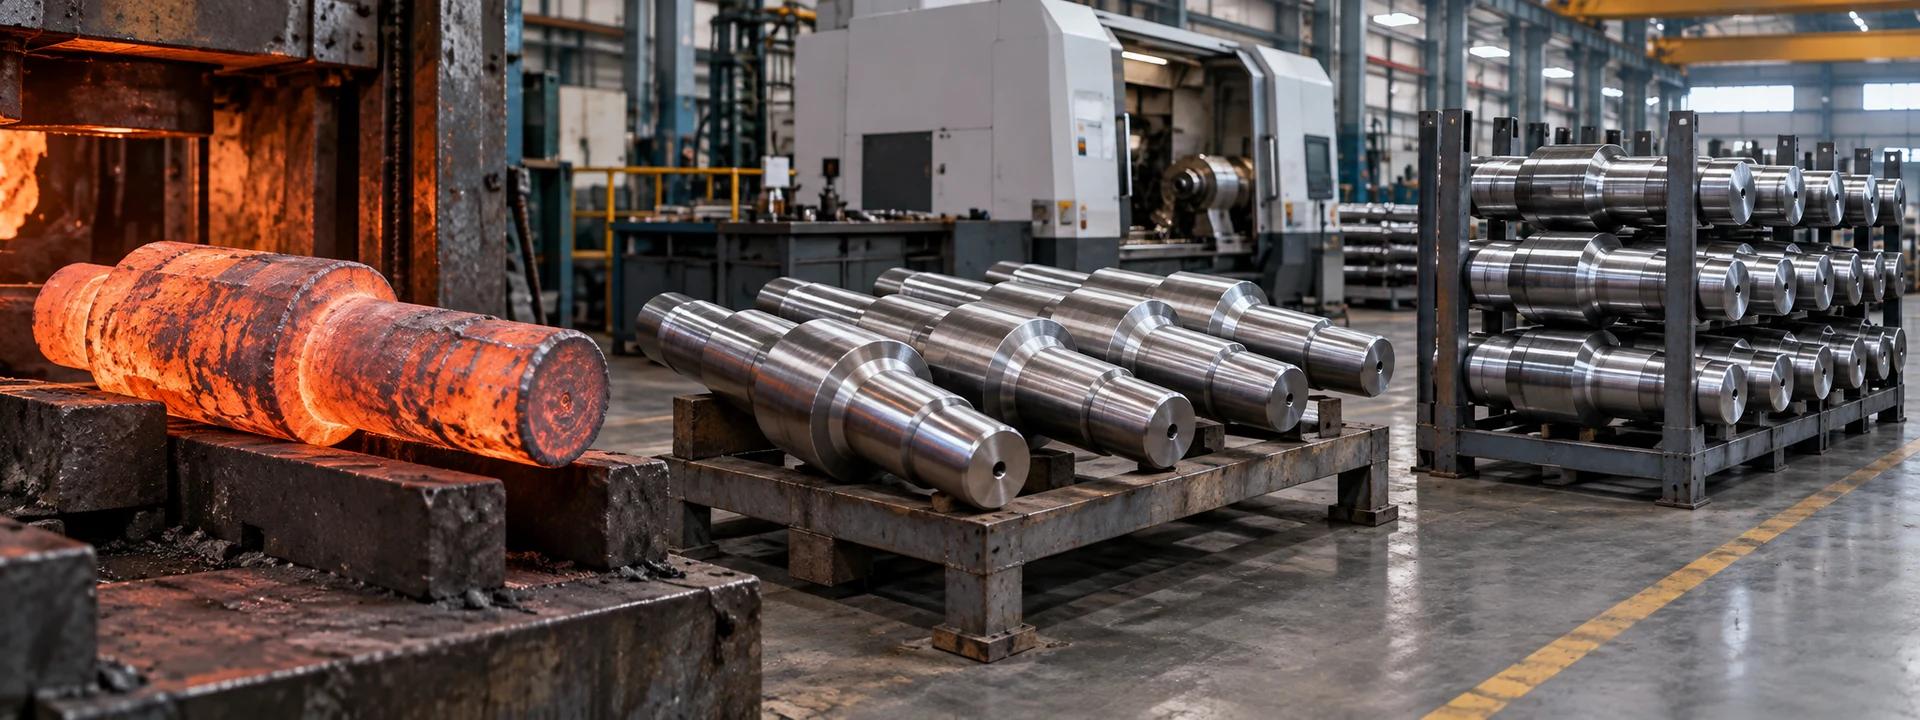
Prensas de forja, matrices y equipos de manipulación de palanquillas calentadas.
Tocho calentado que se forma dentro de la matriz y envolvente de trabajo controlada.
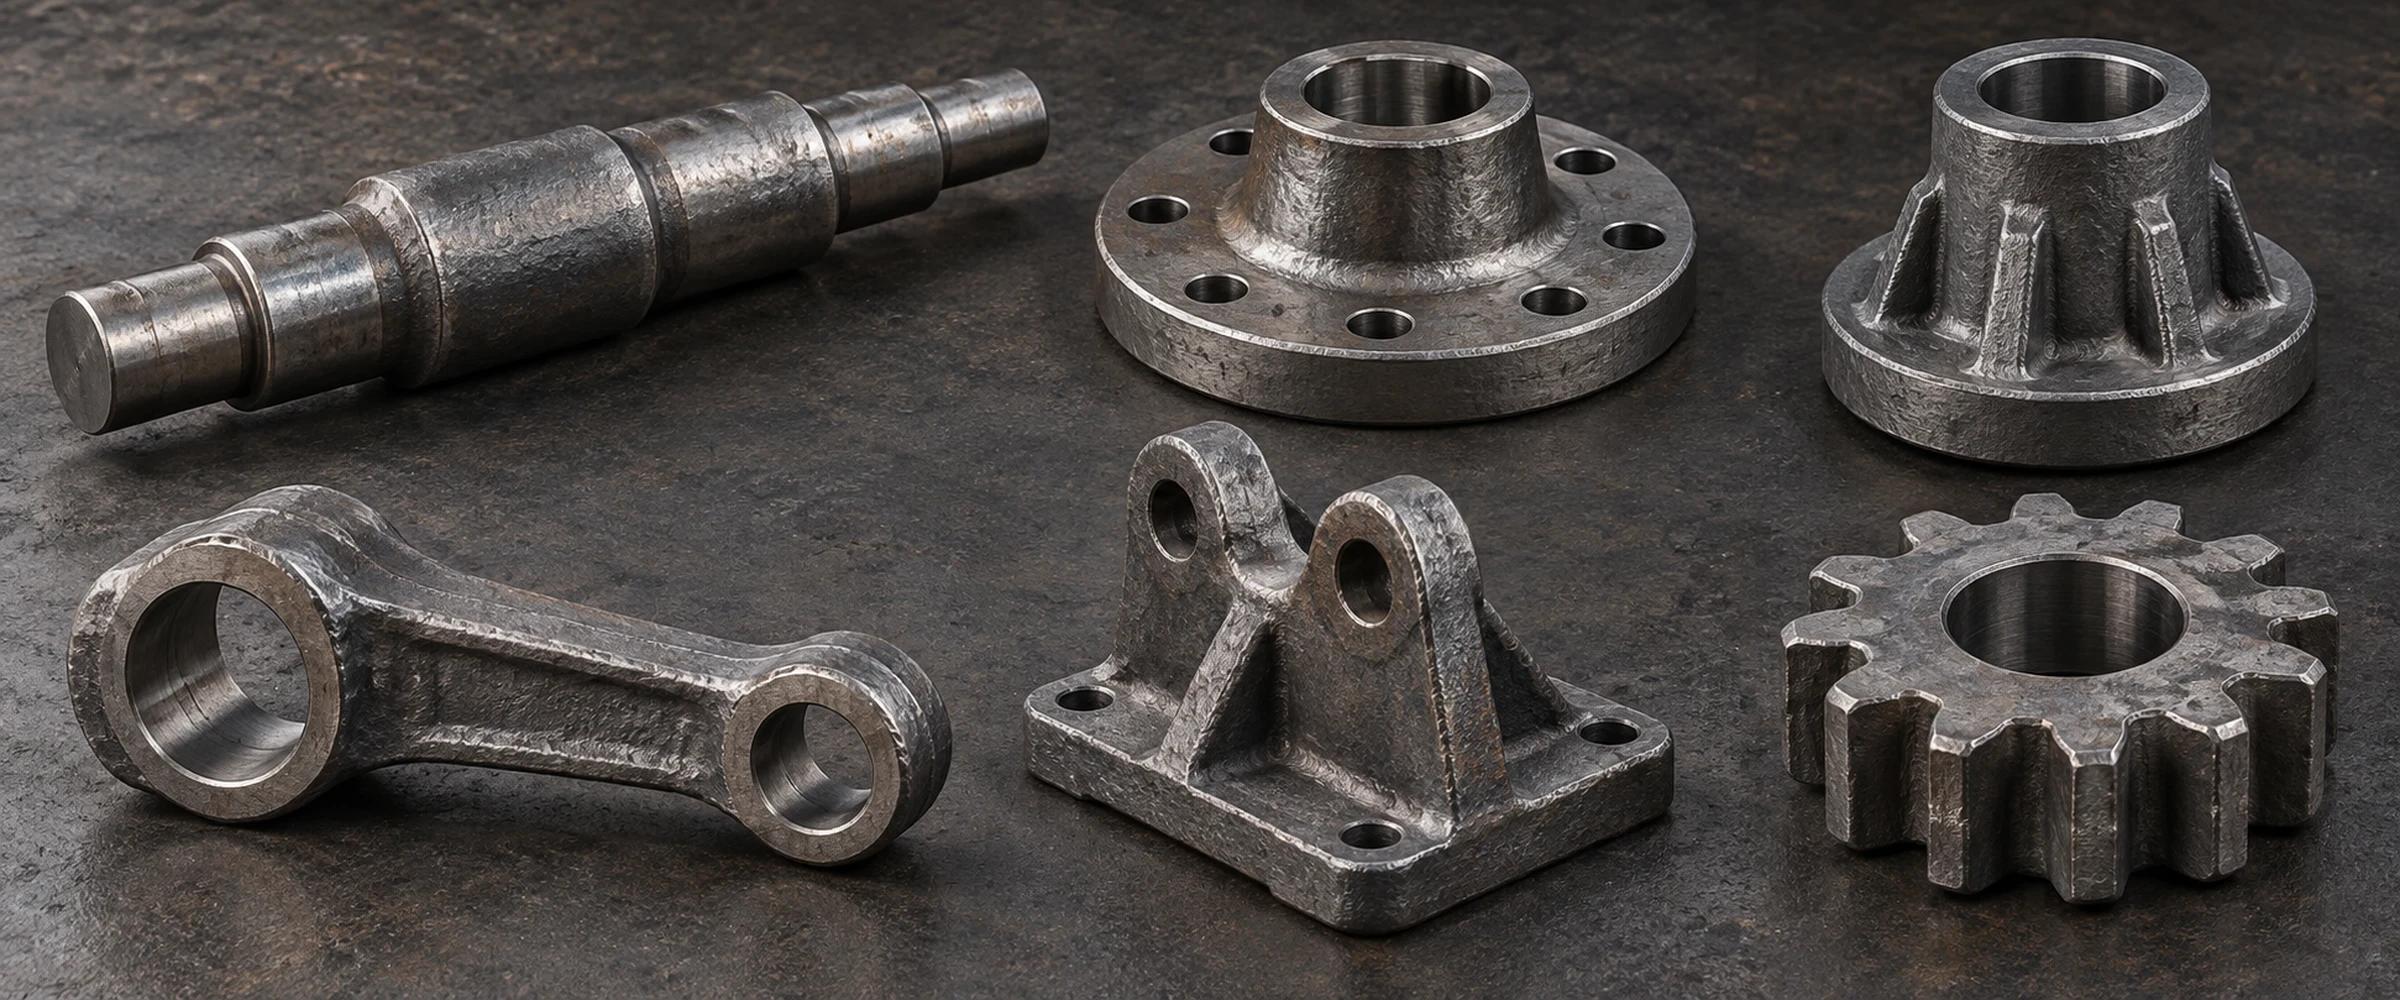
Piezas forjadas recortadas preparadas para tratamiento térmico, mecanizado e inspección dimensional.
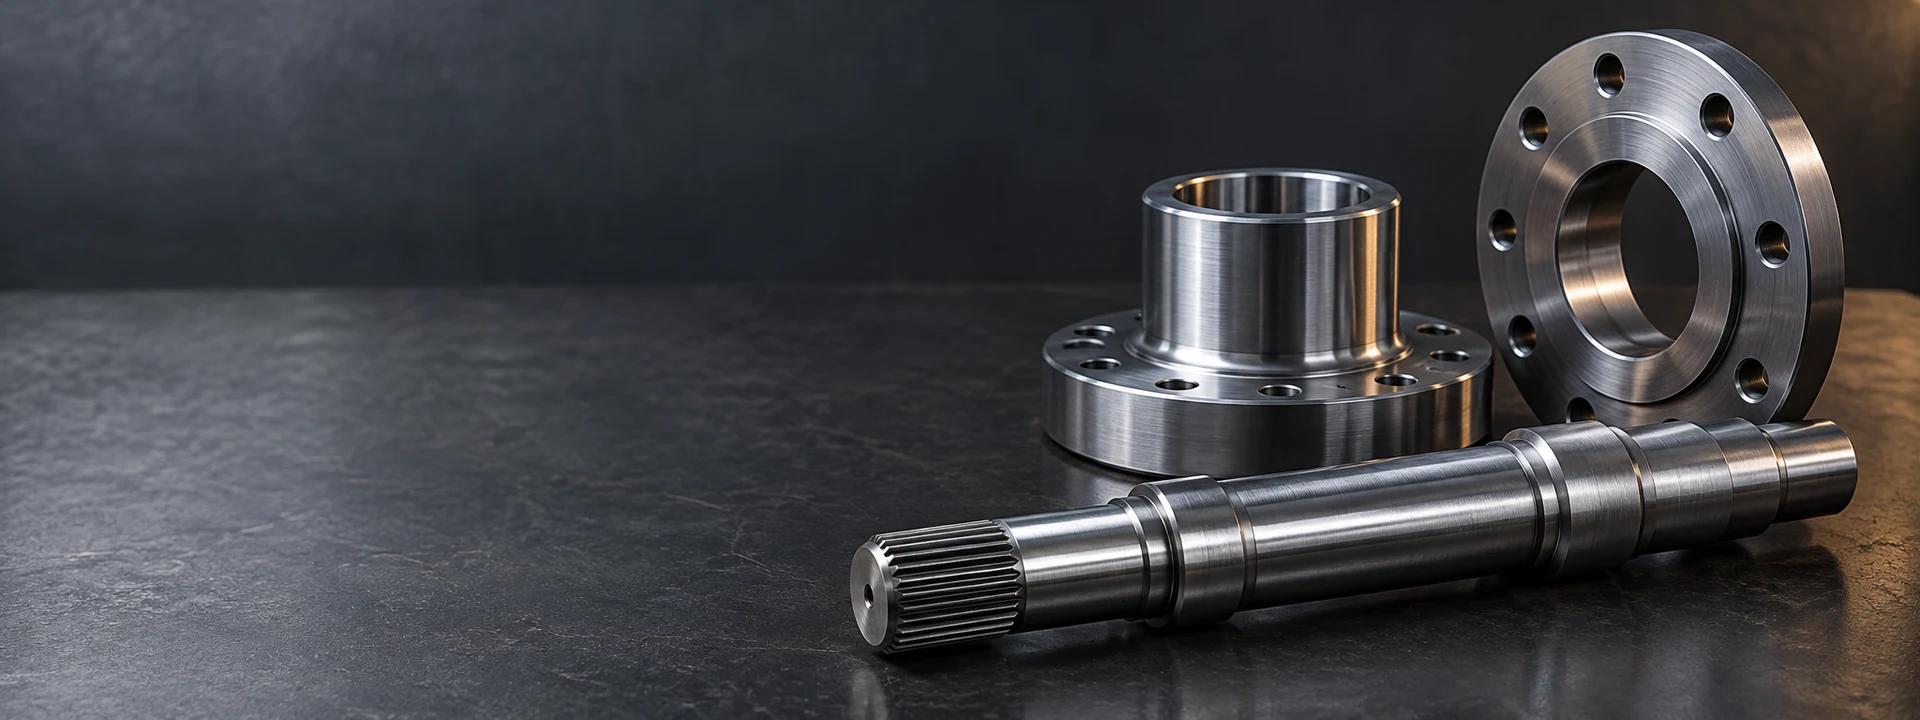
Formas de eje y brida forjadas con stock de mecanizado planificado.
Geometría de carga revisada para flujo de material e interfaces terminadas.
Piezas forjadas para componentes de transmisión y equipos giratorios.
Componentes relacionados con la presión revisados según los requisitos de inspección y aleación.
Perfiles de cubo con distribución de material controlada y referencias de mecanizado.
Forjas basadas en dibujos desarrolladas en torno a la geometría, la cantidad y las propiedades requeridas.
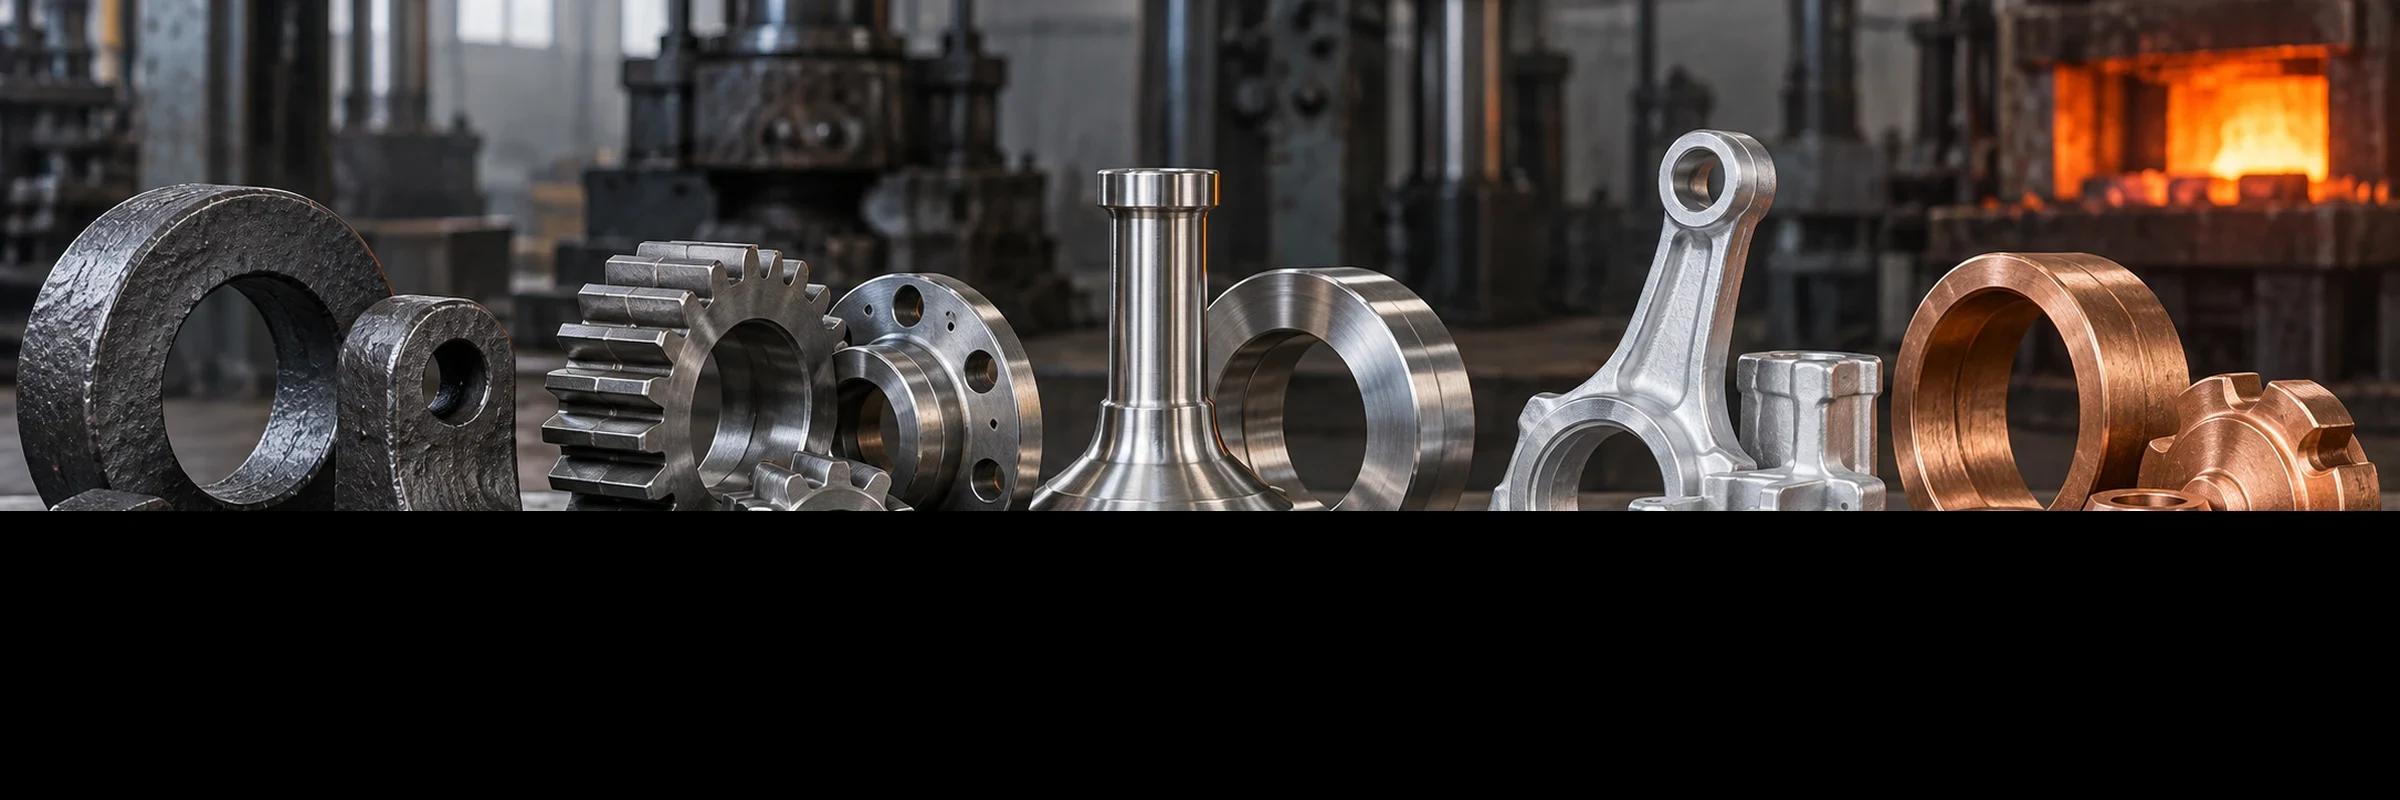
ejes de carga
interfaces de alta resistencia
piezas resistentes a la corrosión
estructuras ligeras
componentes críticos para el rendimiento
Verifique la calidad de la palanquilla, los registros químicos y la trazabilidad del material requerido.
Verifique el estado de la preforma, el llenado del troquel y los puntos de control de recorte con el plan de proceso.
Revise la condición de tratamiento especificada y las comprobaciones de dureza acordadas.
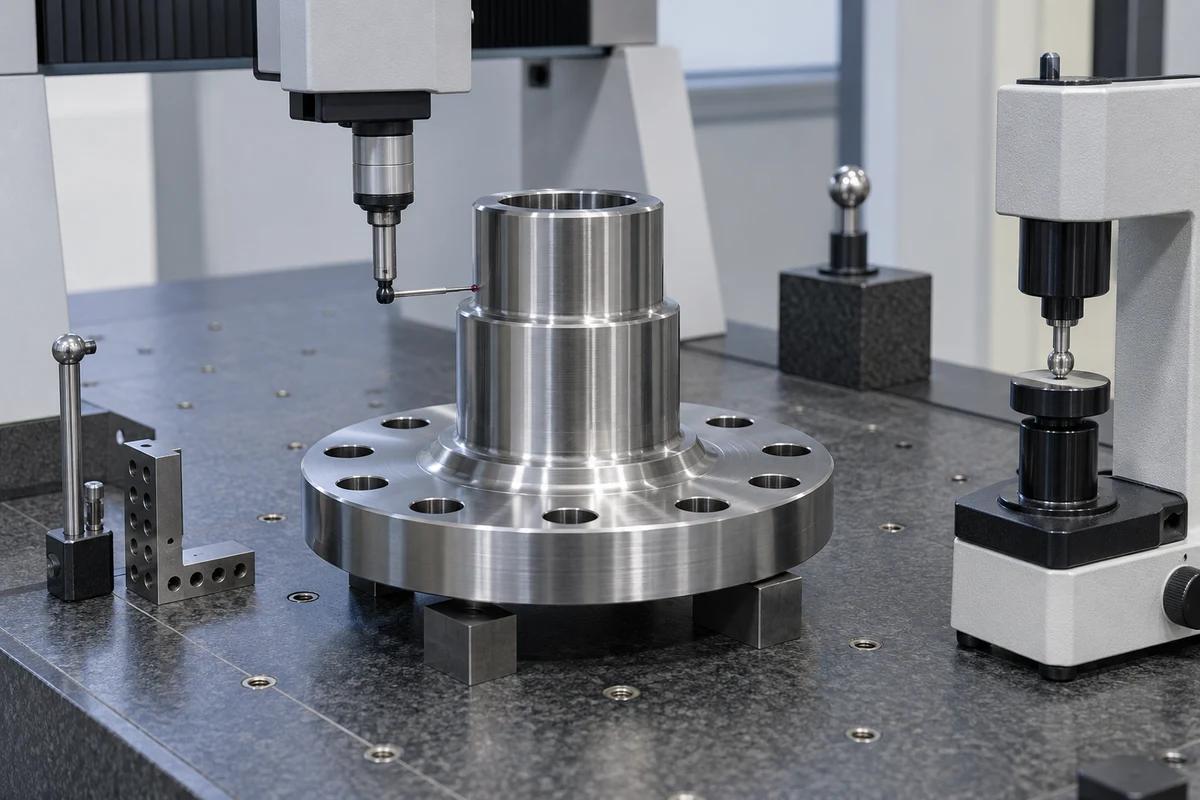
Mida las dimensiones terminadas y realice cualquier END acordado en el plan de inspección.
01
Validar concepto de matriz, flujo de material y tolerancia de mecanizado en el primer artículo.
02
Respalde las cantidades de lanzamiento con puntos de control de inspección y falsificación documentados.
03
Repita la ruta aprobada de palanquilla, matriz, tratamiento térmico y acabado.
01
Revise las líneas de separación, el borrador, los radios y el material de mecanizado antes de soltar el troquel.
02
Planifique la distribución de las palanquillas y el llenado de matrices según la geometría forjada requerida.
03
Validar las forjas iniciales antes de lanzar cantidades y lotes programados.
04
Coordine los requisitos de tratamiento con los puntos de control de dureza y dimensiones.
05
Acuerde los certificados de materiales, los registros de procesos y cualquier informe de END requerido en la cotización.
06
Revise el modelo, aleación, cantidad y alcance de inspección antes de confirmar la ruta de cotización.
El acero al carbono, el acero aleado, el acero inoxidable, el aluminio y las aleaciones de titanio se pueden revisar para forjado en caliente. La calidad especificada, la geometría y las propiedades requeridas determinan el tocho propuesto y la ruta de tratamiento.
La forja en caliente puede ser una opción cuando las trayectorias de carga, el flujo de grano o el volumen recurrente favorecen una pieza en bruto con forma en lugar de mecanizarla completamente a partir de material original. Comparta el modelo, la aleación y la demanda para poder comparar las herramientas, el stock de mecanizado y los requisitos de inspección.
Se pueden evaluar prototipos y rutas de bajo volumen junto con la producción por lotes. Envíe el dibujo, la aleación y la cantidad para que se puedan confirmar los requisitos del troquel y los puntos de control del primer artículo.
Los certificados de tratamiento térmico y los informes de END se pueden incluir cuando se acuerde en el plan de inspección. Especifique los estándares aplicables, los criterios de aceptación y los registros requeridos con la RFQ.
El margen de mecanizado depende de la aleación, la geometría de forjado, la condición del tratamiento y las características del acabado. Proporcione el dibujo terminado y los datos críticos para que se pueda revisar el stock antes de liberar las herramientas.
El momento de la cotización depende de la integridad del modelo 3D, el dibujo, la aleación, la cantidad y los requisitos de inspección. Revisamos esos aportes y confirmamos el cronograma de cotizaciones en lugar de prometer un plazo fijo.
Enviar el modelo, dibujo, aleación y cantidad. Revisaremos la palanquilla, la matriz, el tratamiento térmico, el stock de mecanizado y la inspección antes de cotizar.
Procesos de forja relacionados