01
Revisión de cables y rumbos.
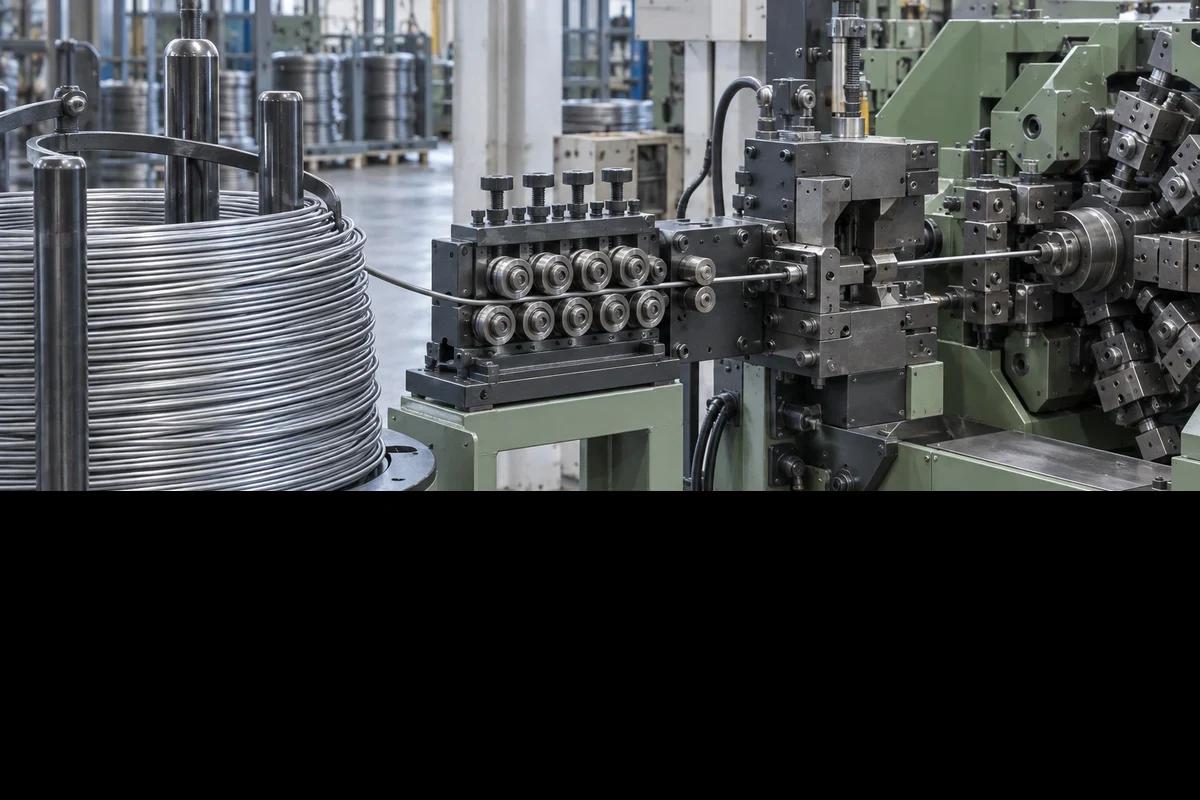
Confirme la condición del material, la lubricación y los límites de reducción antes de liberar las herramientas.
Estado del cable revisado
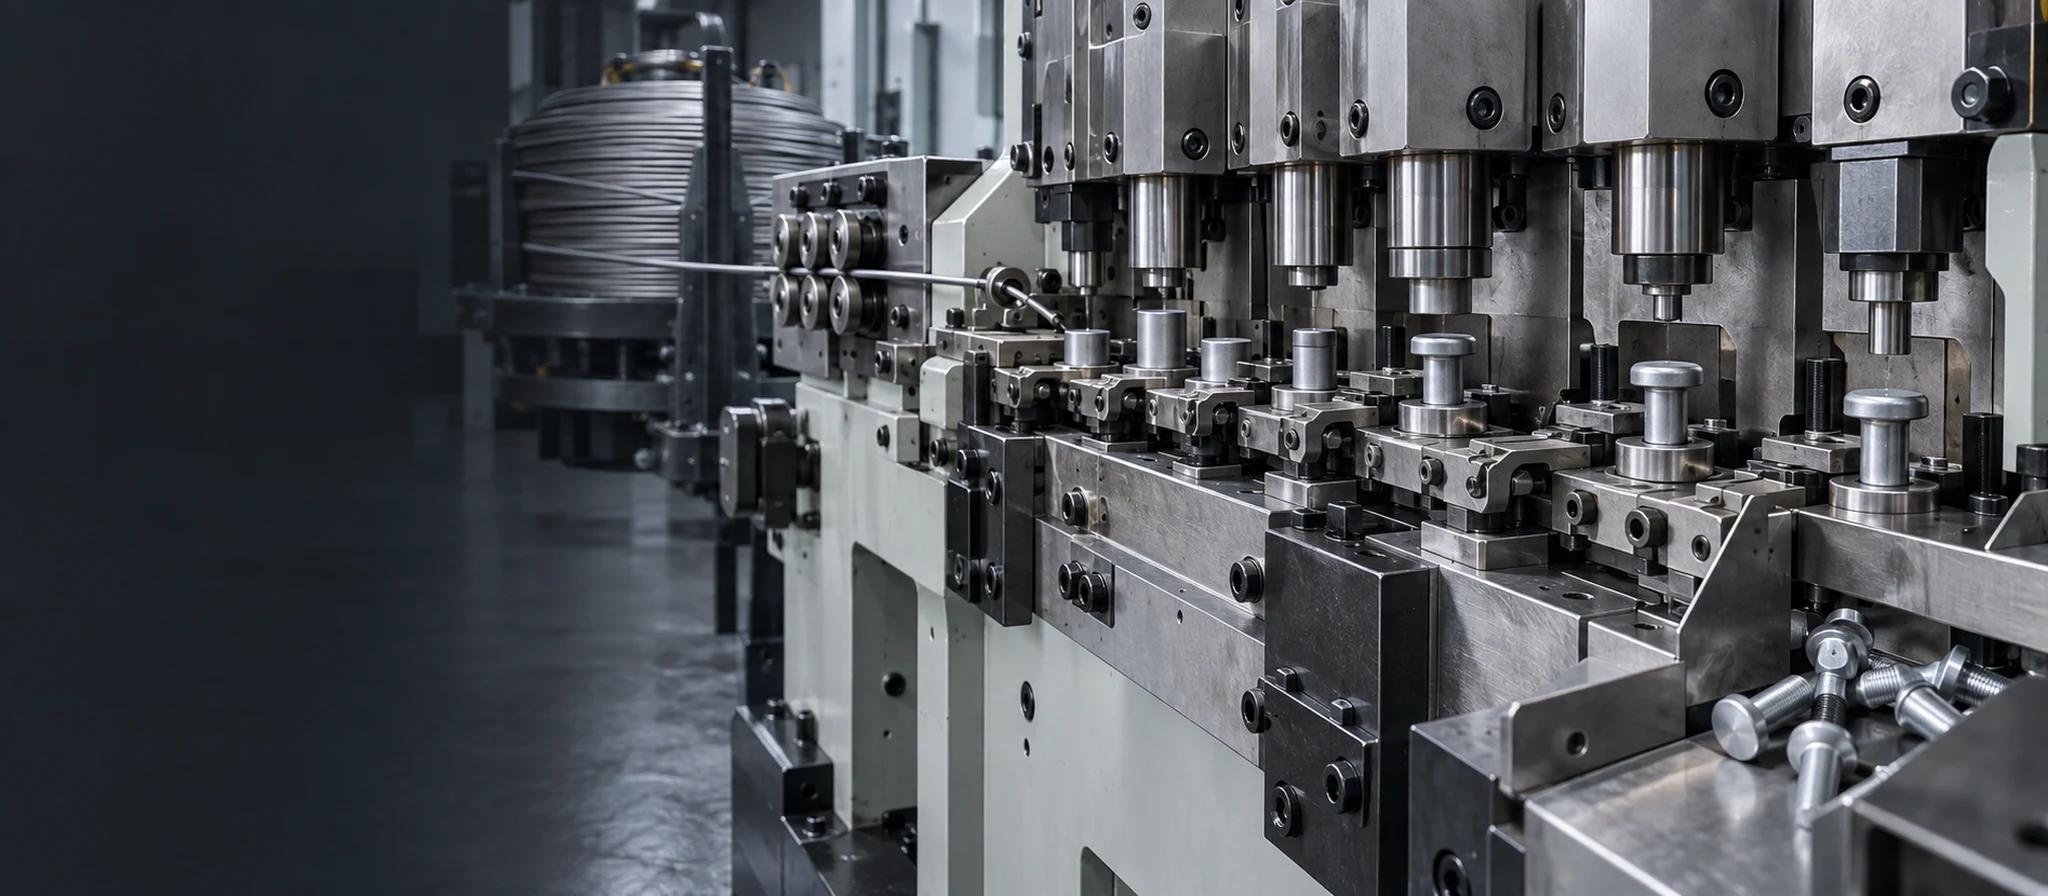
Estampado en frío de alta repetibilidad para tornillos, pernos, remaches, pasadores y componentes con cabezal personalizado. JINGLE revisa la condición del cable, la secuencia del troquel, la ruta de la rosca y los requisitos de inspección antes de la producción.
Componentes con cabezal para automoción, equipos industriales, electrónica, hardware y programas OEM personalizados.

Una vista rápida de la información que los compradores necesitan antes de enviar una solicitud de cotización en frío. Los valores finales se confirman en función del tamaño del alambre, la geometría del cabezal, la secuencia del troquel y el volumen.
| Parámetro | Detalles de capacidad |
|---|---|
| Proceso de encabezado | Estampado en frío de matriz única, matriz múltiple, recalcado, extrusión y específico para cada proyecto |
| Diámetro/longitud de la cabeza | Por confirmar - reserva de cabecera y sobre de troquel |
| Tolerancia típica | Por confirmar: rumbo y rango de vástago específicos de la cotización |
| Diámetro del alambre/barra | Por confirmar: rango de alimentación por material y máquina |
| Materiales | Acero al carbono, acero aleado, acero inoxidable, aluminio, cobre y latón. |
| Operaciones secundarias | Laminado de roscas, ranurado, taladrado, recorte, tratamiento térmico y enchapado. |
| Volumen de producción | Herramientas de prototipo, producción de bajo volumen y por lotes. |
| Formatos de dibujo aceptados | STEP, IGES, Parasolid, SolidWorks, dibujo PDF y DXF |
01
Confirme la condición del material, la lubricación y los límites de reducción antes de liberar las herramientas.
Estado del cable revisado
02
Secuencia de recalcado, extrusión y apuntado para proteger el relleno del cabezal y la geometría del vástago.
Geometría de cabeza y vástago controlada
03
Coordine el laminado, el recorte y el tratamiento térmico según las especificaciones terminadas.
Ruta de enhebrado coordinada
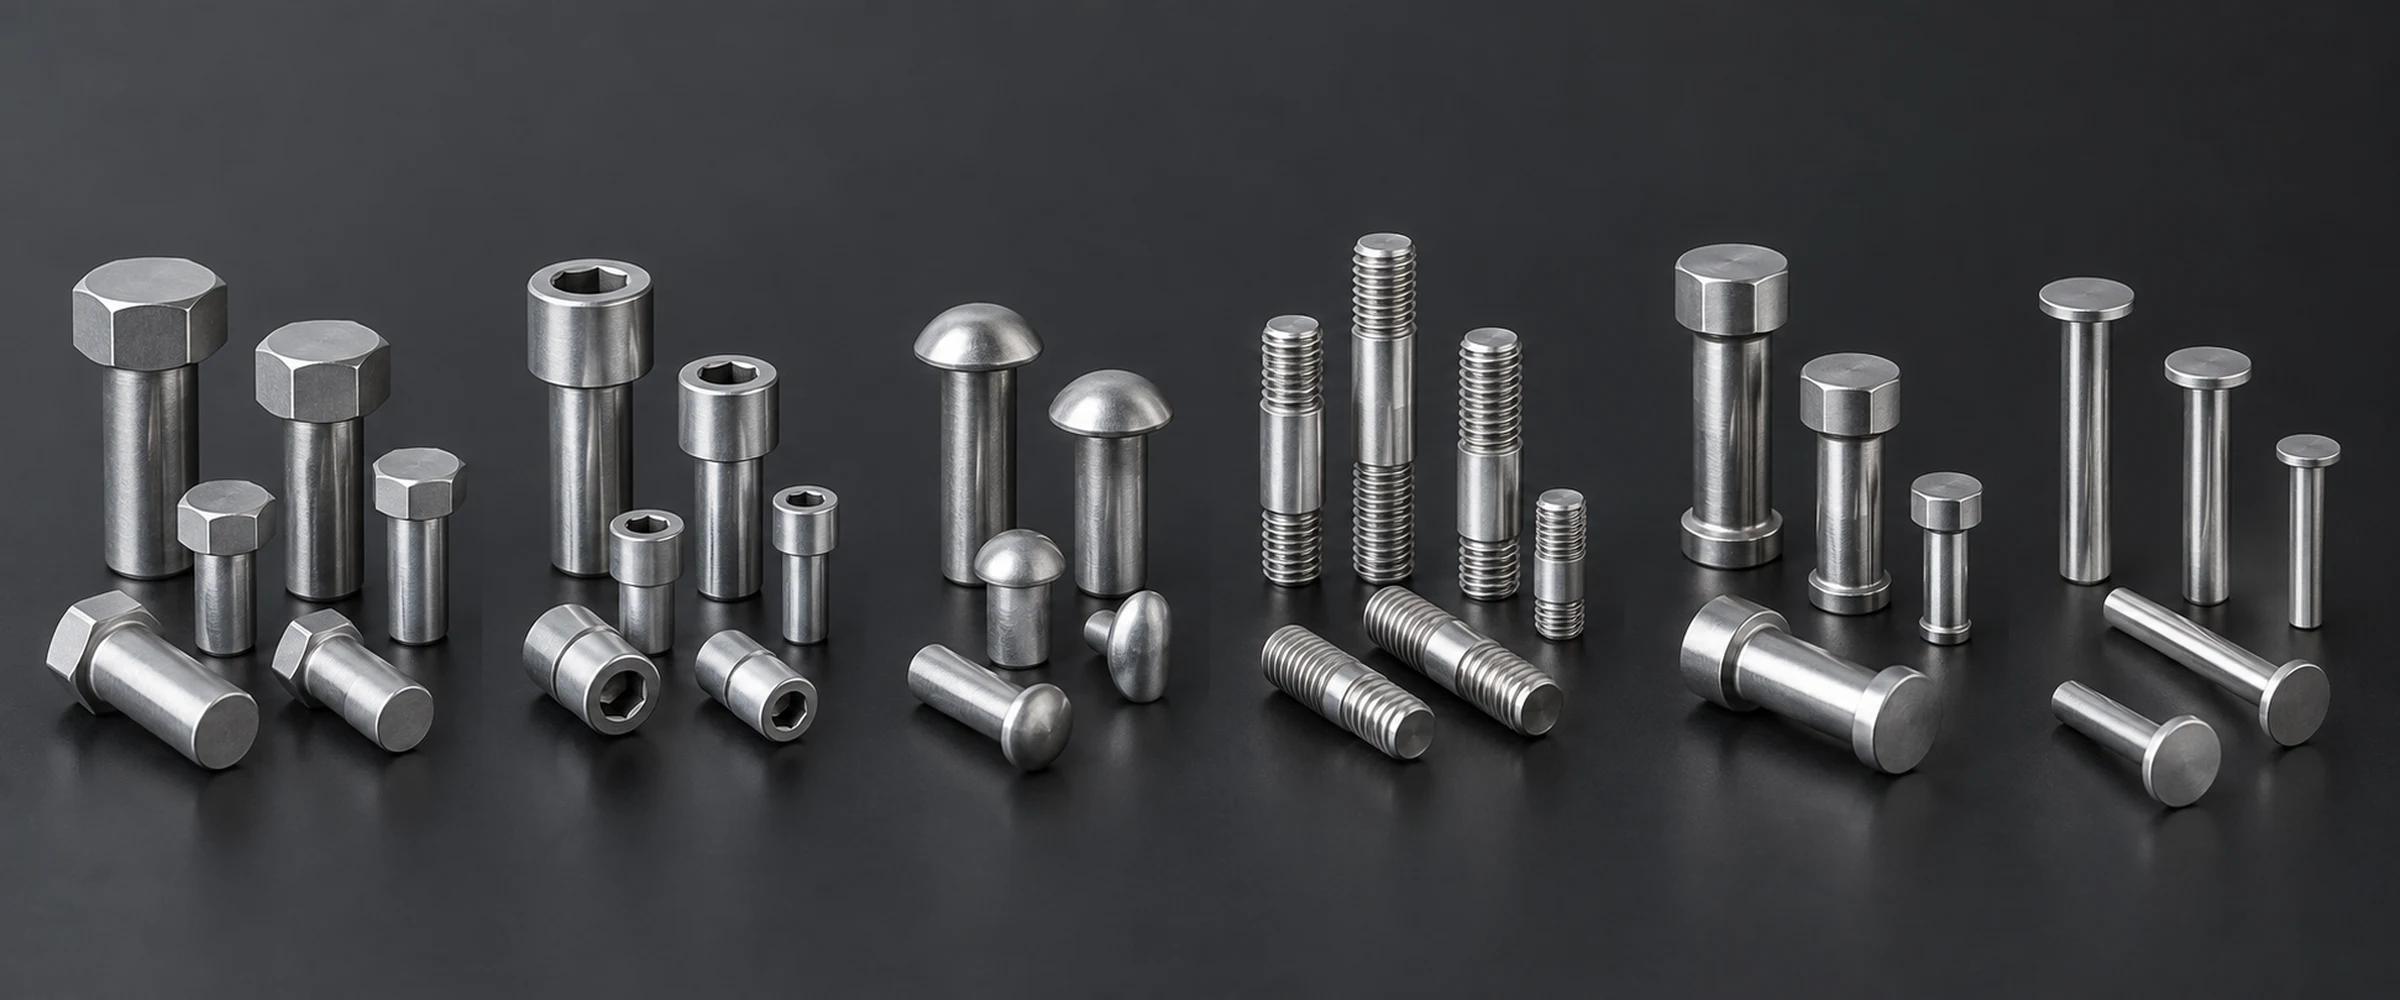
Cabezales en frío, alimentación de alambre y herramientas de transferencia dentro de zonas de trabajo vigiladas.
Estaciones de troqueles formando cabezas y mangos mediante una secuencia planificada.
Herrajes con cabeza clasificados en bandejas para inspección de roscas y dimensiones.
Piezas en bruto con cabeza y detalles de rosca y accionamiento definidos en el dibujo.
Cabezas y mangos formados para aplicaciones de fijación y localización.
Longitudes personalizadas y características escalonadas con operaciones secundarias planificadas.
Hombros controlados e interfaces debajo de la cabeza para ajustes de ensamblaje.
Producción de elementos de fijación con requisitos acordados de material, tratamiento e inspección.
Formas de cabezales específicas de la aplicación revisadas según las restricciones de alambre y matriz.
sujetadores estructurales
pernos de alta resistencia
hardware resistente a la corrosión
alfileres ligeros
terminales conductores
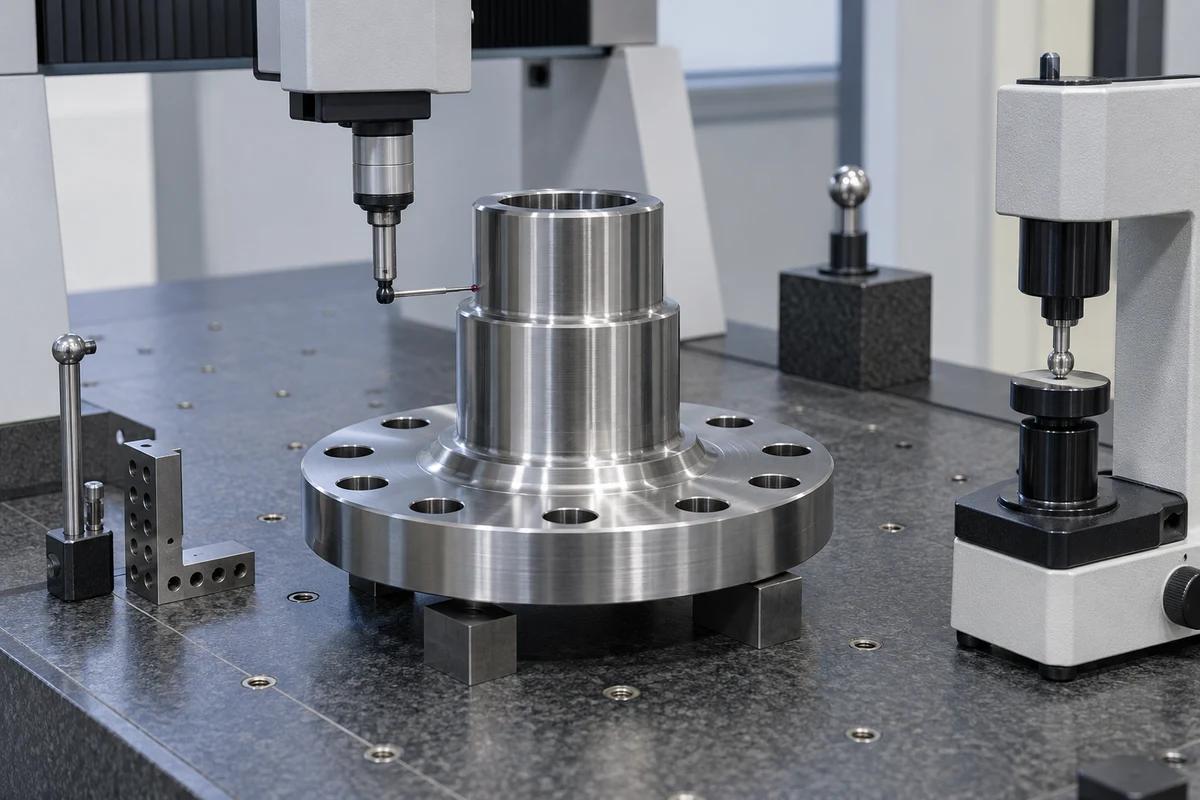
Verifique el grado del alambre, el estado de la bobina y los registros de materiales requeridos.
Verifique el relleno inicial de la cabeza, la longitud del vástago y las características especificadas del hombro.
Inspeccione las roscas, las características formadas y la dureza donde se especifica en el plano.
Confirme las dimensiones del dibujo y los registros de liberación de lote requeridos.
01
Valide la geometría de la cabeza, la longitud del vástago y el ajuste del ensamblaje antes del mecanizado final.
02
Respalde las cantidades de lanzamiento con matrices documentadas y puntos de control de inspección.
03
Repita las herramientas aprobadas con rumbo estable, roscado y control de liberación.
01
Revise el volumen del cabezal, los límites de reducción y el cable inicial antes de liberar el herramental.
02
Secuencia de etapas de rumbo en torno al relleno de la cabeza, las características del hombro y la geometría del vástago.
03
Planifique la validación inicial y las cantidades de lanzamiento antes de repetir la producción.
04
Alinee el calibrado de roscas, las verificaciones de características formadas y la inspección de dureza con las especificaciones.
05
Acordar la trazabilidad del material y los registros del proceso de encabezamiento con la RFQ.
06
Aclare el tamaño del cable, el material, las cantidades y las operaciones secundarias antes de confirmar una cotización.
Pernos, tornillos, remaches, pasadores y otros herrajes con geometría con cabeza o escalonada son candidatos para el estampado en frío. El volumen de la cabeza, las proporciones del vástago, la formabilidad del material y la demanda determinan la secuencia de troquel adecuada.
Se pueden revisar acero al carbono, acero aleado, acero inoxidable, aluminio, cobre y latón. El rango de diámetro del alambre o de la barra se confirma en función de la condición del material, la envolvente de la máquina y la geometría requerida.
Las características personalizadas de cabeza y hombros se pueden evaluar frente a la reducción de material y los límites de acceso al troquel. Envíe el plano con las dimensiones de la cabeza, los ajustes de los hombros y las tolerancias críticas para la revisión de las herramientas.
Como operaciones secundarias se pueden coordinar el laminado de roscas, el ranurado, la perforación, el recorte, el tratamiento térmico y el enchapado. Incluya los detalles de la rosca, la condición del tratamiento y los requisitos de acabado con el dibujo de la parte con cabecera.
Se podrán incluir registros de inspección del primer artículo y del hilo cuando se acuerde en el plan de calidad. Especifique estándares de rosca, calibres, criterios de aceptación y requisitos de documentación en la cotización.
Envíe el dibujo, tamaño del cable, grado del material, cantidad y operaciones secundarias requeridas. Incluya las dimensiones de la cabeza y el vástago, los detalles de la rosca y los requisitos de inspección para poder revisar la secuencia del troquel.
Envíe el plano con material, tamaño de cable, dimensiones del cabezal, cantidad y operaciones secundarias. Revisaremos la secuencia de troqueles y la ruta de cotización.
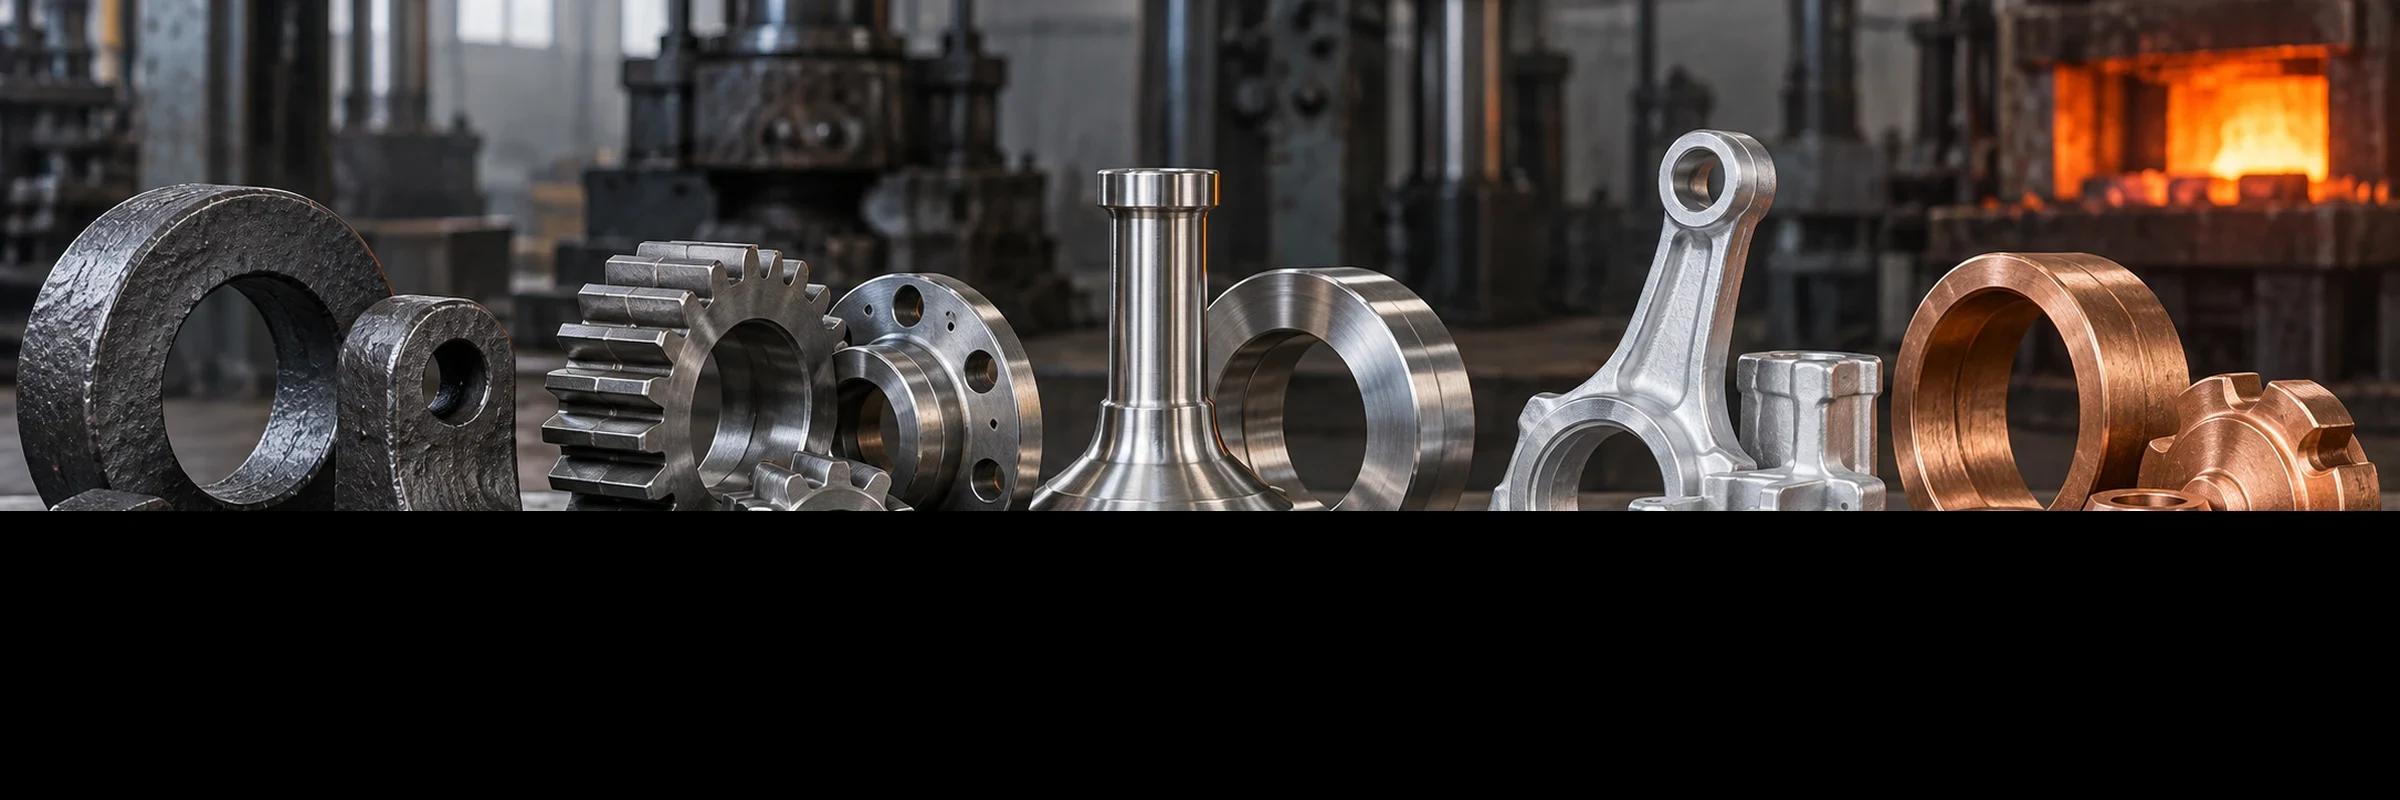
Procesos de forja relacionados