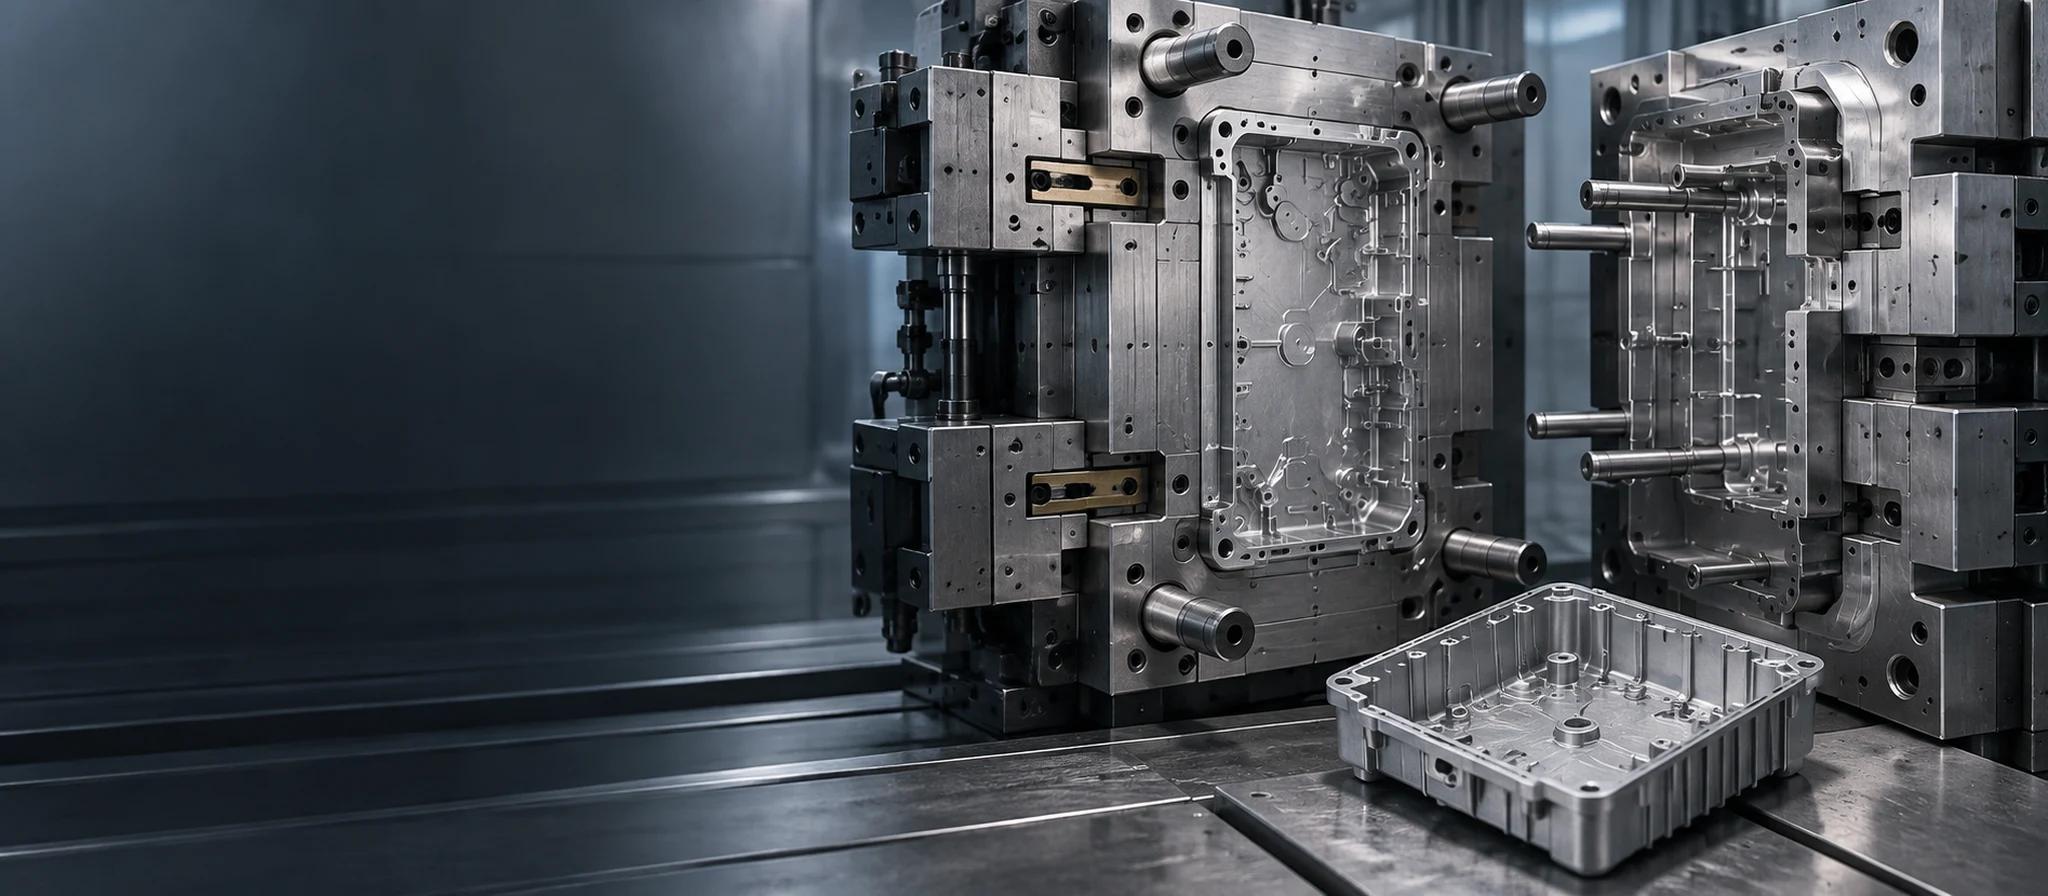
Servicios de fundición a presión
Componentes repetibles de fundición a presión para carcasas, disipadores de calor, cubiertas, soportes y conjuntos OEM integrados. JINGLE revisa la estrategia de llenado, las herramientas, el recorte y la inspección antes de la producción.
- Fundición a presión de alta presión
- Paredes delgadas y características integradas
- Inspección dimensional/porosidad
Con la confianza de clientes de todos los sectores
Soporte de fundición a presión para equipos industriales, electrónica, movilidad, automatización y programas OEM personalizados.

Capacidades de fundición a presión
Una vista rápida de la información que los compradores necesitan antes de enviar una solicitud de cotización de fundición a presión. Los valores finales se confirman con respecto a la aleación, el diseño de la matriz, los requisitos del ciclo y el alcance de la inspección.
| Parámetro | Detalles de capacidad |
|---|---|
| Proceso de fundición | Fundición a presión a alta presión; ruta de aluminio, zinc o magnesio confirmada por proyecto |
| Máx. Tamaño de pieza | Por confirmar - reserva de máquina y sobre de troquel |
| Tolerancia típica | Por confirmar: rango de tolerancia específico de la cotización |
| Acabado superficial | Por confirmar: estado original, recortado o con acabado secundario |
| Materiales | Aleaciones de aluminio, aleaciones de zinc y aleaciones de magnesio. |
| Inspección | Revisión visual, dimensional, CMM, de porosidad y otros END según sea necesario |
| Volumen de producción | Herramientas de prototipo, producción de bajo volumen y por lotes. |
| Formatos de dibujo aceptados | STEP, IGES, Parasolid, SolidWorks, dibujo PDF y DXF |
Llene rápido. Controla la herramienta. Repita la parte.
01
Revisión de llenado y solidificación.
Alinee compuertas, rebosaderos, transiciones de paredes y refrigeración con la geometría de la pieza.
Estrategia de llenado revisada
02
morir estrategia
Planifique deslizamientos, inserciones, extracción y expulsión en torno a las características importantes para el ensamblaje.
Características de montaje previstas
03
Control posterior al lanzamiento
Coordinar el recorte, desbarbado y mecanizado secundario con el plan de inspección aprobado.
Operaciones secundarias controladas
Vea el trabajo detrás de la capacidad
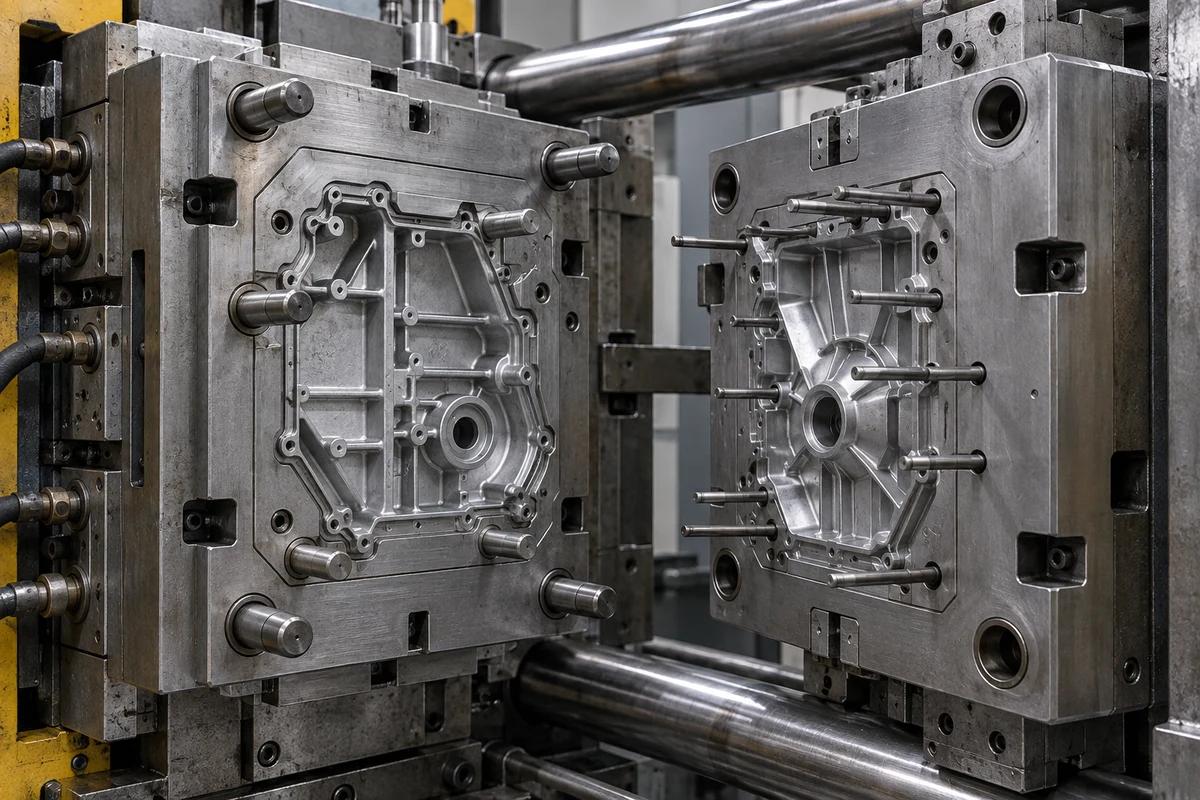
Equipos de fundición a presión reales.
Máquinas de fundición, matrices y envolventes de trabajo protegidas.
Fundición real en proceso.
Inyección, expulsión y componentes recién fundidos en ruta de producción.
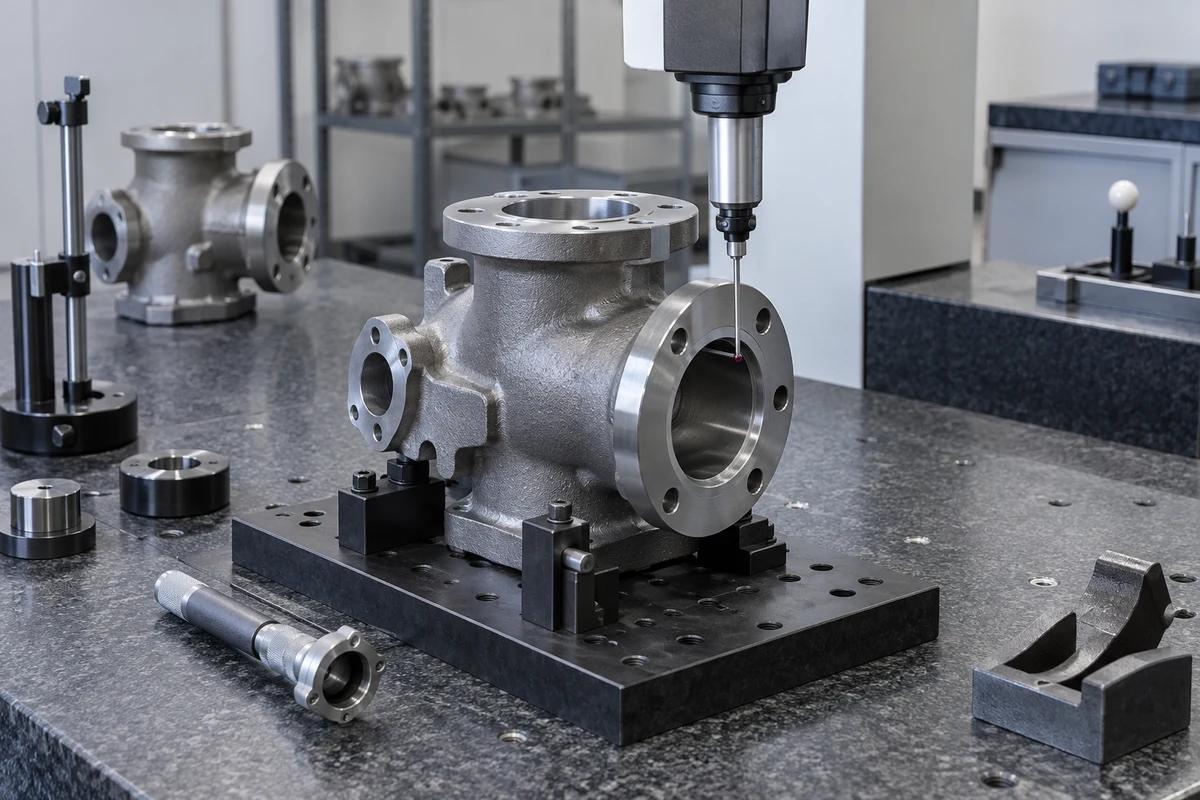
Entorno real de recorte e inspección.
Accesorios de recorte, equipos de desbarbado y componentes preparados para inspección.
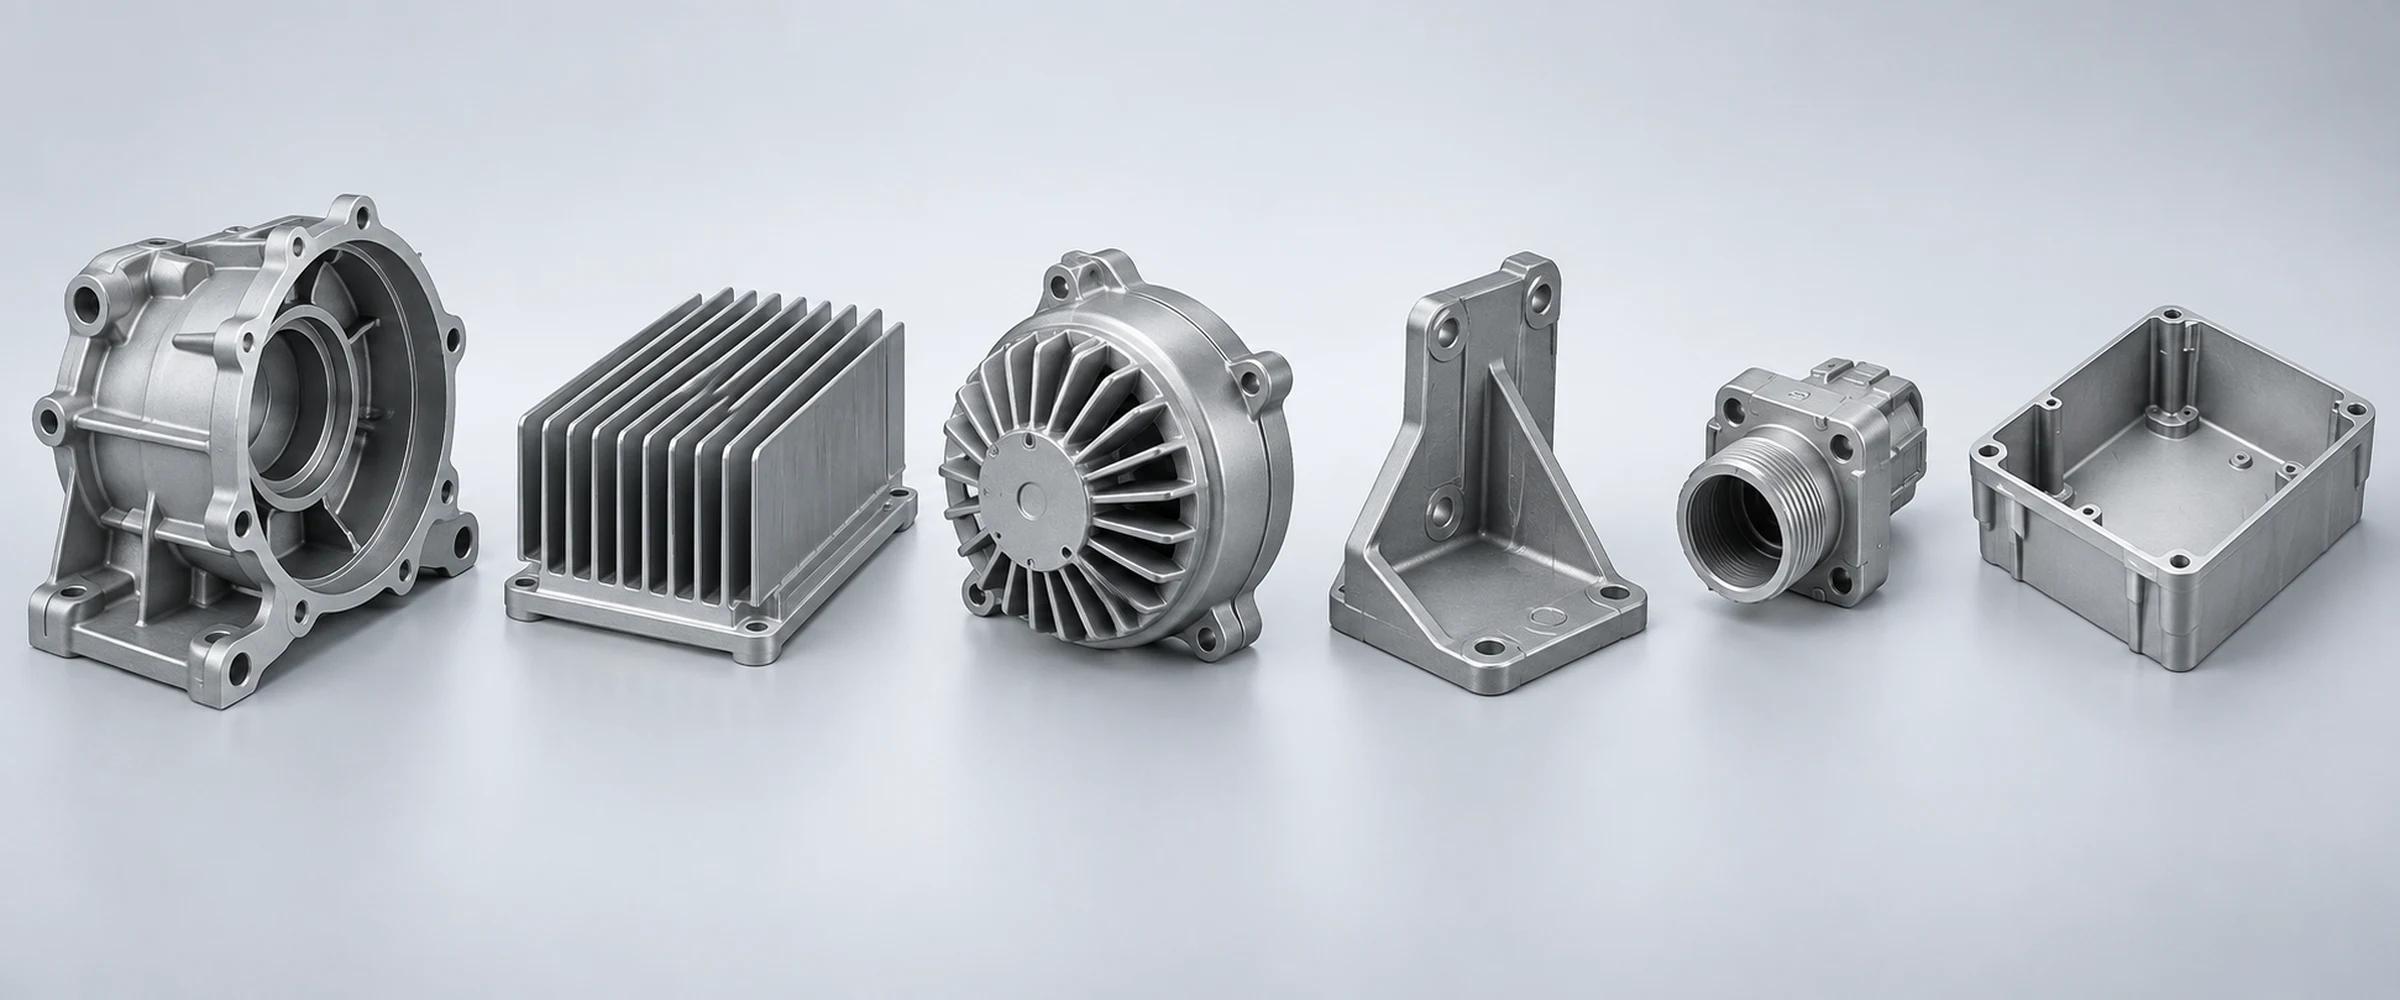
Piezas que comúnmente lanzamos
Carcasas Electrónicas
Gabinetes de pared delgada con funciones de montaje integradas.
Disipadores de calor y cubiertas de motores
Características térmicas y cubiertas protectoras para accionamientos eléctricos.
Soportes automotrices
Interfaces de montaje repetibles para aplicaciones de movilidad.
Cuerpos de conector
Cuerpos de características finas con interfaces de ensamblaje definidas.
Cerramientos Estructurales
Costillas, salientes y paredes integradas para protección de equipos.
Fundición a presión OEM personalizada
Componentes de producción revisados según sus requisitos de herramientas y lanzamiento.
Materiales que fundimos
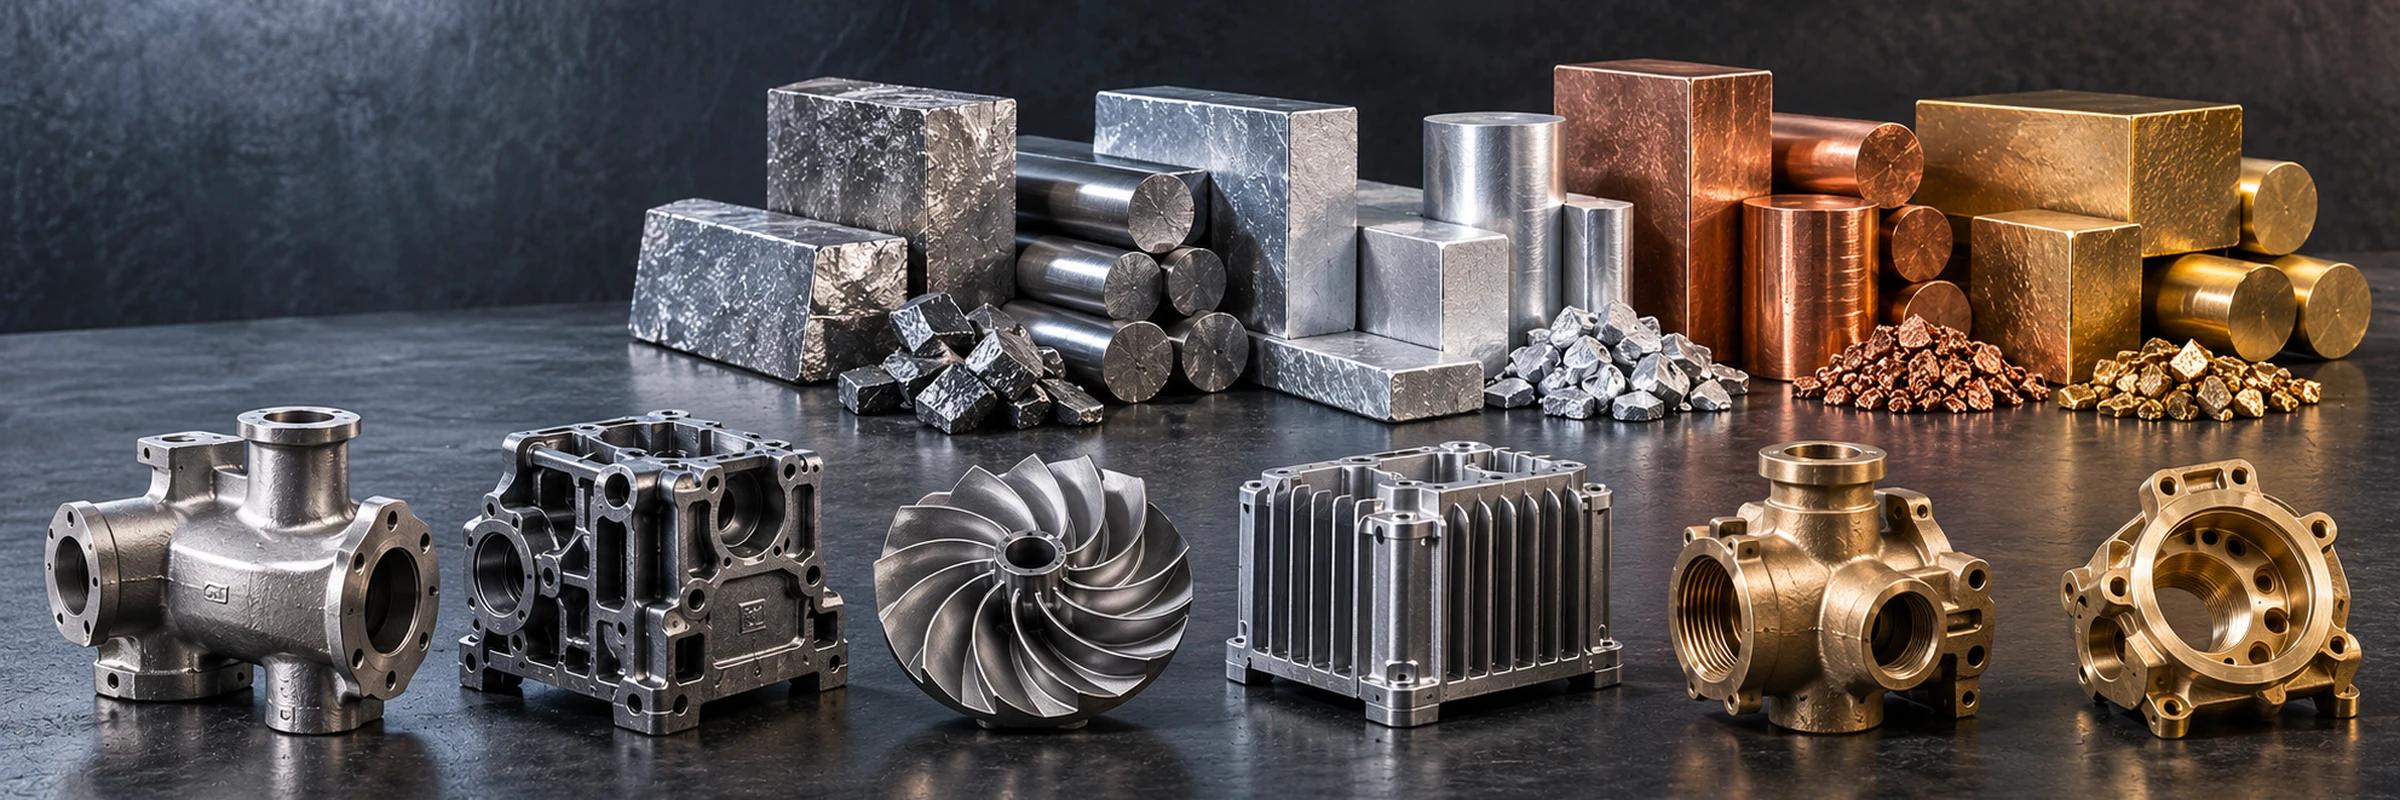
Aleaciones de aluminio
carcasas ligeras
Aleaciones de zinc
componentes de características finas
Aleaciones de magnesio
estructuras sensibles al peso
Aleaciones de aluminio y silicio
aleaciones de silicio moldeables
Grados de aleaciones especiales tras revisión
revisión de aleación específica del proyecto
Evidencia de calidad en cada transferencia
- 01
Revisión del certificado de fusión y aleación entrante
Revisar el grado de aleación, la trazabilidad del fundido y los certificados requeridos para el proyecto.
- 02
Comprobaciones del proceso inicial
Verifique las piezas fundidas iniciales y los puntos de control del proceso acordados antes de repetir la producción.
- 03
Inspección dimensional/porosidad
Verifique las dimensiones y revise la porosidad con el método acordado y los criterios de aceptación.
- 04
Inspección final
Confirme las características recortadas, la condición de la superficie y los registros requeridos antes del lanzamiento.
Documentos disponibles
- Informe CMM
- FAI
- Certificado de materiales
- Certificado de tratamiento térmico
- CoC
- PPAP a pedido
Prototipo a producción
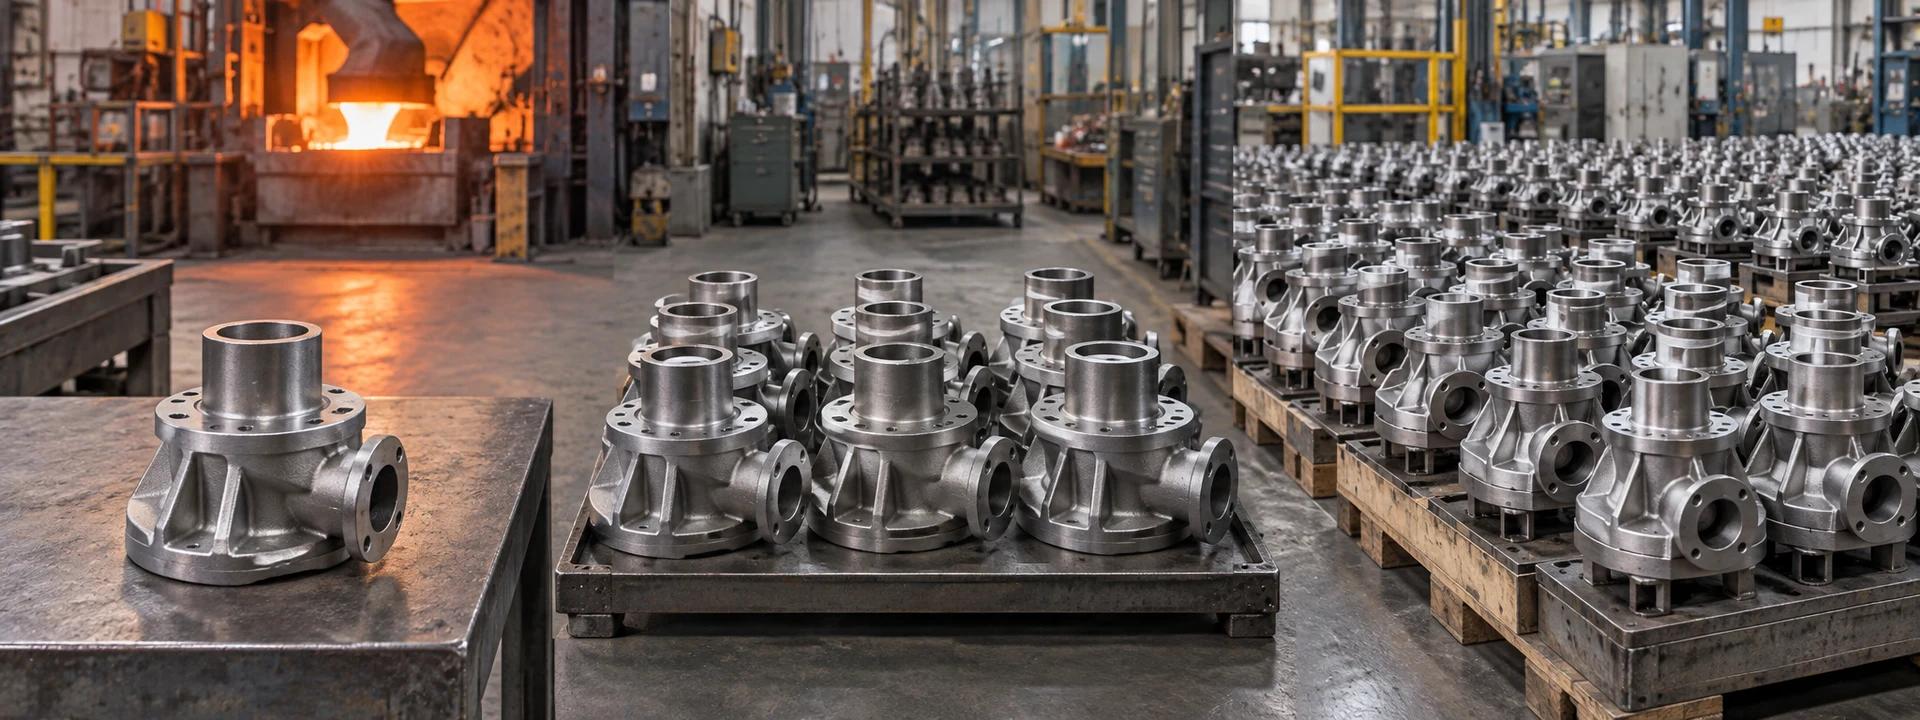
01
Prototipo / Herramientas blandas
Valide el relleno, la estrategia de separación y el acabado posterior antes de liberar las herramientas duras.
02
Producción de bajo volumen
Respalde las cantidades de lanzamiento con puntos de control de inspección y ajuste documentados.
03
Producción por lotes
Repita un proceso aprobado de troquelado, ciclo y liberación para la demanda programada.
Soporte de ingeniería que puede utilizar
01
Revisión de DFM de fundición a presión antes del mecanizado
Revise los requisitos de relleno, espesor de pared, borrador y acabado antes de soltar el troquel.
02
Revisión de integración de funciones y paredes delgadas
Planifique nervaduras, salientes, correderas y funciones integradas en función de los requisitos de montaje y expulsión.
03
Prototipos flexibles y producción por lotes
Compare las herramientas prototipo, las cantidades de lanzamiento y la producción repetida con el plan de validación requerido.
04
Proceso controlado de fundición, recorte e inspección
Coordinar los puntos de control del proceso, recorte y revisión de porosidad con el plan de inspección aprobado.
05
Documentación de materiales, procesos e inspección
Acordar registros de aleación, documentación de procesos e informes dimensionales antes de la producción.
06
Soporte responsivo de RFQ
Revise el modelo, la aleación, el espesor de la pared y el volumen para definir el alcance de las herramientas y la cotización.
Preguntas frecuentes sobre fundición a presión
¿Qué aleaciones se pueden fundir?
Se pueden revisar las rutas de aleaciones de aluminio, zinc y magnesio para la fundición a presión. Comparta el grado exacto, el espesor de la pared y los requisitos de aplicación para que se pueda confirmar la viabilidad.
¿Cuándo es mejor la fundición a presión que el mecanizado o la fundición a la cera perdida?
La fundición a presión es un candidato para componentes repetibles de paredes delgadas con características integradas y cantidades de producción que justifican el uso de herramientas. Comparamos los requisitos de geometría, aleación, volumen y acabado con el mecanizado o la fundición a la cera perdida durante la revisión.
¿Pueden soportar prototipos de herramientas y pedidos de bajo volumen?
Se pueden evaluar prototipos o herramientas blandas y rutas de bajo volumen antes de lanzar un troquel de producción. La idoneidad depende de la aleación, la geometría, la cantidad y los requisitos de validación.
¿Cómo se controla la porosidad y la variación dimensional?
Los puntos de control de llenado, ventilación, enfriamiento, herramientas y proceso se revisan alrededor de la geometría de la pieza. Los criterios de aceptación de dimensiones y porosidad deben acordarse con el método de inspección antes de la producción.
¿Pueden proporcionar informes de inspección de CMM o rayos X?
Los requisitos de inspección por CMM y rayos X se pueden revisar e incluir en un plan de inspección acordado. Envíe las características críticas, los criterios de aceptación y los requisitos de informes con el modelo y el dibujo.
¿Qué información se necesita para cotizar una pieza diecast?
Envíe el modelo, dibujo, aleación, cantidad, espesor de pared y requisitos de inspección. Incluya cualquier requisito de recorte, mecanizado y acabado de superficies para poder cotizar la ruta completa.
¿Tiene una pieza Die Cast para desarrollar?
Enviar el modelo, dibujo, aleación y cantidad. Revisaremos la estrategia de troqueles, los requisitos de llenado, las operaciones secundarias y la inspección antes de cotizar.
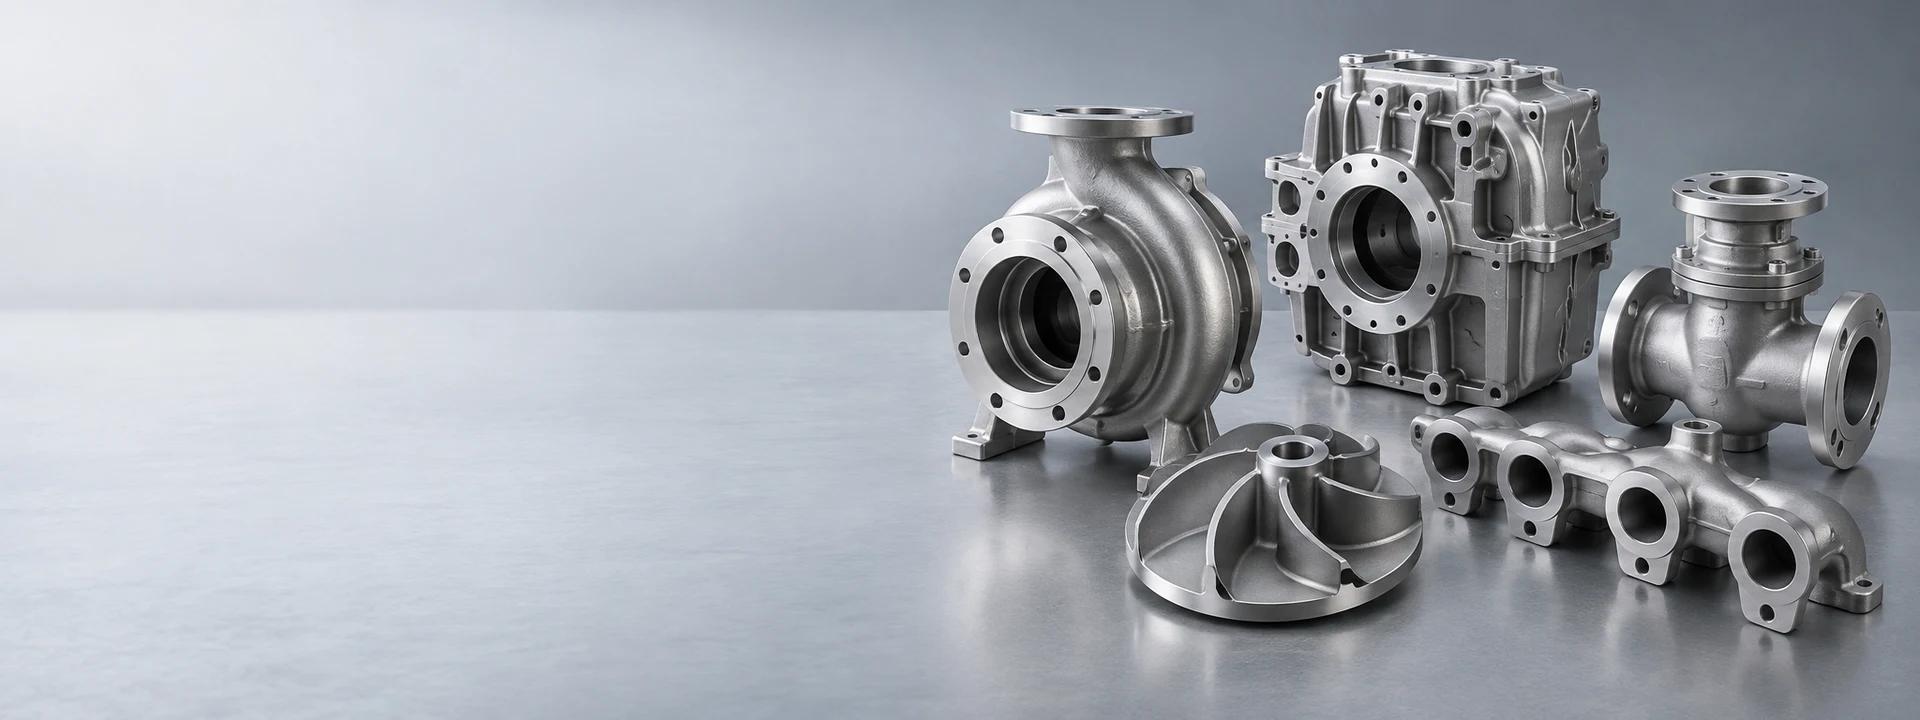
- modelo 3d
- Dibujo Técnico
- Grado del material
- Cantidad
- Tolerancia
- Acabado superficial
- Requisitos de inspección
Procesos de fundición relacionados