01
Revisión de materiales y reducciones.
Haga coincidir la secuencia de slug, lubricación y reducción con el material y la geometría.
Reducciones de material revisadas
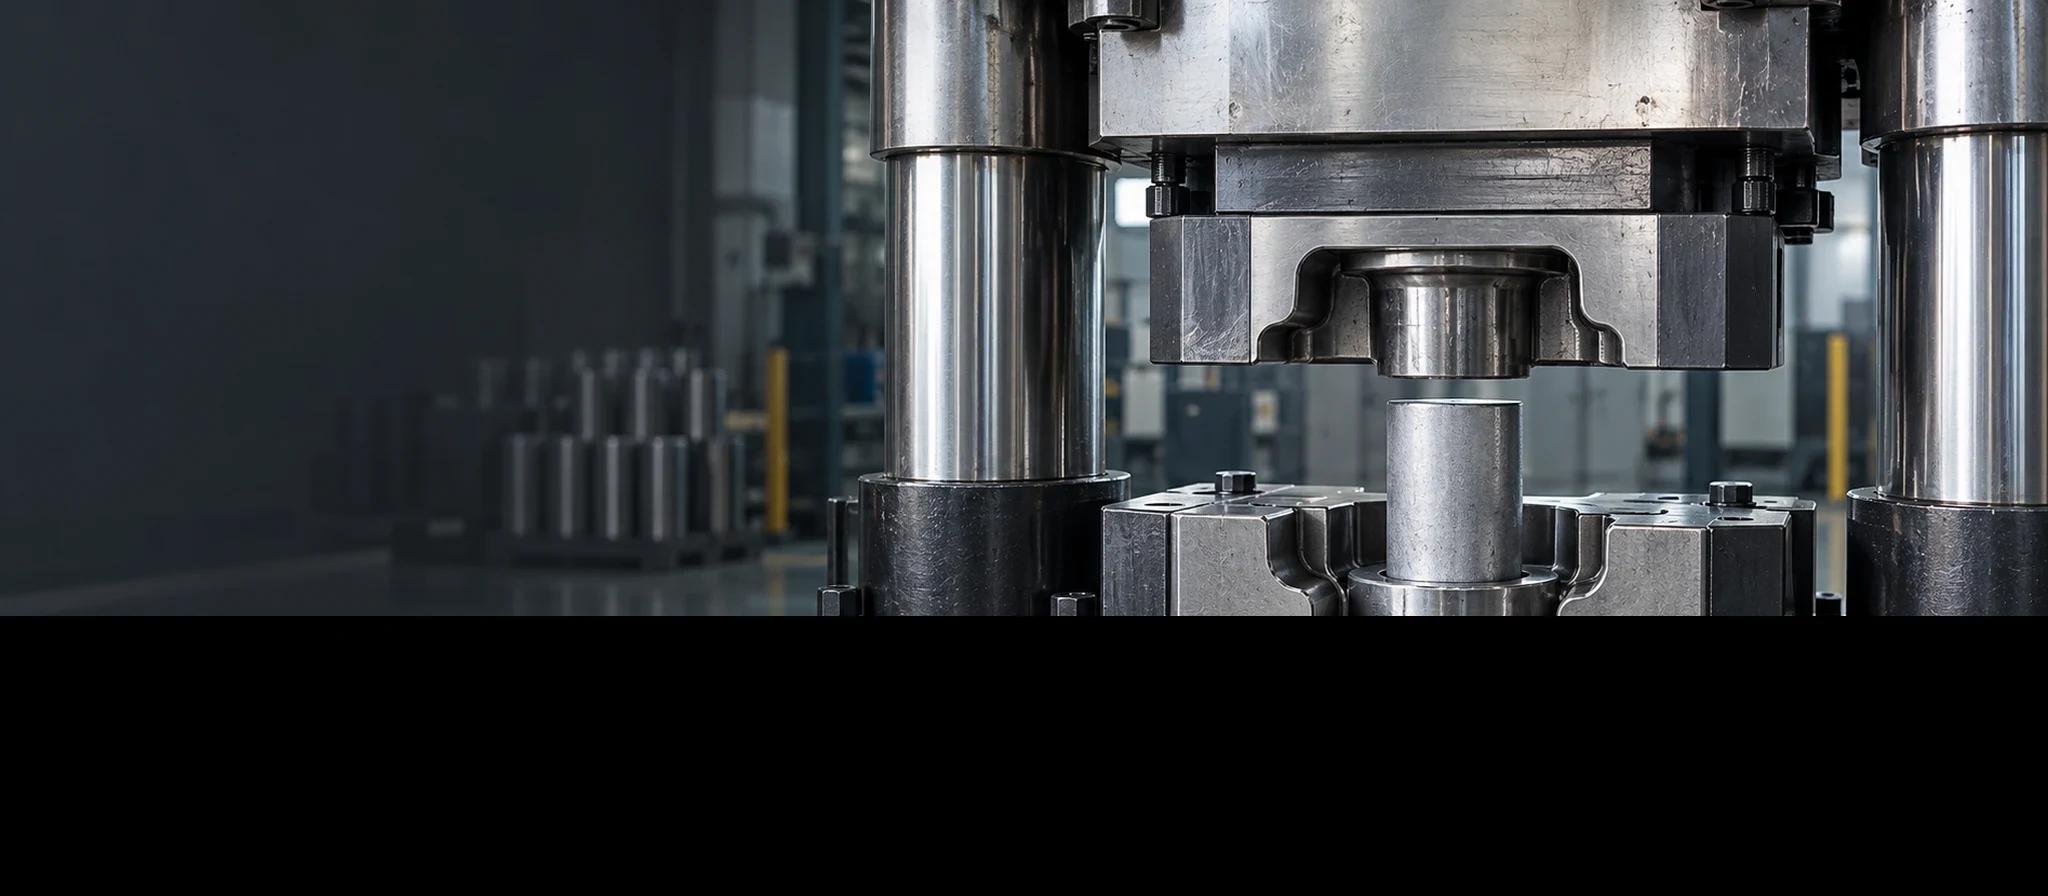
Componentes forjados en frío con forma casi neta para sujetadores, pasadores, ejes y herrajes de precisión. JINGLE revisa la condición del material, la secuencia de matrices, la vida útil de las herramientas y las operaciones secundarias antes de la producción.
Componentes conformados en frío para automoción, equipos industriales, automatización, hardware y programas OEM personalizados.

Una vista rápida de la información que los compradores necesitan antes de enviar una solicitud de cotización de forja en frío. Los valores finales se confirman en función del material, la relación de reducción, la secuencia de troqueles y el volumen de producción.
| Parámetro | Detalles de capacidad |
|---|---|
| Proceso de forja | Estampado en frío, forjado recalcado, extrusión o conformado en frío específico del proyecto |
| Sobre de parte | Por confirmar: prensa de reserva, cabezal y sobre de troquel |
| Tolerancia típica | Por confirmar: gama formada y mecanizada según presupuesto |
| Diámetro del material | Por confirmar: gama de alambres, barras y slugs por aleación |
| Materiales | Acero al carbono, acero aleado, acero inoxidable, aluminio, cobre y latón. |
| Operaciones secundarias | Laminado de roscas, recorte, taladrado, mecanizado, tratamiento térmico y enchapado. |
| Volumen de producción | Herramientas de prototipo, producción de bajo volumen y por lotes. |
| Formatos de dibujo aceptados | STEP, IGES, Parasolid, SolidWorks, dibujo PDF y DXF |
01
Haga coincidir la secuencia de slug, lubricación y reducción con el material y la geometría.
Reducciones de material revisadas
02
Pasos separados de recalcado, extrusión y perforación para lograr herramientas estables y flujo de piezas.
Formando etapas coordinadas
03
Coordine el recorte, el laminado, el tratamiento térmico y el mecanizado según los requisitos de acabado.
Operaciones secundarias planificadas
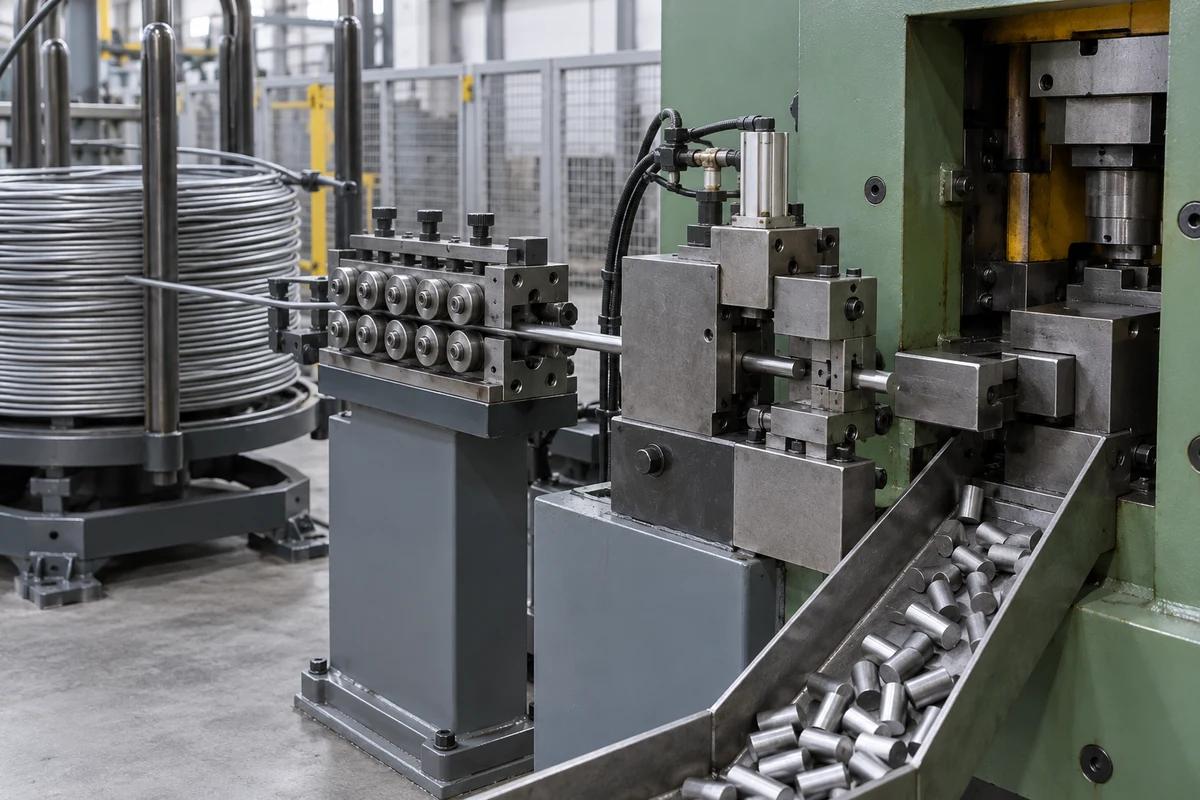
Equipos de estampación y conformado en frío con herramientas y sistemas de alimentación de alambre.
Estaciones de troqueles protegidas que forman componentes metálicos casi en forma neta.
Piezas formadas organizadas para laminado de roscas, operaciones secundarias y calibrado.
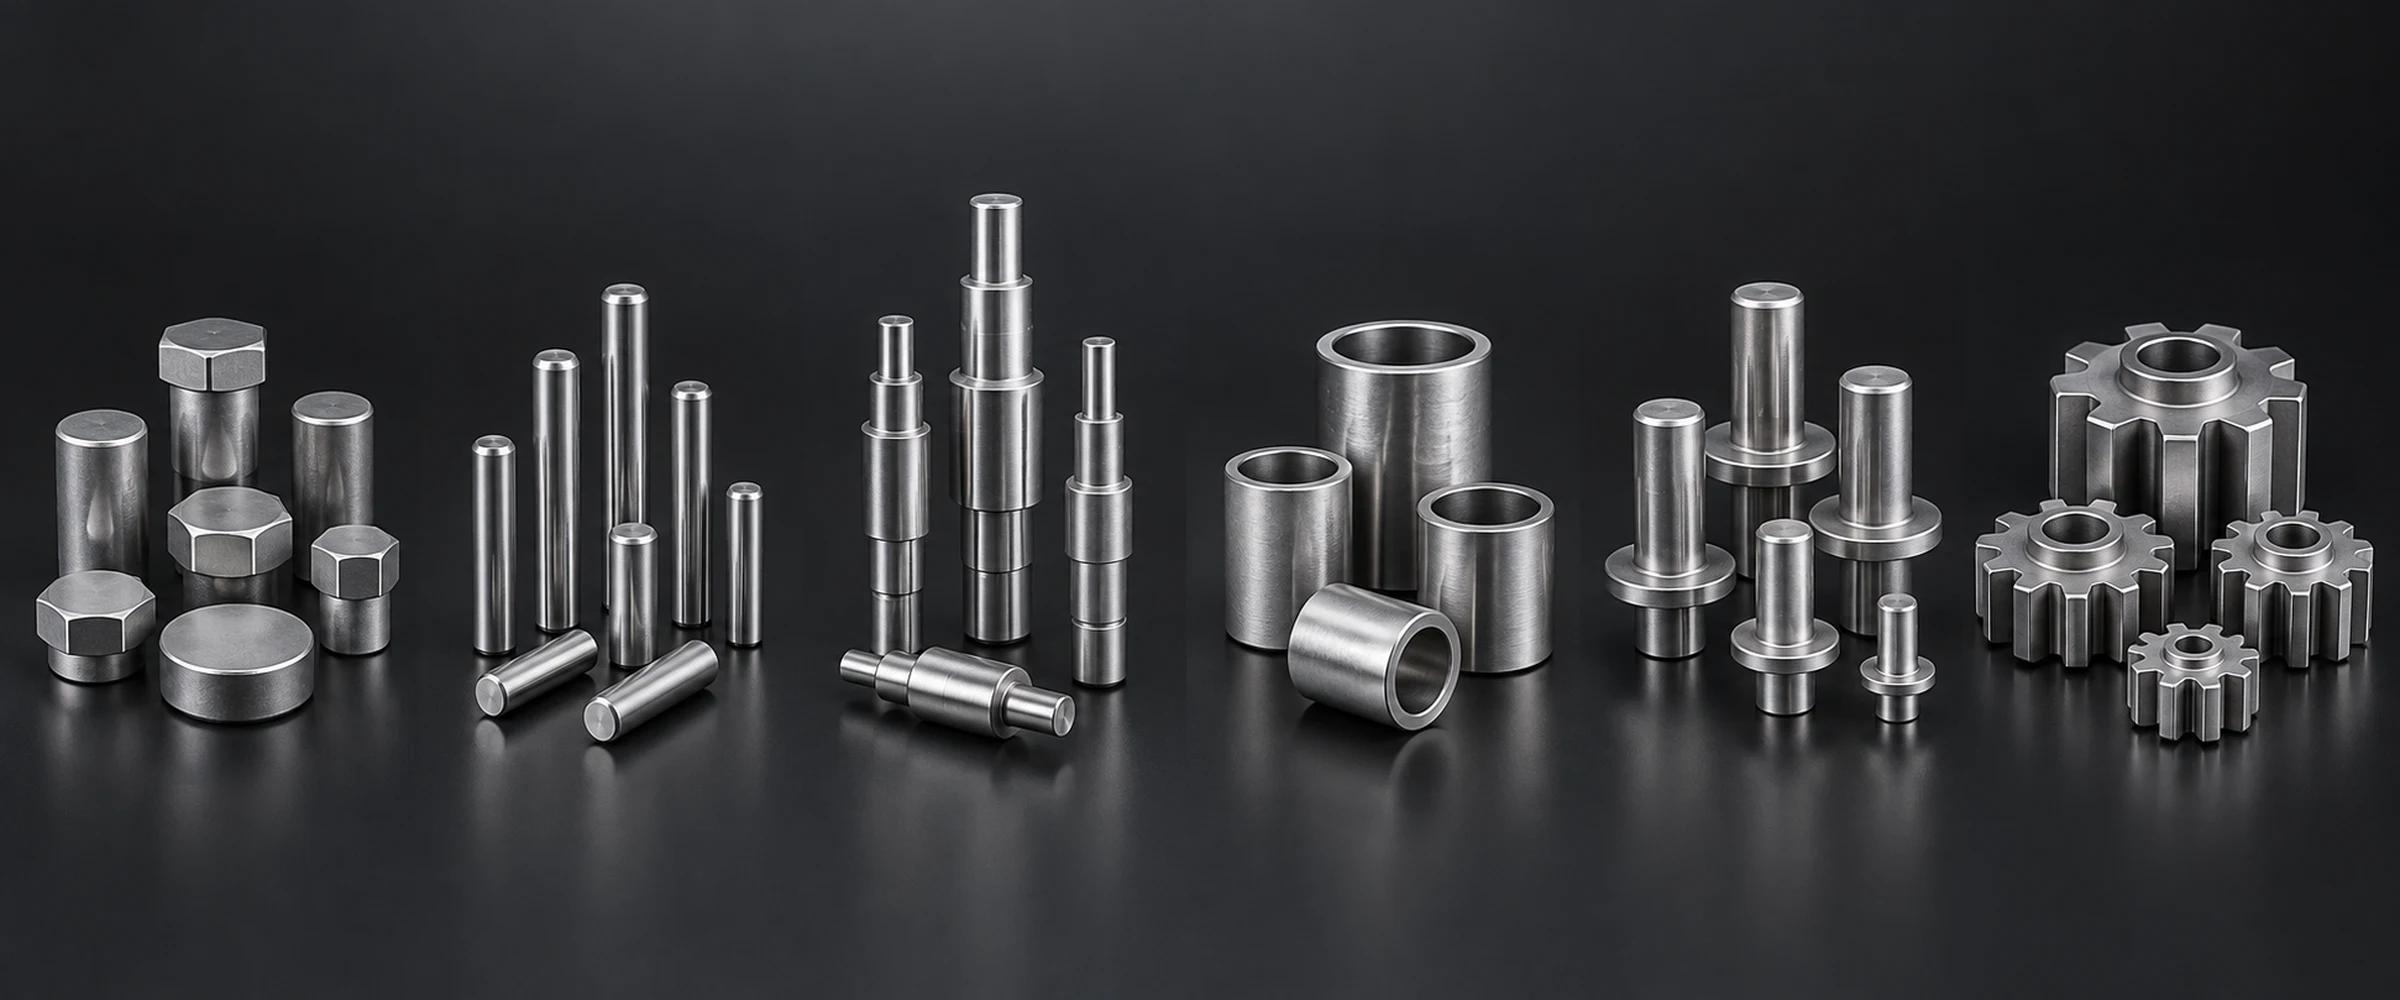
Piezas en bruto de sujetadores formadas y preparadas para roscado y acabado.
Características recalcadas y extruidas con geometría de vástago controlada.
Perfiles de eje escalonado con ajustes especificados y mecanizado secundario.
Componentes cilíndricos formados con orificio definido y características exteriores.
Hardware de producción repetida revisado para requisitos de material y ensamblaje.
Perfiles personalizados desarrollados en torno a la secuencia de reducción y la viabilidad de las herramientas.
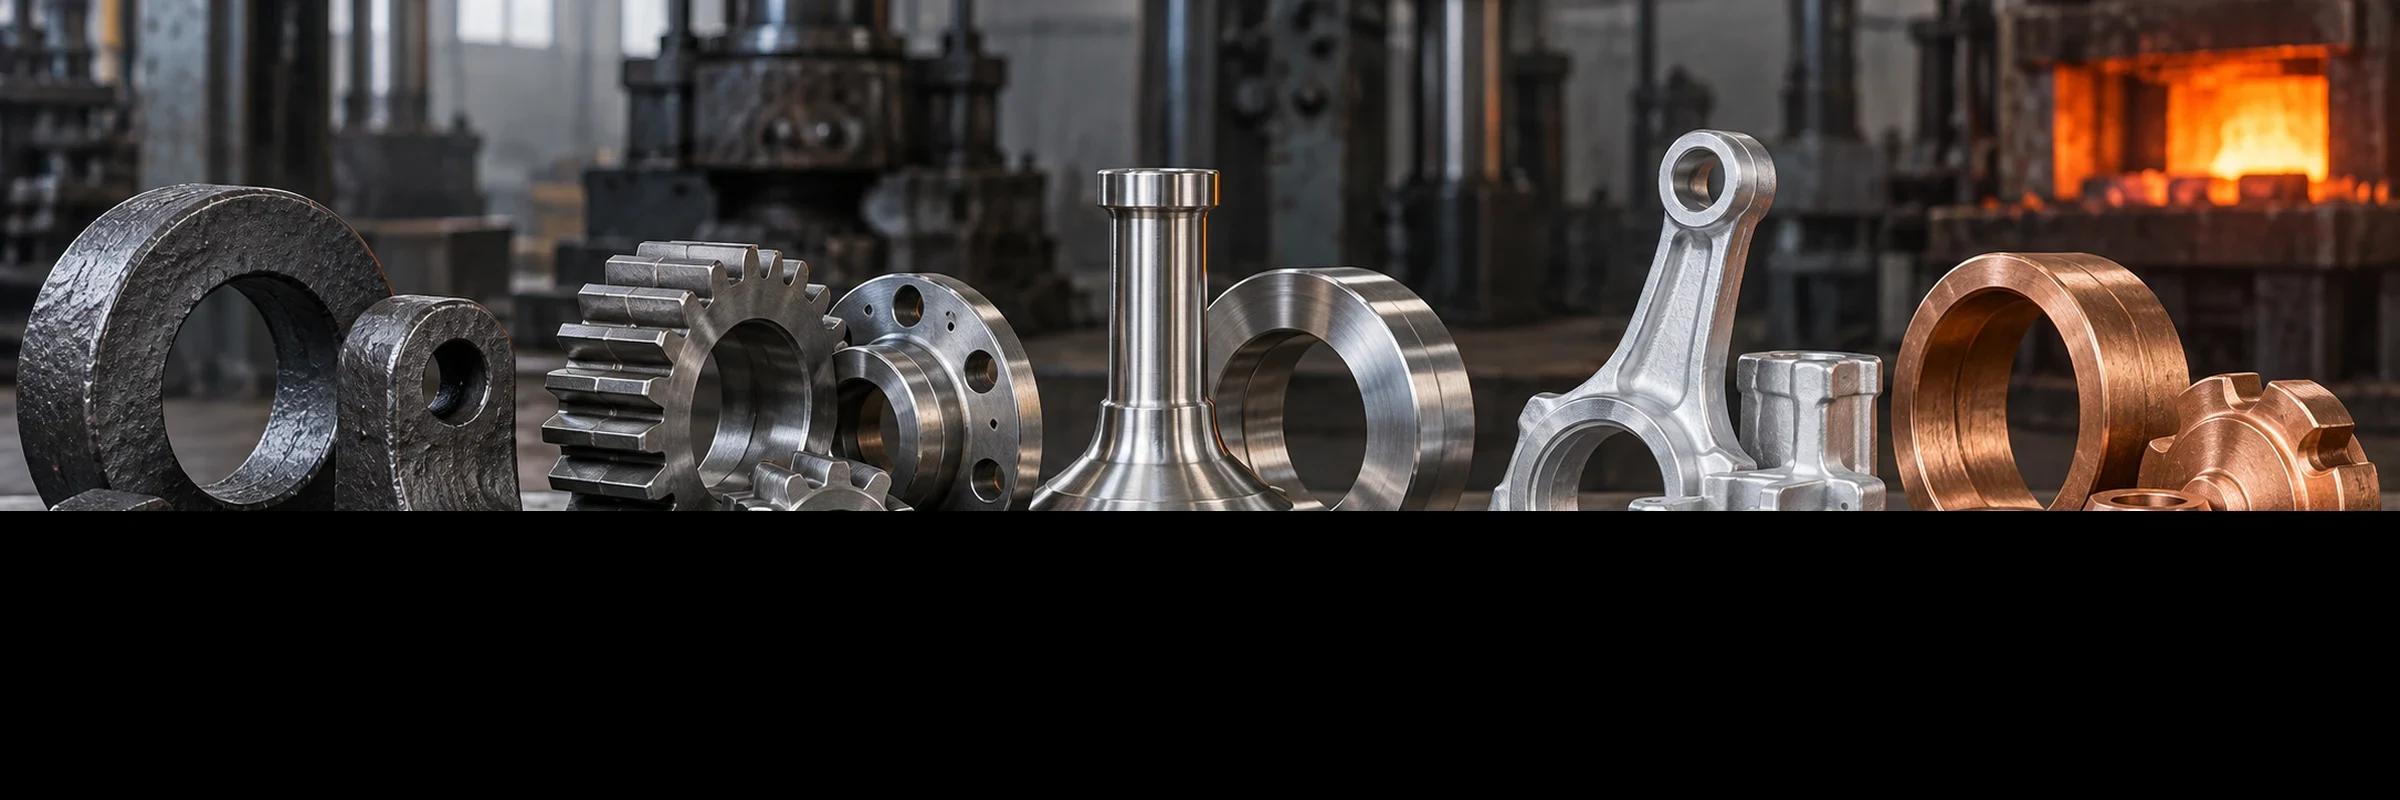
sujetadores de carga
pasadores resistentes al desgaste
hardware resistente a la corrosión
piezas formadas ligeras
accesorios conductores
Revisar el stock inicial, la condición del material y los registros de trazabilidad requeridos.
Verifique las características formadas por primera vez y la configuración del troquel antes de la producción.
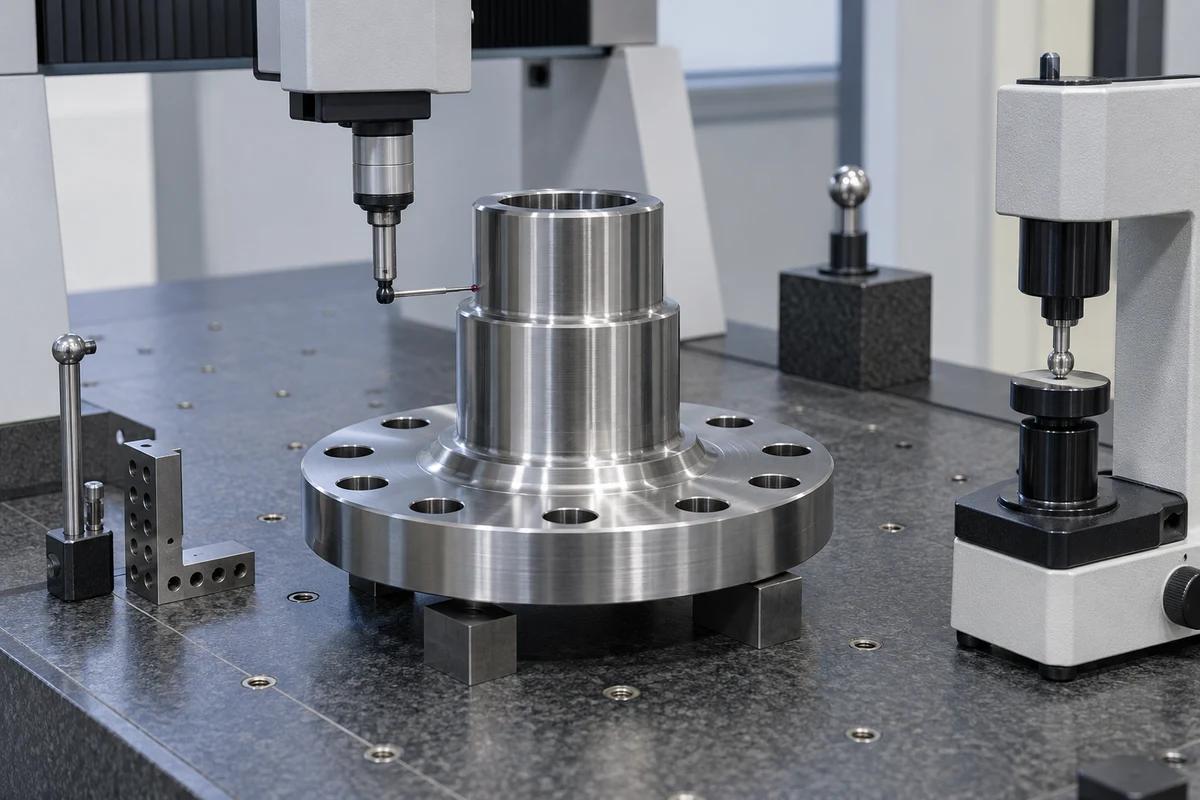
Verifique las roscas especificadas, la geometría formada y la dureza después de las operaciones relevantes.
Confirme las dimensiones terminadas y la documentación de liberación acordada.
01
Valide la secuencia de troqueles, el flujo de materiales y los ajustes críticos antes de producir las herramientas.
02
Respalde las cantidades de lanzamiento con herramientas de puente y controles documentados.
03
Repita las herramientas y el proceso aprobados para obtener un resultado estable.
01
Evalúe la condición del material, las reducciones y la geometría crítica antes del diseño de herramientas.
02
Planifique las etapas de recalcado y extrusión en función del uso de materiales y los requisitos de herramientas.
03
Revisar el prototipo o las herramientas puente antes del lanzamiento de la producción recurrente.
04
Verifique las roscas, las características formadas y la dureza especificada en las etapas apropiadas.
05
Confirme los registros de materiales y procese los puntos de control con la RFQ.
06
Revise el dibujo, el diámetro inicial, la cantidad y los requisitos posteriores antes de cotizar.
Los sujetadores, pasadores, ejes pequeños, casquillos y herrajes similares con forma casi neta son candidatos para el forjado en frío. La formabilidad del material, la secuencia de reducción, la geometría y el volumen de producción determinan la idoneidad.
Se pueden revisar acero al carbono, acero aleado, acero inoxidable, aluminio, cobre y latón. Los límites de diámetro de alambre, barra o trozo se confirman con la calidad, la geometría de la pieza y la ruta de las herramientas.
Se pueden evaluar prototipos o herramientas de puente para verificar el flujo de material, los ajustes críticos y la secuencia de conformado. Comparta el dibujo y la cantidad para que se pueda acordar la ruta de validación antes de producir las herramientas.
El laminado de roscas, el corte, la perforación, el mecanizado, el tratamiento térmico y el enchapado se pueden coordinar después del conformado. Incluya las características terminadas y los requisitos de la superficie para que se pueda revisar la secuencia completa del proceso.
Se pueden suministrar informes de dureza y de primer artículo cuando se acuerde en el alcance del proyecto. Especifique las características requeridas, los criterios de aceptación y el formato de informe con la RFQ.
Envíe el plano o modelo, calidad del material, tamaño del alambre o barra, cantidad y características críticas. Incluya requisitos de operaciones secundarias, tratamiento, acabado e inspección para una revisión completa de la ruta.
Envíe el modelo o plano con material, diámetro inicial, cantidad y requisitos posteriores. Revisaremos la ruta de formado y la ruta de herramientas antes de cotizar.
Procesos de forja relacionados