01
Revisión de superficie
Confirme la aleación, el estado de la soldadura, las marcas de mecanizado y la rugosidad inicial antes del procesamiento.
Superficie de salida evaluada
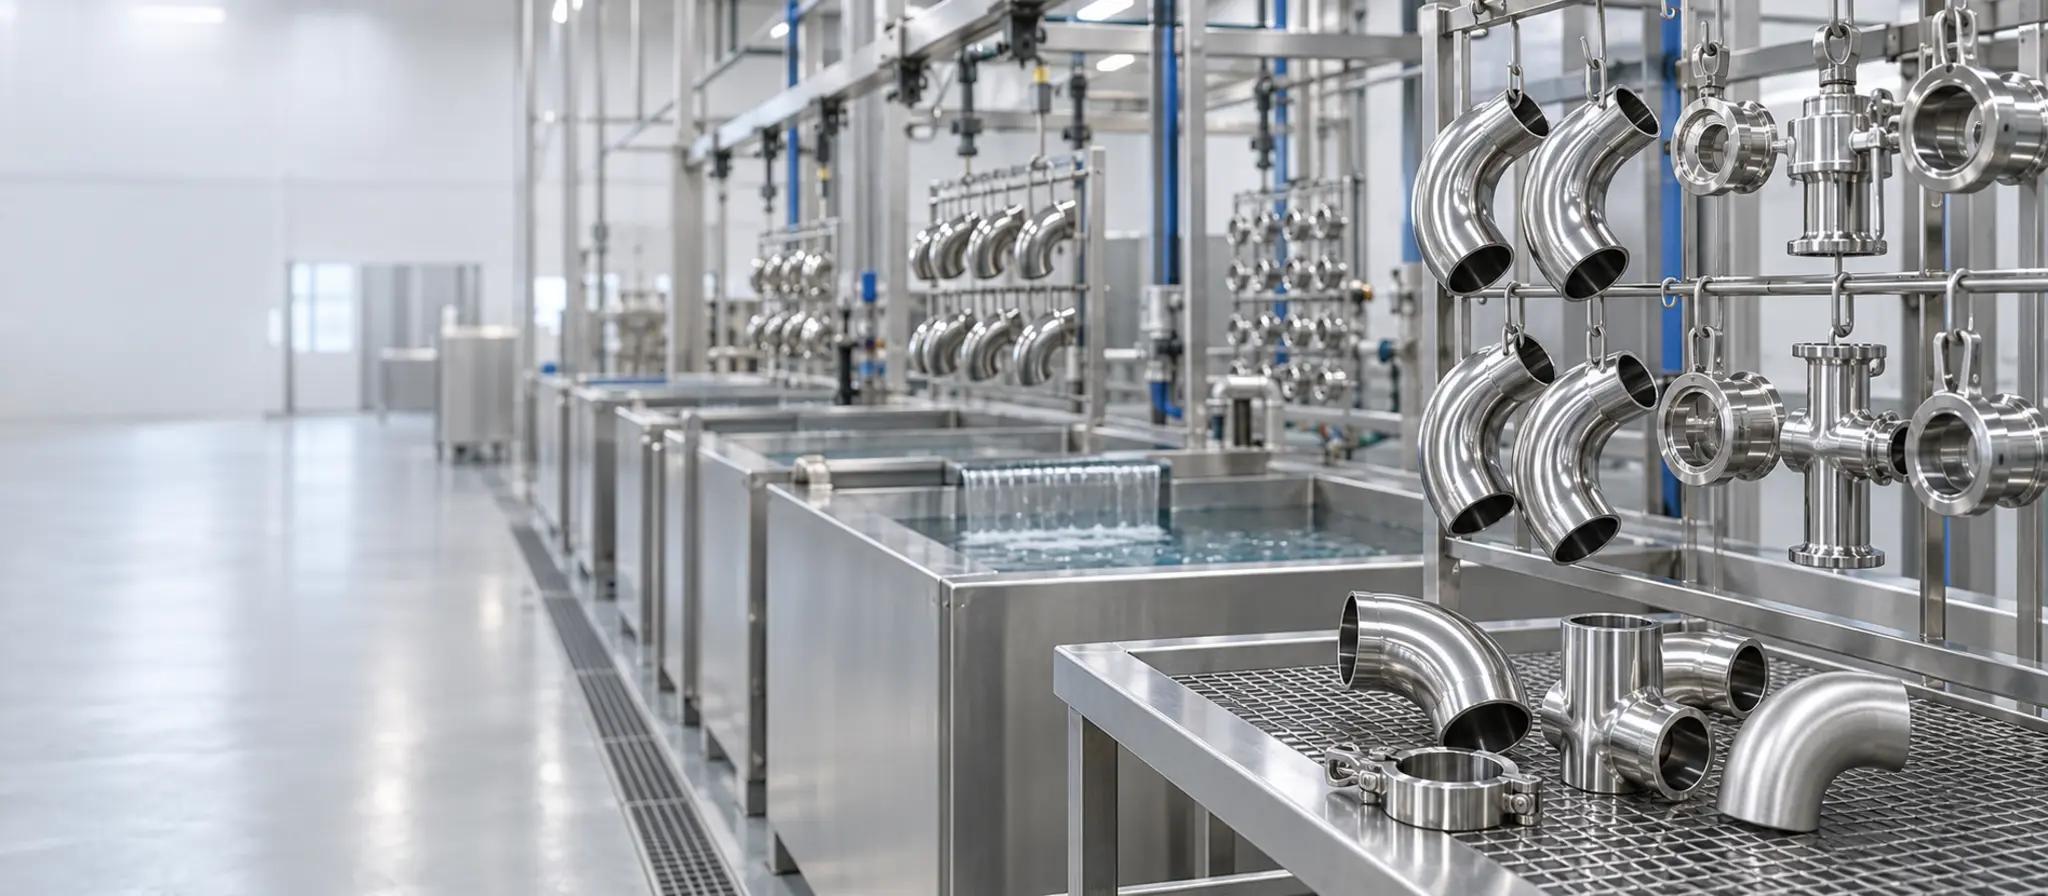
Superficies de acero inoxidable brillantes, limpias y desbarbadas para componentes médicos, alimentarios, de fluidos e industriales. JINGLE revisa los requisitos de aleación, condición de la superficie, enmascaramiento y limpieza antes del procesamiento.
Acabado de acero inoxidable para equipos médicos, alimentarios, control de fluidos, automatización y programas OEM personalizados.

Una vista rápida de la información que los compradores necesitan antes de enviar una solicitud de cotización de electropulido. Los valores finales se confirman frente a los requisitos de aleación, rugosidad inicial, enmascaramiento, limpieza y apariencia.
| Parámetro | Detalles de capacidad |
|---|---|
| Finalizar proceso | Electropulido con limpieza, enjuague y pasivación específica del proyecto |
| Sobre de parte | Por confirmar: tanque de reserva, bastidor y sobre de manipulación. |
| Acabado superficial | Por confirmar: rango Ra final por aleación y condición inicial |
| Apariencia | Aspecto brillante, satinado o específico del proyecto confirmado por proyecto |
| Materiales | Acero inoxidable y aleaciones especiales o a base de níquel compatibles previa revisión |
| enmascaramiento | Roscas, orificios, puntos de contacto y zonas cosméticas enmascaradas según el dibujo. |
| Volumen de producción | Producción de prototipos, de bajo volumen y por lotes. |
| Formatos de dibujo aceptados | STEP, IGES, Parasolid, SolidWorks, dibujo PDF y DXF |
01
Confirme la aleación, el estado de la soldadura, las marcas de mecanizado y la rugosidad inicial antes del procesamiento.
Superficie de salida evaluada
02
Controle el contacto actual y proteja roscas, orificios y características de acoplamiento.
Funciones sensibles protegidas
03
Verifique la apariencia, reducción de rebabas, condición de la superficie y dimensiones finales.
Superficie y ajuste verificados
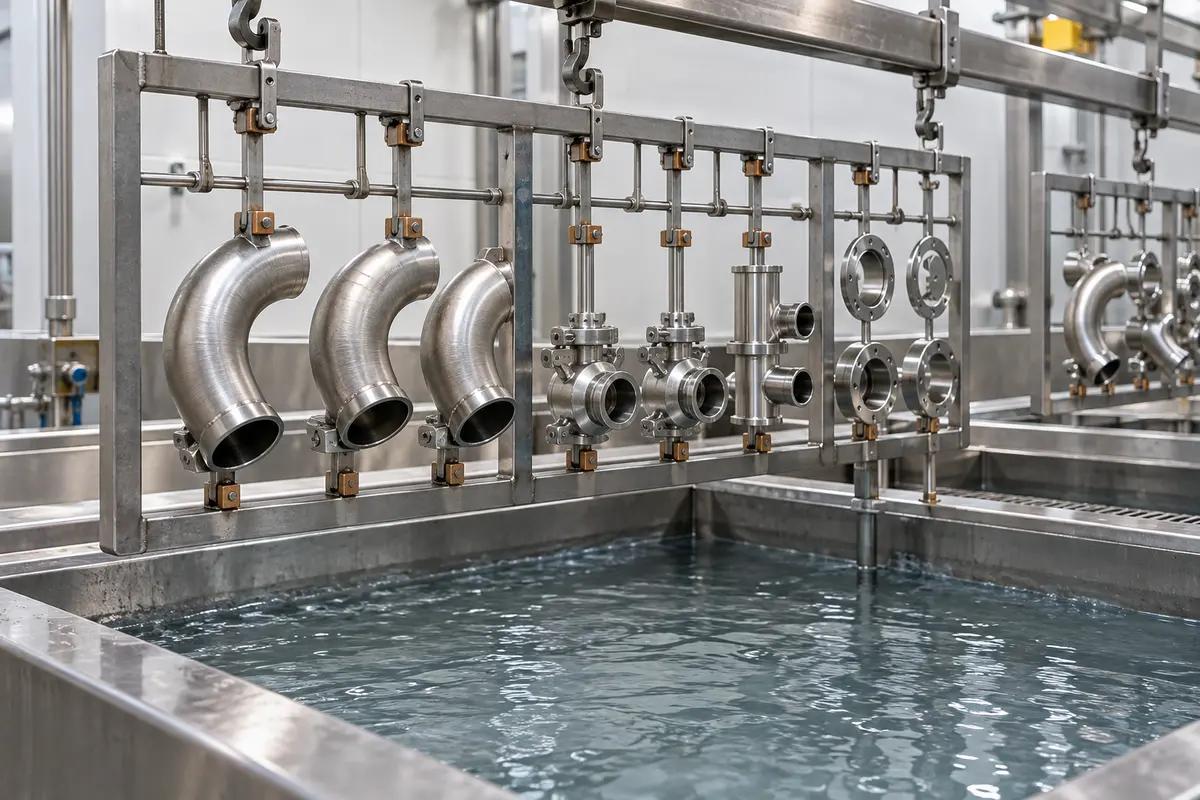
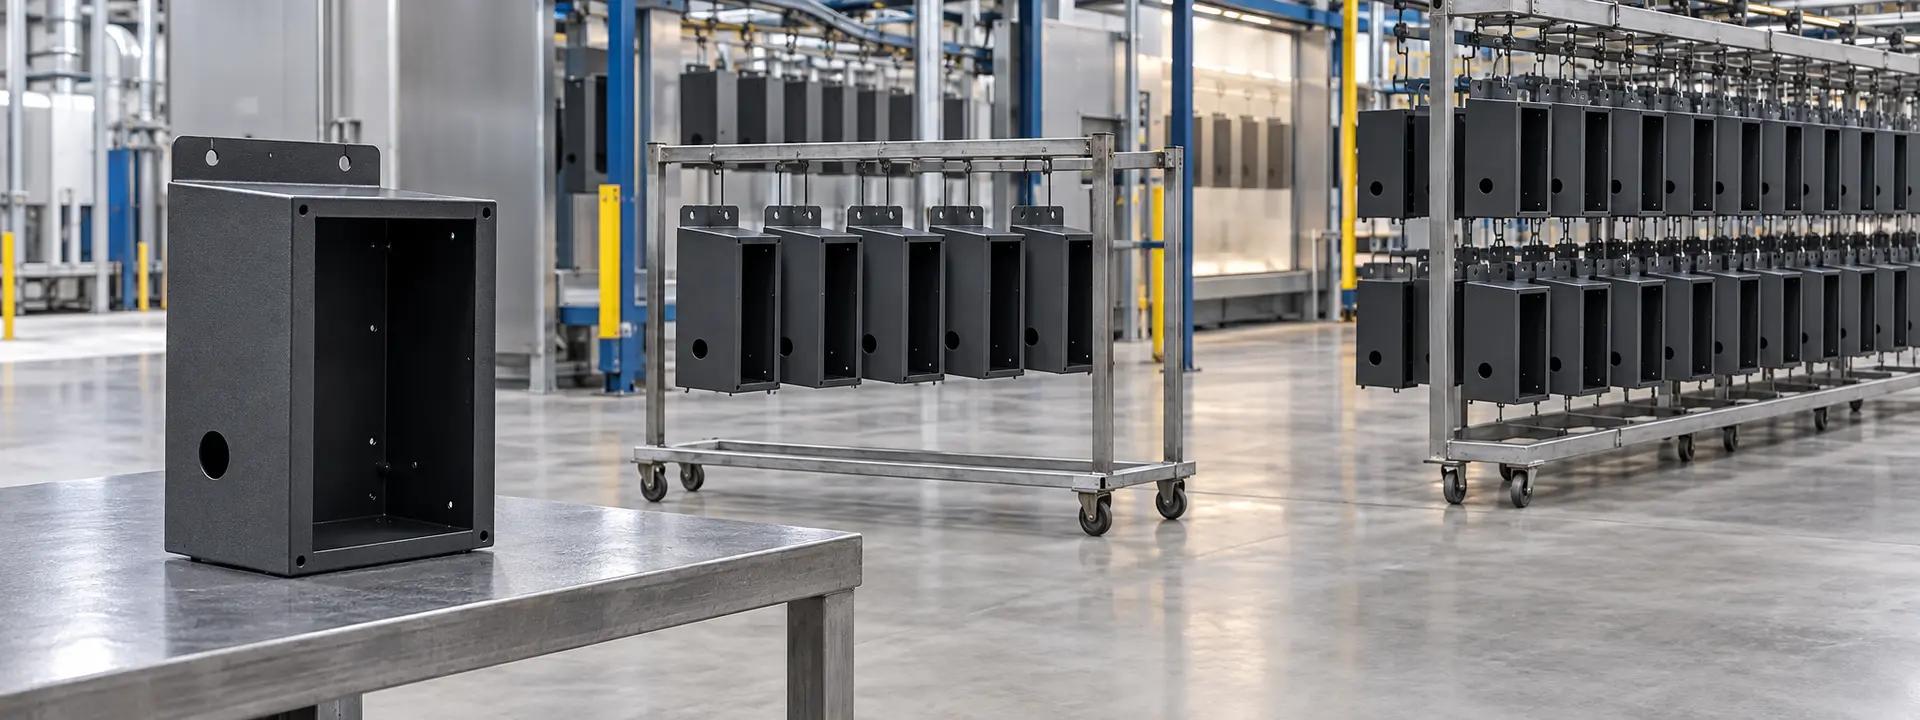
Tanques de electropulido, racks, etapas de enjuague y equipos de manipulación.
Componentes inoxidables trasegados avanzando por la línea de acabado.
Piezas acabadas preparadas para controles de rugosidad, aspecto y limpieza.
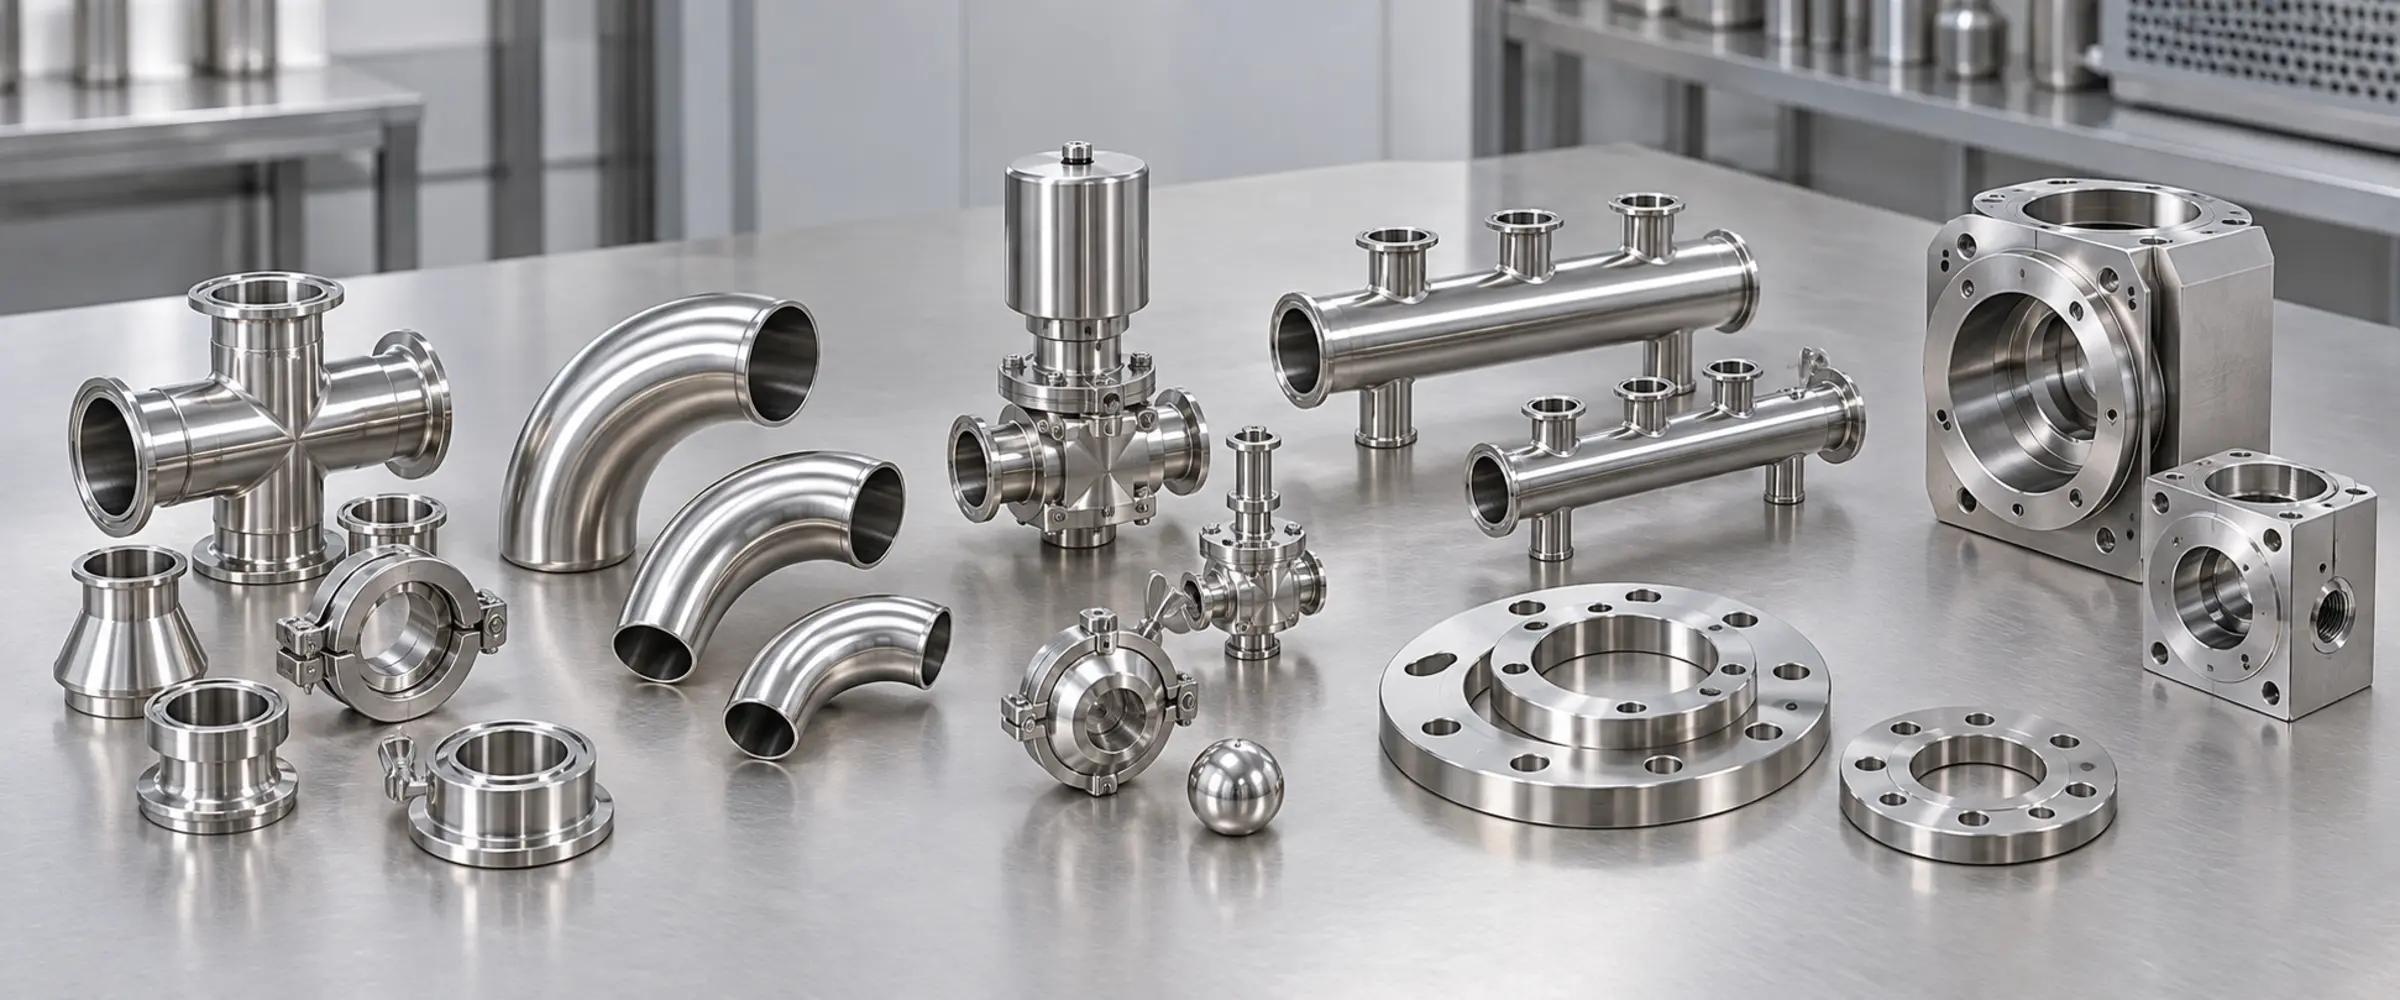
Superficies en contacto con fluidos con requisitos de acabado y limpieza específicos.
Componentes de flujo mecanizados con acceso interno y enmascaramiento revisados.
Piezas para aplicaciones específicas con aceptación de superficie y documentación acordadas.
Componentes limpiables con soldadura y condición superficial inicial evaluada.
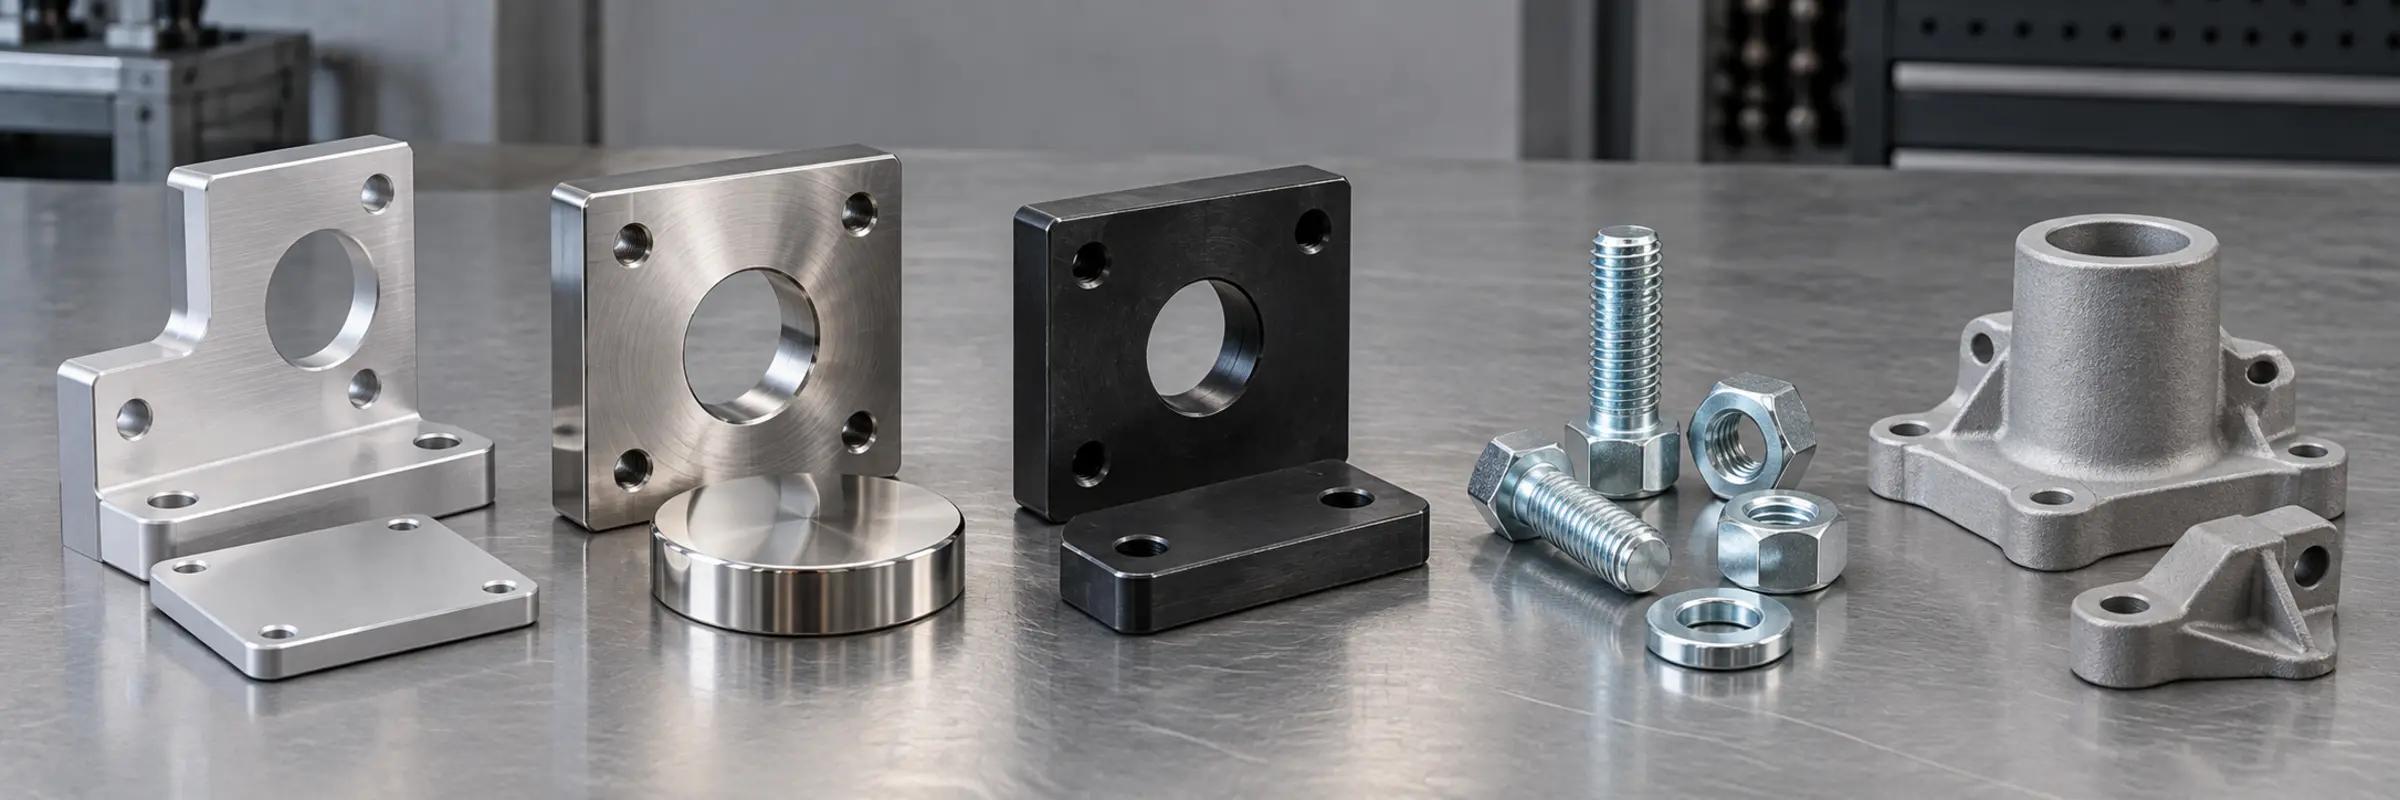
Carcasas de acero inoxidable con ajustes protegidos y apariencia controlada.
Piezas de acero inoxidable personalizadas revisadas según los requisitos de aleación, rugosidad y dimensiones.
resistencia general a la corrosión
vías de fluido limpiables
piezas inoxidables endurecibles
servicio de alta temperatura
revisión de aleación especificada
Revisar aleaciones, soldaduras, marcas de mecanizado y rugosidad inicial.
Verifique los contactos del rack, el enmascaramiento y los puntos de control del proceso para detectar características críticas.
Verifique la apariencia, la rugosidad especificada y los criterios de limpieza acordados.
Mida las dimensiones críticas después del procesamiento para confirmar la condición final.
01
Confirme la respuesta de la superficie, el enmascaramiento y la apariencia de los primeros artículos.
02
Respalde las cantidades de lanzamiento con muestras aprobadas y trasiegos controlados.
03
Repetir la ruta de limpieza, pulido y pasivación con controles planificados.
01
Revise las características sensibles y las superficies iniciales antes del procesamiento.
02
Evaluar juntos la respuesta de la aleación, los objetivos de rugosidad y la aceptación de la limpieza.
03
Valide las superficies del primer artículo antes de lanzar cantidades y repetir ejecuciones.
04
Verifique la condición de la superficie y los efectos de la remoción de material en las dimensiones terminadas.
05
Acordar el acabado de la superficie, la limpieza y los registros de materiales durante la revisión de la RFQ.
06
Aclare la condición inicial, el acabado objetivo, el enmascaramiento y la cantidad antes de cotizar.
Se pueden revisar los grados 304, 316, 17-4 PH y de acero inoxidable específicos del proyecto, junto con aleaciones compatibles a base de níquel. La aleación, el tratamiento térmico y la condición de la superficie inicial determinan la idoneidad y la apariencia del proceso.
El electropulido puede reducir pequeñas rebabas y suavizar los picos de la superficie para mejorar la capacidad de limpieza. No reemplaza la eliminación de defectos grandes ni los requisitos de validación y limpieza específicos de la aplicación.
Las roscas y las características internas se pueden evaluar para enmascarar y acceder al trasiego. Identifique áreas sin proceso y ajustes críticos para que se pueda revisar la distribución actual y la eliminación de material.
La rugosidad y apariencia finales dependen de la aleación, la condición inicial y la geometría. Envíe los datos de la superficie inicial y el acabado objetivo para poder acordar la viabilidad y la aceptación del primer artículo.
Se pueden incluir registros de limpieza y acabado superficial cuando se acuerdan los métodos de medición y los criterios de aceptación. Especifique la documentación requerida en lugar de asumir el cumplimiento médico, de contacto con alimentos o de esterilización únicamente desde el acabado.
Envíe el dibujo con los requisitos de aleación, condición inicial de la superficie, acabado objetivo, enmascaramiento, cantidad y limpieza. Incluya dimensiones críticas y características internas para respaldar la revisión del proceso y la inspección.
Envíe el dibujo con los requisitos de aleación, condición de la superficie, acabado objetivo, enmascaramiento y cantidad. Revisaremos la ruta del proceso antes de cotizar.
Procesos de acabado de superficies relacionados