01
Estrategia de molienda
Haga coincidir la rueda, el margen de stock y la aproximación del refrigerante al material y al acabado requerido.
Proceso emparejado para finalizar
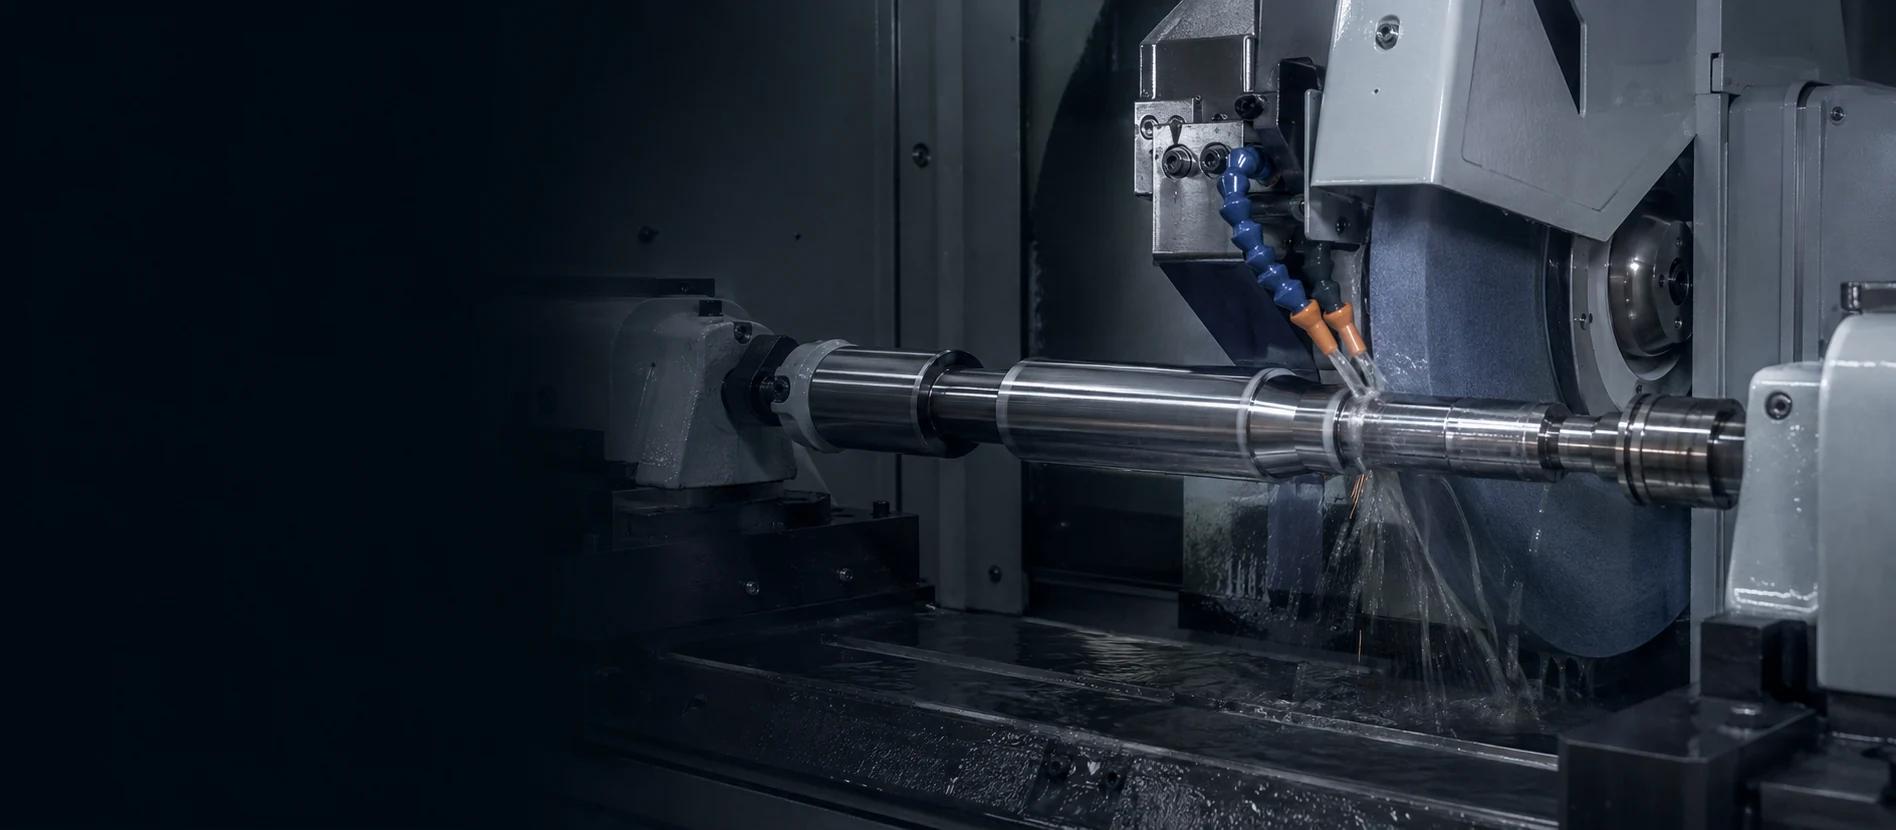
Rectificado de precisión para superficies críticas, ajustes perfectos y dimensiones finales. JINGLE alinea el proceso de rectificado con la condición del material, la estrategia de referencia y los requisitos de inspección.
Componentes rectificados de precisión para herramientas, automatización, equipos industriales, movilidad y ensamblajes OEM.

Una vista rápida del alcance del rectificado y los requisitos de medición para una revisión técnica temprana.
| Parámetro | Copia del sitio web |
|---|---|
| Tipo de molienda | Opciones de superficie, cilíndricas y sin centros confirmadas por geometría |
| Máx. Tamaño de pieza | Por confirmar - sobre de reserva de equipo |
| Tolerancia típica | Por confirmar: rango de tolerancia específico de la cotización |
| Acabado superficial | Por confirmar: gama Ra por material y estrategia de rueda |
| Materiales | Componentes compatibles con acero endurecido, acero para herramientas, acero inoxidable, acero aleado, aluminio y carburo |
| Inspección | Placa de superficie, calibres calibrados, CMM e inspección final. |
| Volumen de producción | Producción de prototipos, de bajo volumen y por lotes. |
| Formatos de dibujo aceptados | STEP, IGES, Parasolid, SolidWorks, dibujo PDF y DXF |
01
Haga coincidir la rueda, el margen de stock y la aproximación del refrigerante al material y al acabado requerido.
Proceso emparejado para finalizar
02
Haga referencia a las características que controlan el ensamblaje, el descentramiento y el ajuste funcional.
Referencias funcionales protegidas
03
Verifique el tamaño, la planitud, la redondez y el estado de la superficie antes de la aprobación final.
Geometría final verificada
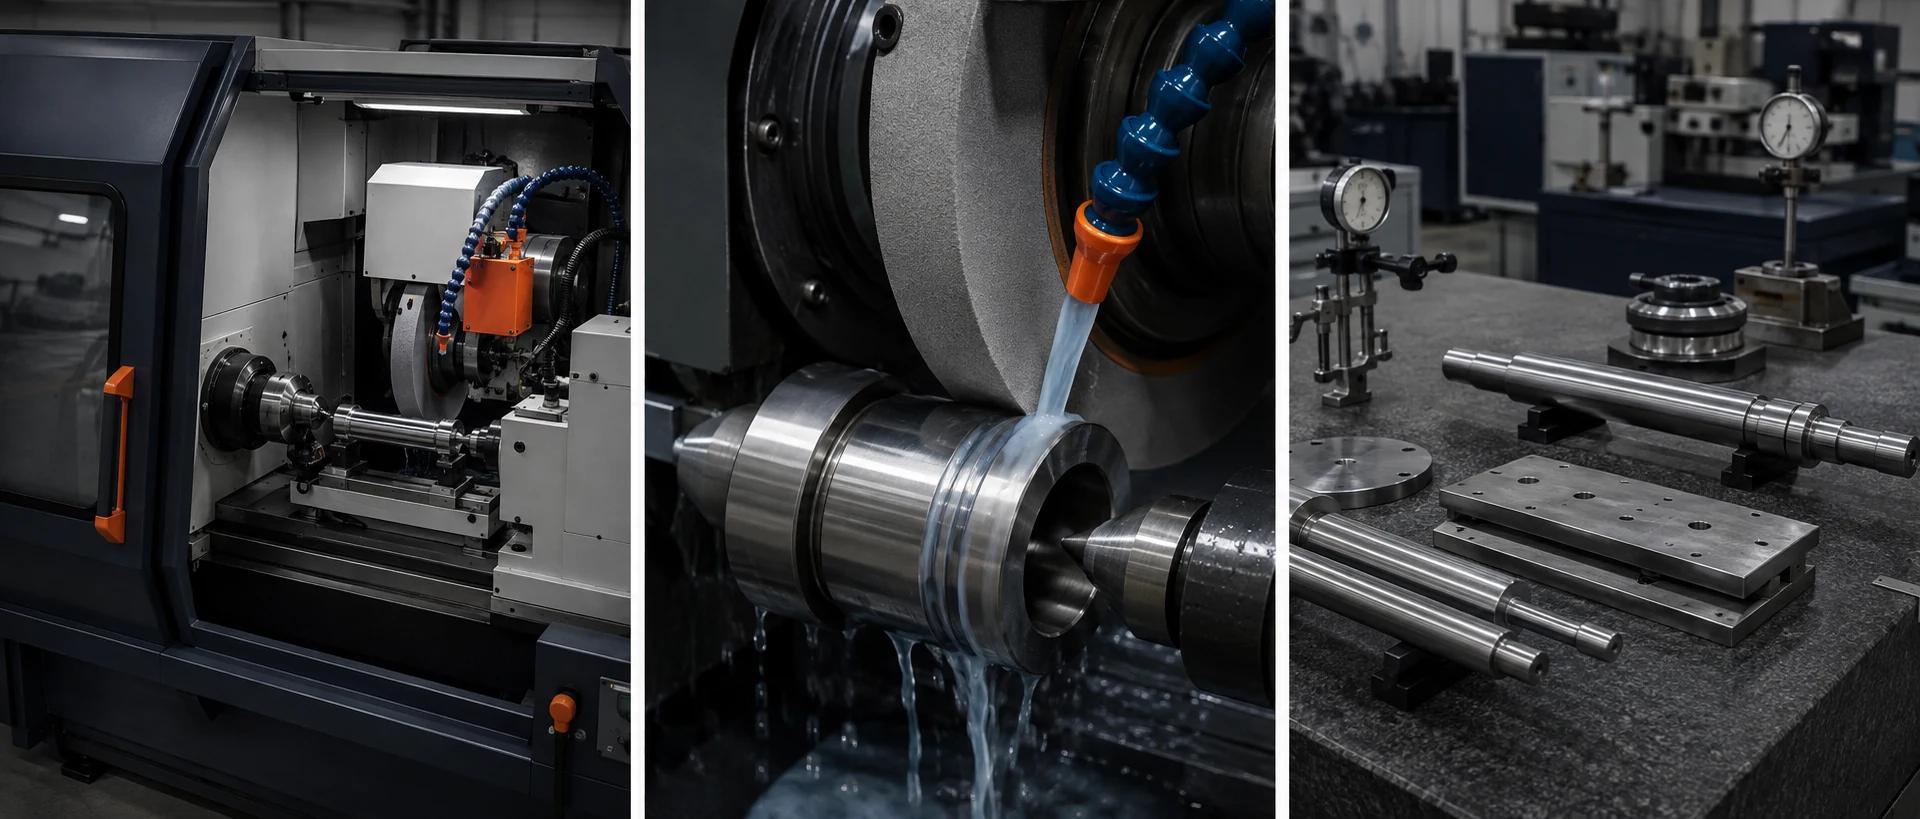
Rectificadora, muela y zona de trabajo vigilada preparada para producción.
Un eje de precisión siendo rectificado y verificado según los requisitos finales.
Calibradores calibrados e inspección dimensional de componentes terminados.
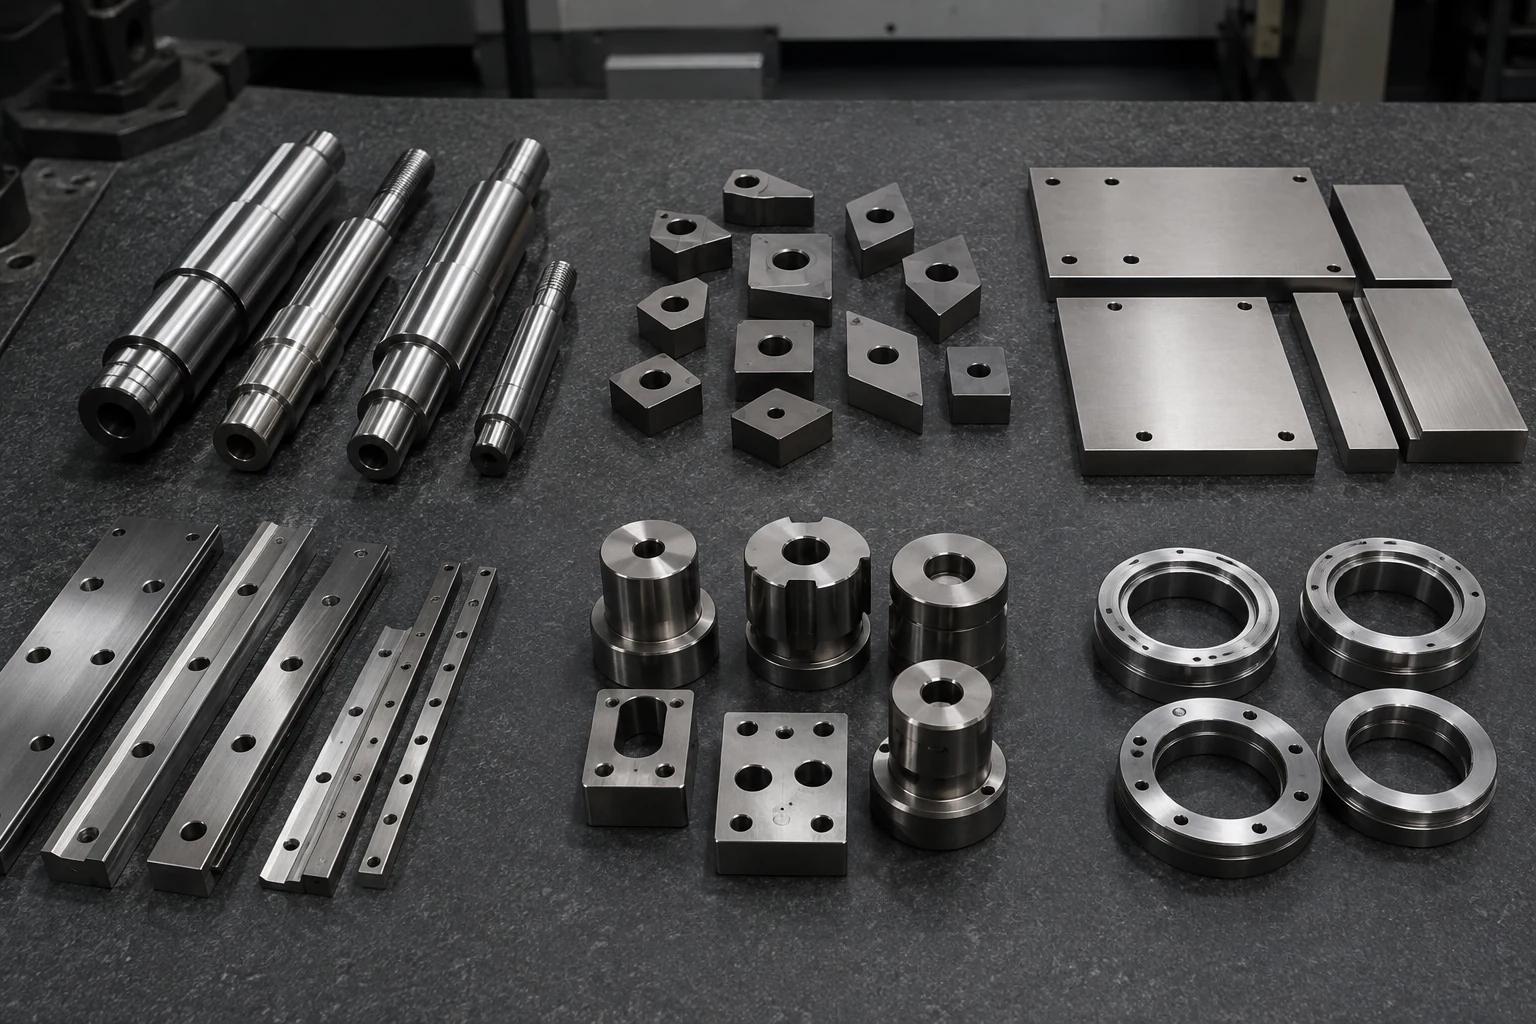
Diámetros, redondez e interfaces de rodamiento controlados.
Superficies de herramientas resistentes al desgaste con acabados de tamaño controlado.
Superficies de referencia planas y paralelas para herramientas y ensamblajes.
Superficies de deslizamiento y posicionamiento rectas y consistentes.
Herramientas endurecidas con superficies de trabajo y ajustes controlados.
Interfaces terminadas para rotación, sellado y ajuste de montaje.
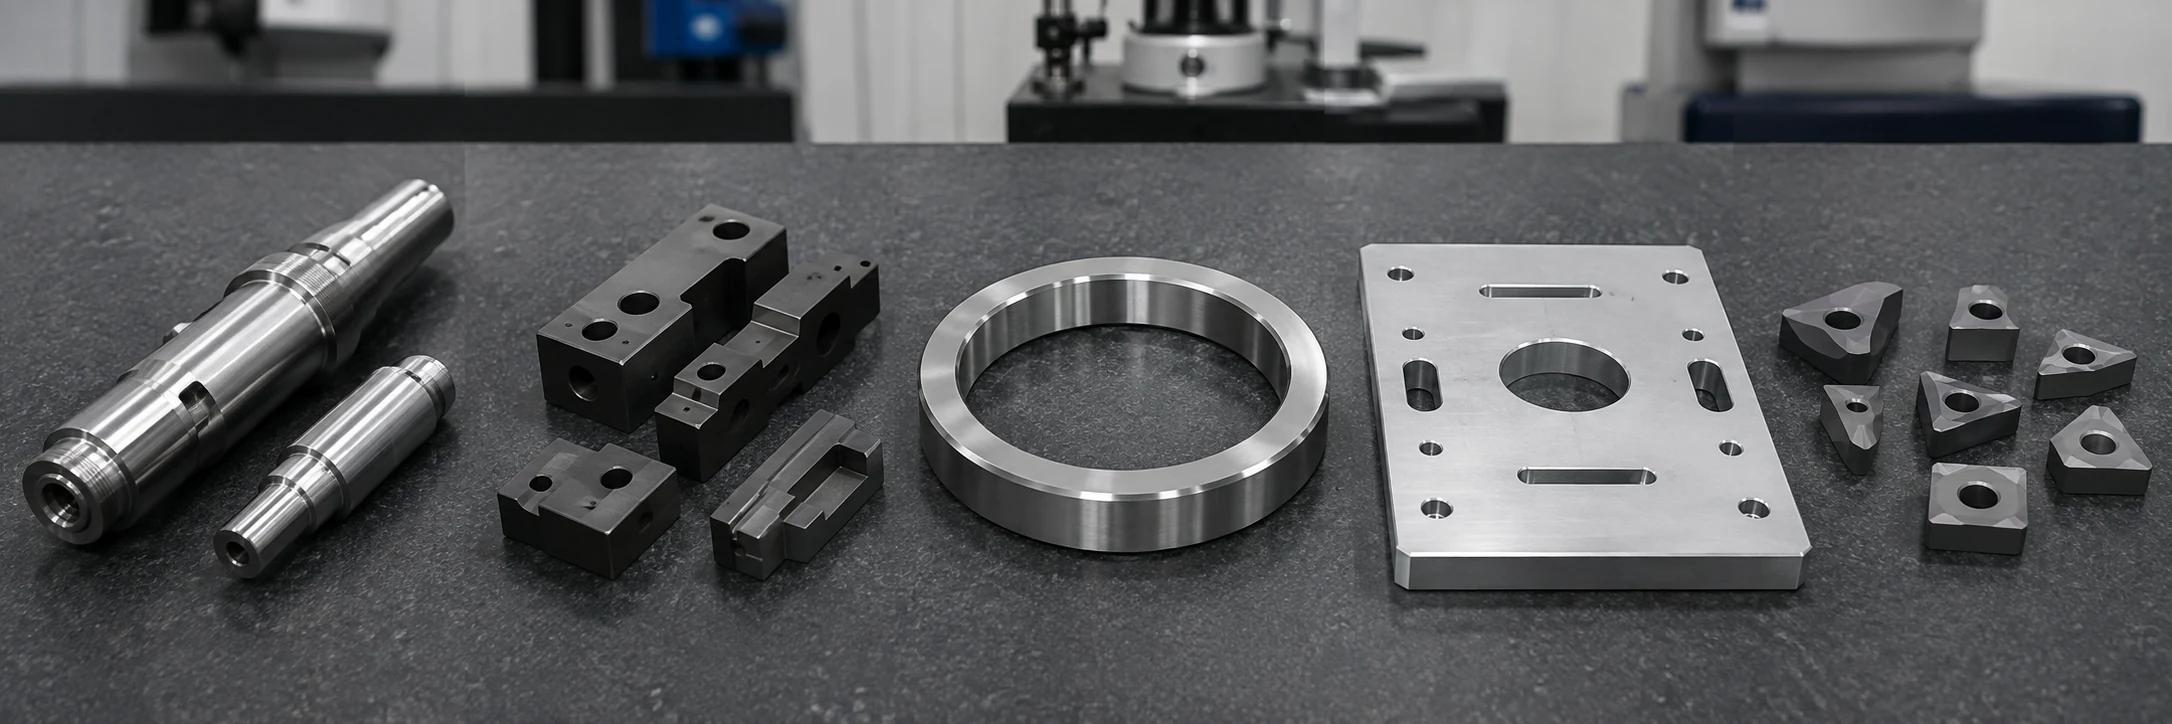
Desgaste y superficies de apoyo.
Herramientas y matrices
Interfaces resistentes a la corrosión
Piezas de precisión ligeras
Insertos de alta dureza
Confirme la condición, dureza y certificación del material antes de rectificar.
Supervise la eliminación de material y el tamaño crítico antes de las pasadas finales.
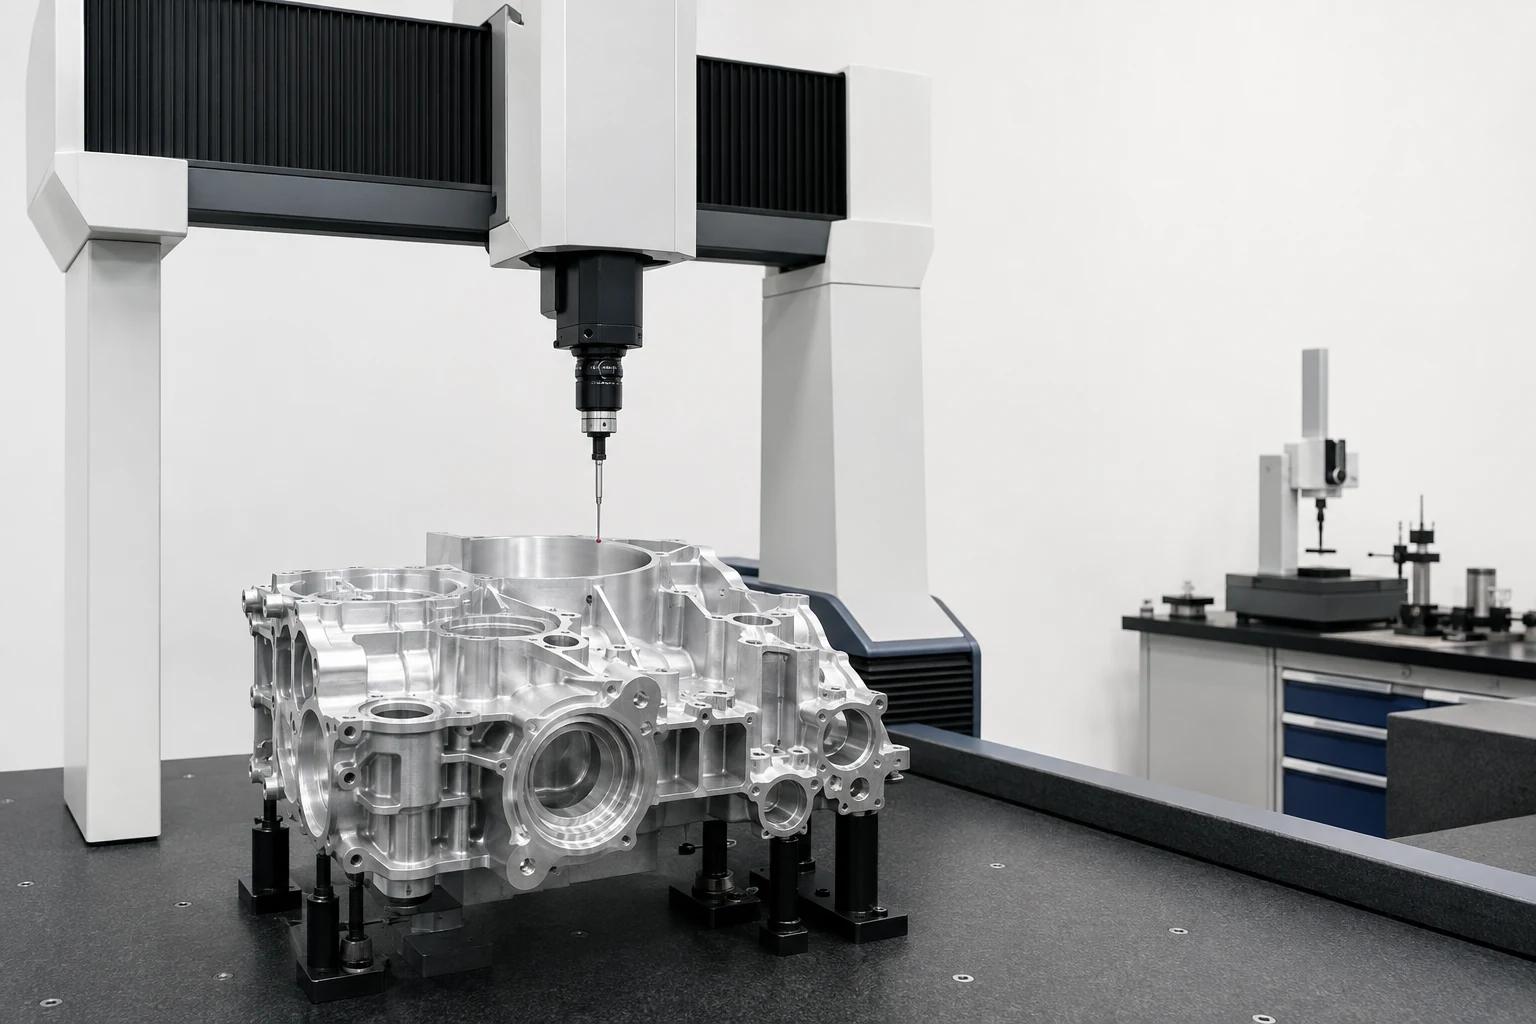
Utilice equipos calibrados adecuados a la geometría y condición de la superficie requeridas.
Libere solo después de que se hayan completado los requisitos dimensionales, visuales y de documentación.
01
Confirme el esquema de referencia, la asignación de existencias y el requisito de superficie final.
02
Establezca una ruta repetible de molienda e inspección.
03
Mantenga el tamaño final y la consistencia de la superficie en todas las ejecuciones programadas.
01
Confirme la condición del material, el margen de molienda, los datos y los requisitos de inspección antes del lanzamiento.
02
Coordinar la geometría final y terminar con las interfaces que controlan el montaje.
03
Mantenga los controles de proceso esenciales desde las primeras partes hasta las ejecuciones repetidas.
04
Haga coincidir los medidores calibrados y los métodos de inspección con cada requisito crítico.
05
Recibir los certificados e informes especificados en la RFQ.
06
Obtenga una ruta de respuesta clara para preguntas sobre el estado del material, la tolerancia y el acabado de la superficie.
Revisamos las opciones de rectificado superficial, cilíndrico y sin centros con la geometría de la pieza y los requisitos finales.
Sí, cuando el esquema de referencia, la asignación de existencias, la condición del material y el método de medición respaldan el requisito.
Las opciones comunes incluyen acero endurecido, acero para herramientas y aleados, acero inoxidable, aluminio y componentes compatibles con carburo.
Sí. Apoyamos prototipos, trabajos de bajo volumen y lotes repetidos con un plan de inspección adaptado a la cantidad.
Sí. Solicite el informe CMM, FAI, certificado de material, CoC o documentación PPAP requeridos en la RFQ.
Envíe el plano, la condición del material, la asignación de stock, la cantidad, las tolerancias y las notas de superficie requeridas.
Envíe el plano con la condición del material, la asignación de existencias, la tolerancia y los requisitos de acabado superficial. Revisaremos la ruta de molienda y el plan de inspección.
Procesos de mecanizado relacionados