01
Revisión del sustrato
Confirme el estado del acero, la limpieza, el pretratamiento y las consideraciones sobre el riesgo de hidrógeno antes del revestimiento.
Riesgos del sustrato revisados
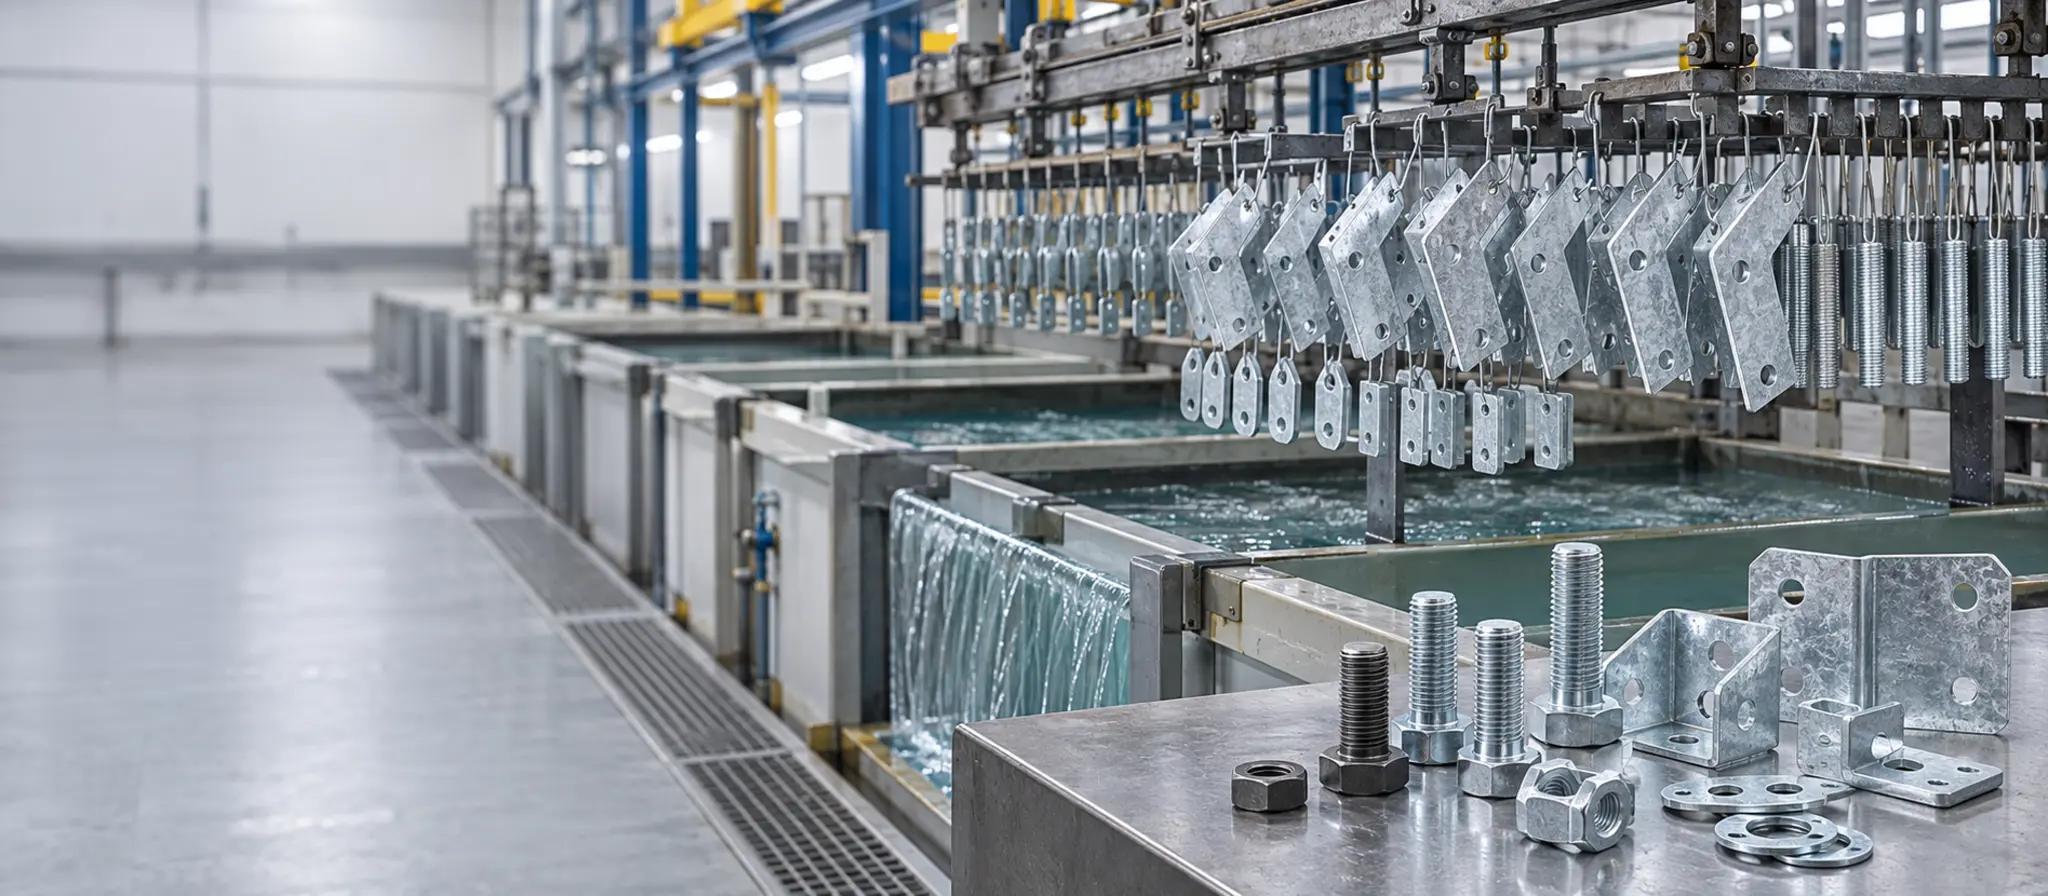
Galvanizado resistente a la corrosión para sujetadores, soportes, piezas estampadas y conjuntos de acero. JINGLE revisa el sustrato, el espesor del revestimiento, la pasivación, el enmascaramiento y el postratamiento antes de la producción.
Revestimiento protector para automoción, equipos industriales, hardware, automatización y programas OEM personalizados.

Una vista rápida de la información que los compradores necesitan antes de enviar una solicitud de cotización sobre galvanizado. Los valores finales se confirman frente a los requisitos de sustrato, espesor, pasivación, apariencia y riesgo de hidrógeno.
| Parámetro | Detalles de capacidad |
|---|---|
| Proceso de revestimiento | Galvanizado con pasivación o postratamiento específico para el proyecto |
| Sobre de parte | Por confirmar: tanque de reserva, bastidor y sobre de manipulación. |
| Espesor del revestimiento | Por confirmar: rango objetivo por especificación y sustrato |
| Apariencia | Pasivación/apariencia clara, azul, amarilla o específica del proyecto |
| Materiales | Acero al carbono, acero aleado y componentes ferrosos compatibles |
| enmascaramiento | Roscas, orificios, puntos de contacto y caras cosméticas enmascaradas según el dibujo. |
| Volumen de producción | Producción de prototipos, de bajo volumen y por lotes. |
| Formatos de dibujo aceptados | STEP, IGES, Parasolid, SolidWorks, dibujo PDF y DXF |
01
Confirme el estado del acero, la limpieza, el pretratamiento y las consideraciones sobre el riesgo de hidrógeno antes del revestimiento.
Riesgos del sustrato revisados
02
Planifique puntos de contacto y cobertura alrededor de roscas, orificios y superficies de contacto.
Coberturas y contactos previstos
03
Verifique el espesor, la apariencia, la adhesión y el rendimiento contra la corrosión con las especificaciones aprobadas.
Requisitos de acabado verificados
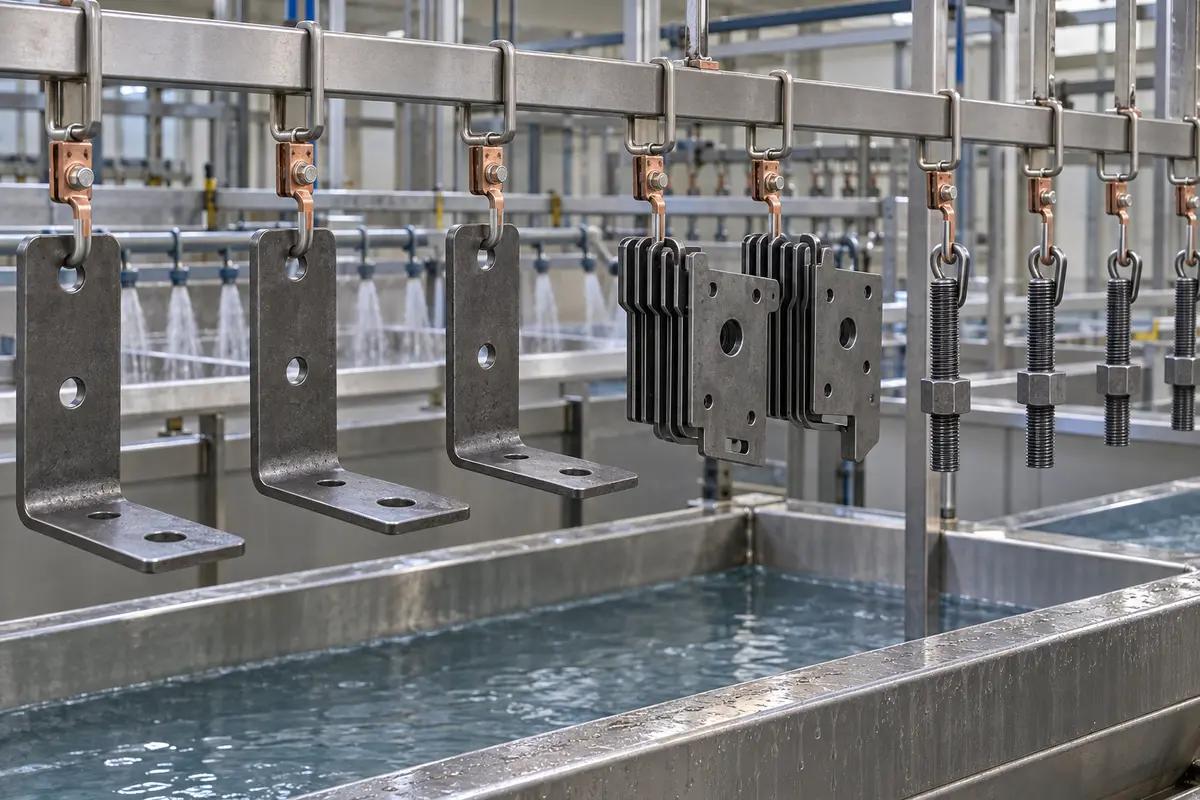
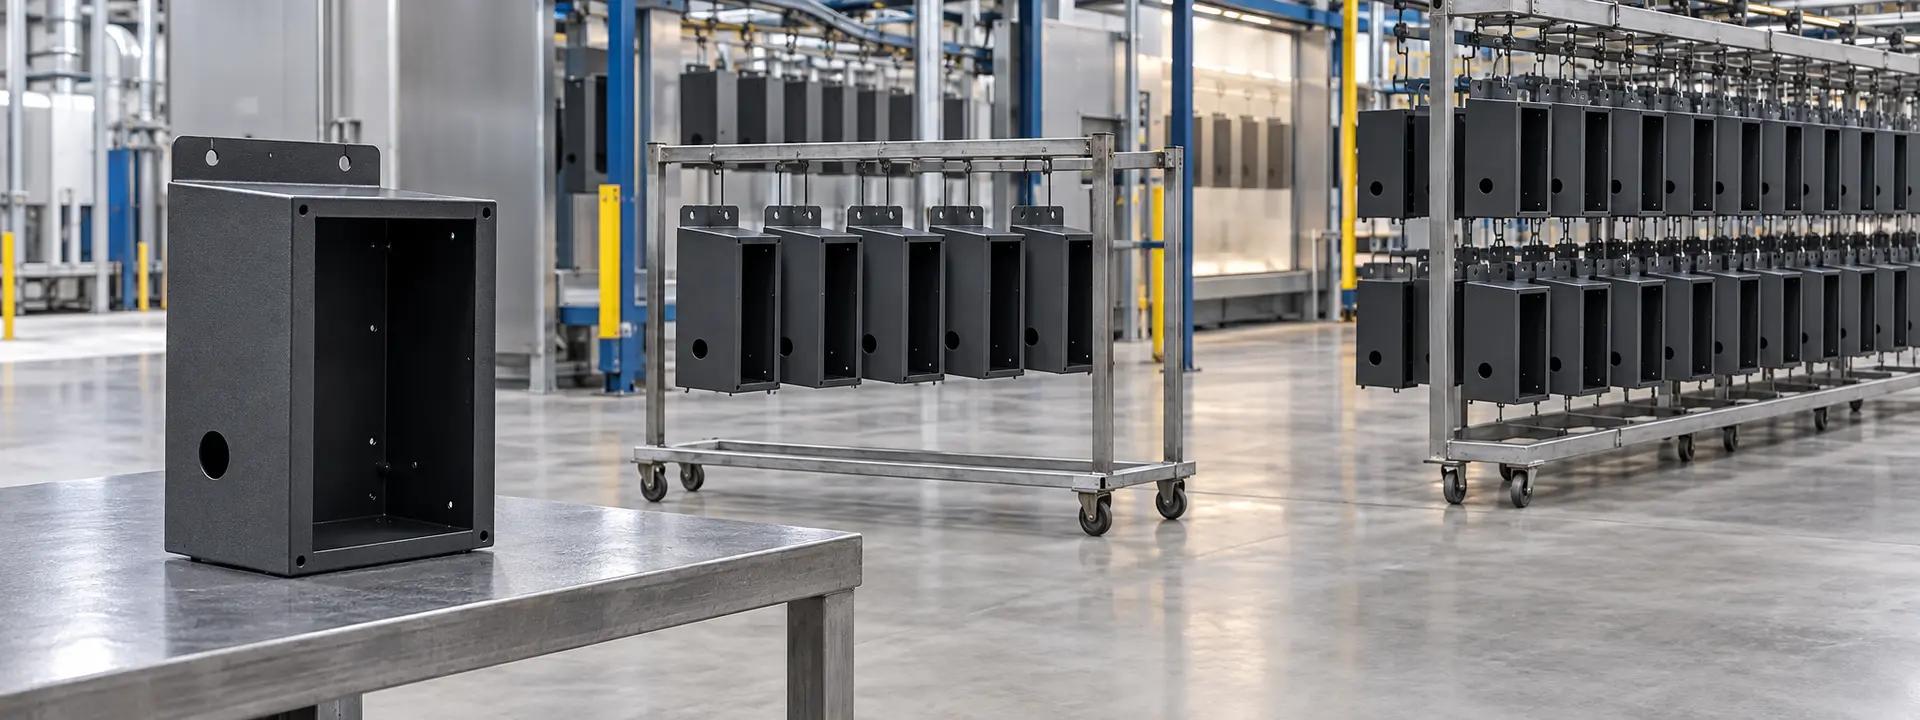
Tanques de revestimiento, bastidores, etapas de enjuague y equipos de manipulación controlada.
Componentes de acero en estanterías que avanzan por las etapas de preparación y enchapado.
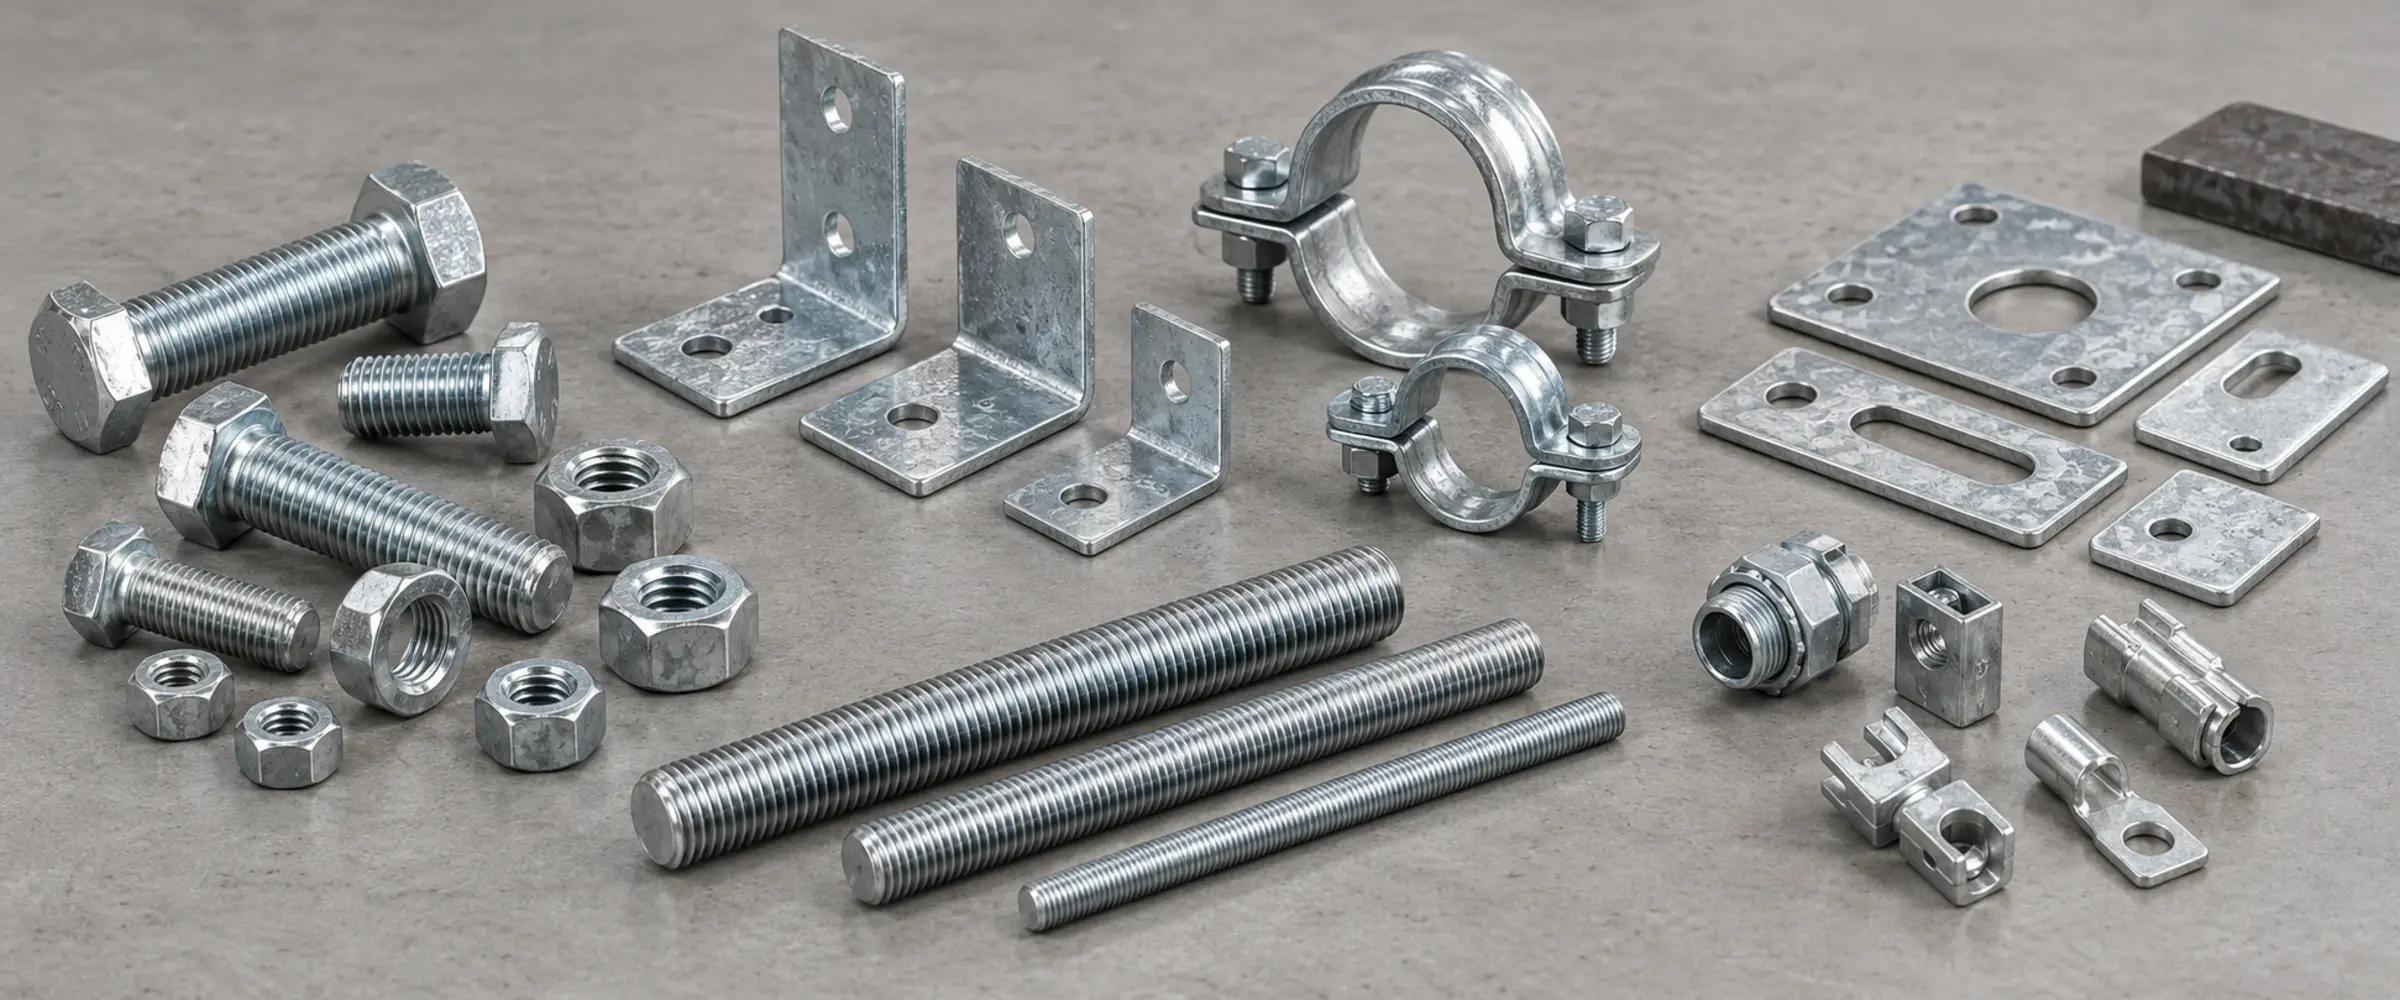
Herrajes chapados organizados para mediciones de espesor y revisión de apariencia.
Hardware roscado con especificaciones de revestimiento y requisitos de ajuste revisados.
Formas estampadas con ubicaciones de contacto y cobertura planificada.
Interfaces cilíndricas con requisitos específicos de revestimiento y enmascaramiento.
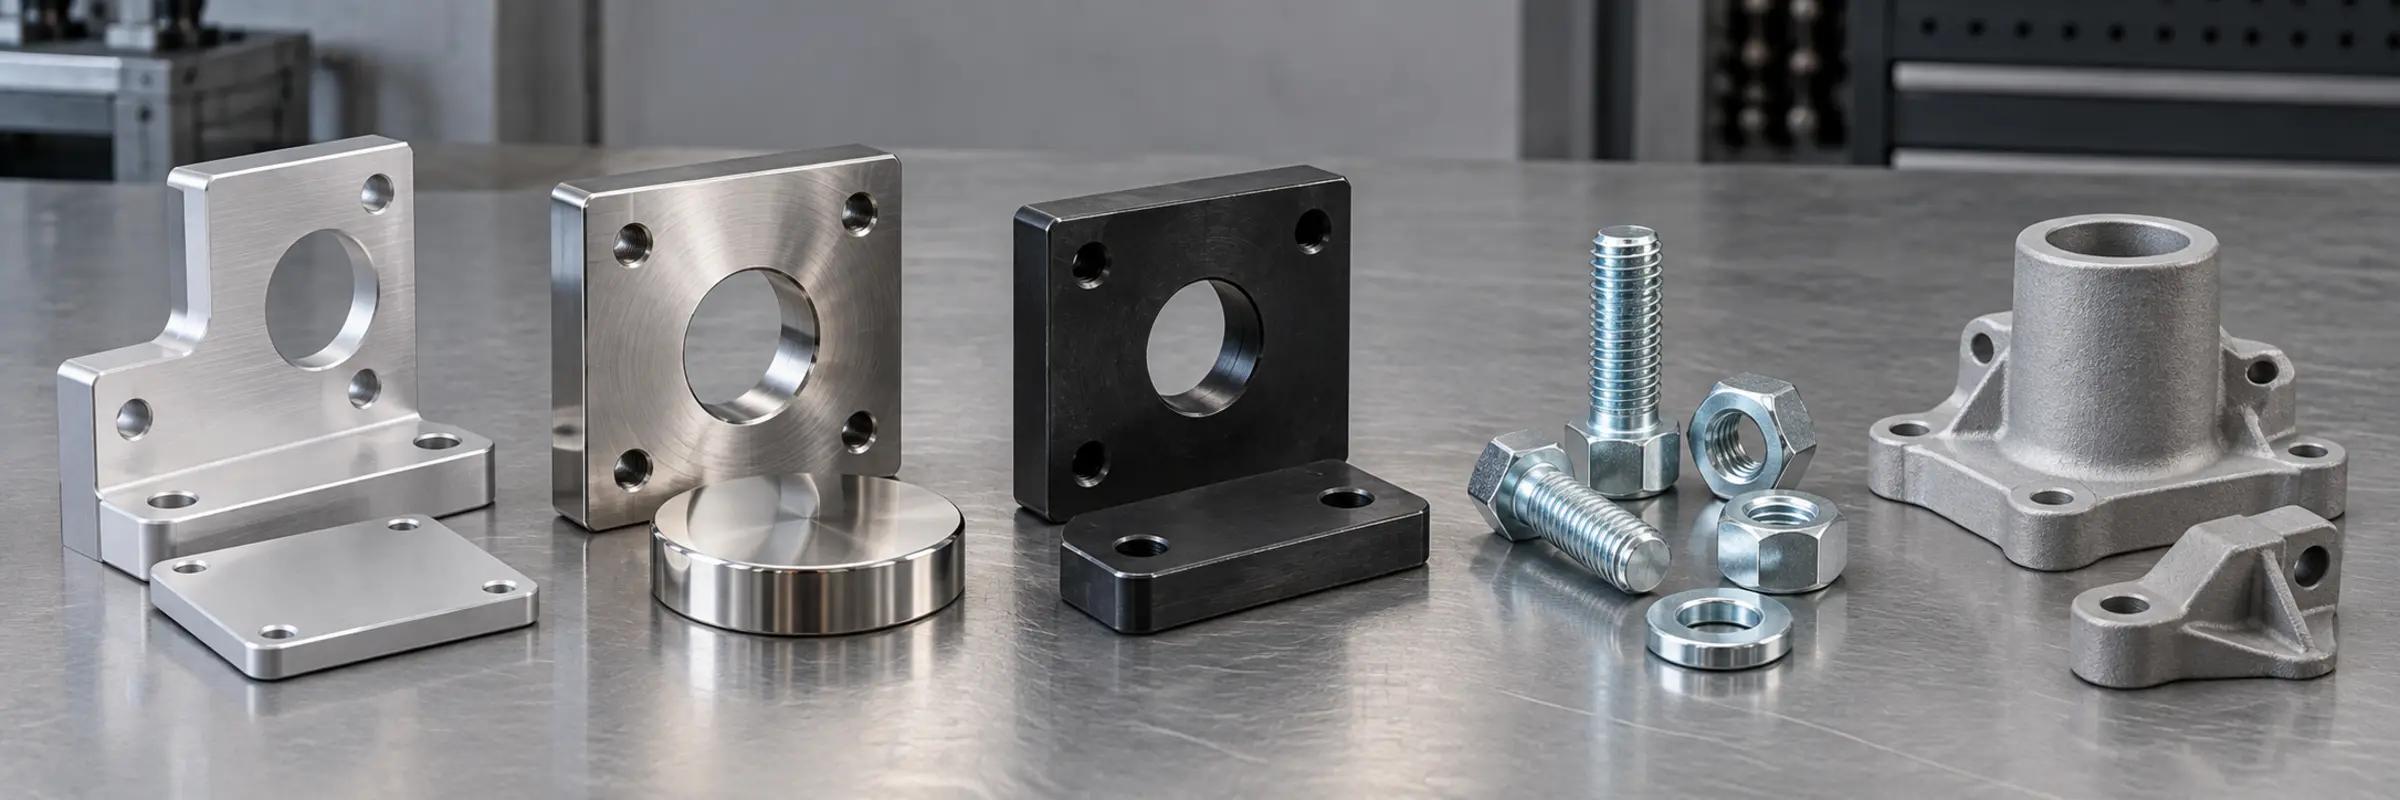
Se revisan los herrajes de acero con la resistencia del sustrato y las necesidades de postratamiento.
Paneles y herrajes acabados según criterios de apariencia y protección acordados.
Piezas de acero personalizadas con pasivación e inspección basadas en especificaciones.
protección general contra la corrosión
componentes de alta resistencia
repetir piezas estampadas
interfaces mecanizadas
sujetadores y accesorios
Confirme el grado, la condición y los certificados del acero, incluidas las consideraciones sobre fragilización por hidrógeno.
Verifique la limpieza, los contactos de las rejillas y las áreas protegidas antes de enchapar.
Mida el espesor y revise la adhesión y la apariencia según los criterios acordados.
Revise la evidencia de pruebas de corrosión especificada y los registros posteriores al tratamiento antes de su liberación.
01
Confirme la apariencia, cobertura, enmascaramiento y ajuste en los primeros artículos.
02
Respalde las cantidades de lanzamiento con muestras aprobadas y carga controlada de racks.
03
Repetir la ruta aprobada de limpieza, enchapado y postratamiento.
01
Confirme el espesor del revestimiento, la pasivación y los estándares aplicables antes del procesamiento.
02
Revise la resistencia del acero, los puntos de contacto, el enmascaramiento y cualquier tratamiento requerido para aliviar la fragilidad.
03
Aprobar muestras chapadas iniciales antes de lanzar cantidades y repetir lotes.
04
Alinear los lugares de inspección y los criterios de aceptación con las superficies funcionales.
05
Acordar los registros de material, enchapado y pasivación durante la revisión de la RFQ.
06
Aclare el sustrato, las especificaciones, las cantidades y las áreas sin placa antes de cotizar.
Se pueden revisar sujetadores, soportes y piezas mecanizadas de acero al carbono, acero aleado y ferrosos compatibles. Las piezas de alta resistencia requieren una revisión de fragilidad por hidrógeno basada en especificaciones, incluido cualquier tratamiento de alivio y verificación requeridos.
Con el sistema de pasivación se pueden evaluar los aspectos claros, azules, amarillos o específicos del proyecto. La apariencia por sí sola no define la química ni el cumplimiento, por lo tanto, especifique los requisitos estándar y de sustancias restringidas requeridos.
Las condiciones de estanterías, puntos de contacto y revestimiento se planifican en torno a la geometría y las superficies importantes. El espesor y la cobertura se verifican en lugares acordados con respecto a las especificaciones aprobadas.
Se pueden revisar roscas, orificios y puntos de contacto para enmascararlos. Marque las zonas sin placa y los requisitos de ajuste final para poder planificar juntas la cobertura y las ubicaciones de contacto.
Se pueden incluir registros de espesor de revestimiento, pasivación y pruebas de corrosión especificadas cuando se acuerde en el alcance de la inspección. Estándares de prueba estatales, criterios de aceptación y cualquier documentación posterior al tratamiento requerida con la RFQ.
Envíe el plano con el grado y condición del acero, especificaciones de revestimiento, espesor, pasivación, cantidad y requisitos de enmascaramiento. Incluya ajustes críticos, condiciones de servicio y requisitos de riesgo de hidrógeno cuando corresponda.
Envíe el plano con los requisitos de sustrato, espesor de revestimiento, pasivación, cantidad y enmascaramiento. Revisaremos la ruta del emplatado antes de cotizar.
Procesos de acabado de superficies relacionados