Почему конструкция литья алюминия под давлением имеет значение
Успешное производство литья алюминия под давлением начинается задолго до первой заливки металла. Качество, стоимость и надежность литых деталей в значительной степени зависят от первоначальной конструкции детали.
Для OEM-заказчиков и инженеров-разработчиков хорошо спроектированная деталь может оказаться полезной:
- уменьшить проблемы с инструментами
- повысить эффективность производства
- минимизировать дефекты литья
- сократить требования к механической обработке
- улучшить срок службы изделия
Многие производственные проблемы вызваны не самим процессом литья, а неподходящей конструкцией, которая создает проблемы на этапах заполнения формы, охлаждения и затвердевания.
Сотрудничество с опытным производителем литьевых изделий на этапе проектирования позволяет компаниям выявлять потенциальные риски до начала инвестиций в оснастку.
Что такое литье алюминия под давлением?
Литье алюминия под давлением — это производственный процесс, при котором металлические компоненты изготавливаются путем впрыскивания расплавленного алюминиевого сплава в прецизионную стальную форму под высоким давлением.
По сравнению с традиционными методами механической обработки, литье алюминия под давлением позволяет создавать сложные формы, максимально приближенные к геометрии конечного изделия.
Обычно этот процесс включает в себя:
- проектирование пресс-формы
- производство инструментов
- Плавка алюминия
- Впрыск под высоким давлением
- Охлаждение и затвердевание
- демонтаж детали
- Обрезка и отделка
- Контроль качества
Литье алюминия под давлением широко используется для изготовления компонентов, требующих:
- легкие конструкции
- хорошие тепловые характеристики
- коррозионная стойкость
- сложная геометрия
- высокая эффективность производства
К распространенным областям применения относятся:
- корпуса двигателей
- электронные корпуса
- автомобильные компоненты
- корпуса насосов
- детали промышленного оборудования
- световые компоненты
Ключевые аспекты проектирования литья алюминия под давлением
При разработке успешной конструкции для литья под давлением необходимо учитывать как эксплуатационные характеристики изделия, так и производственные требования.
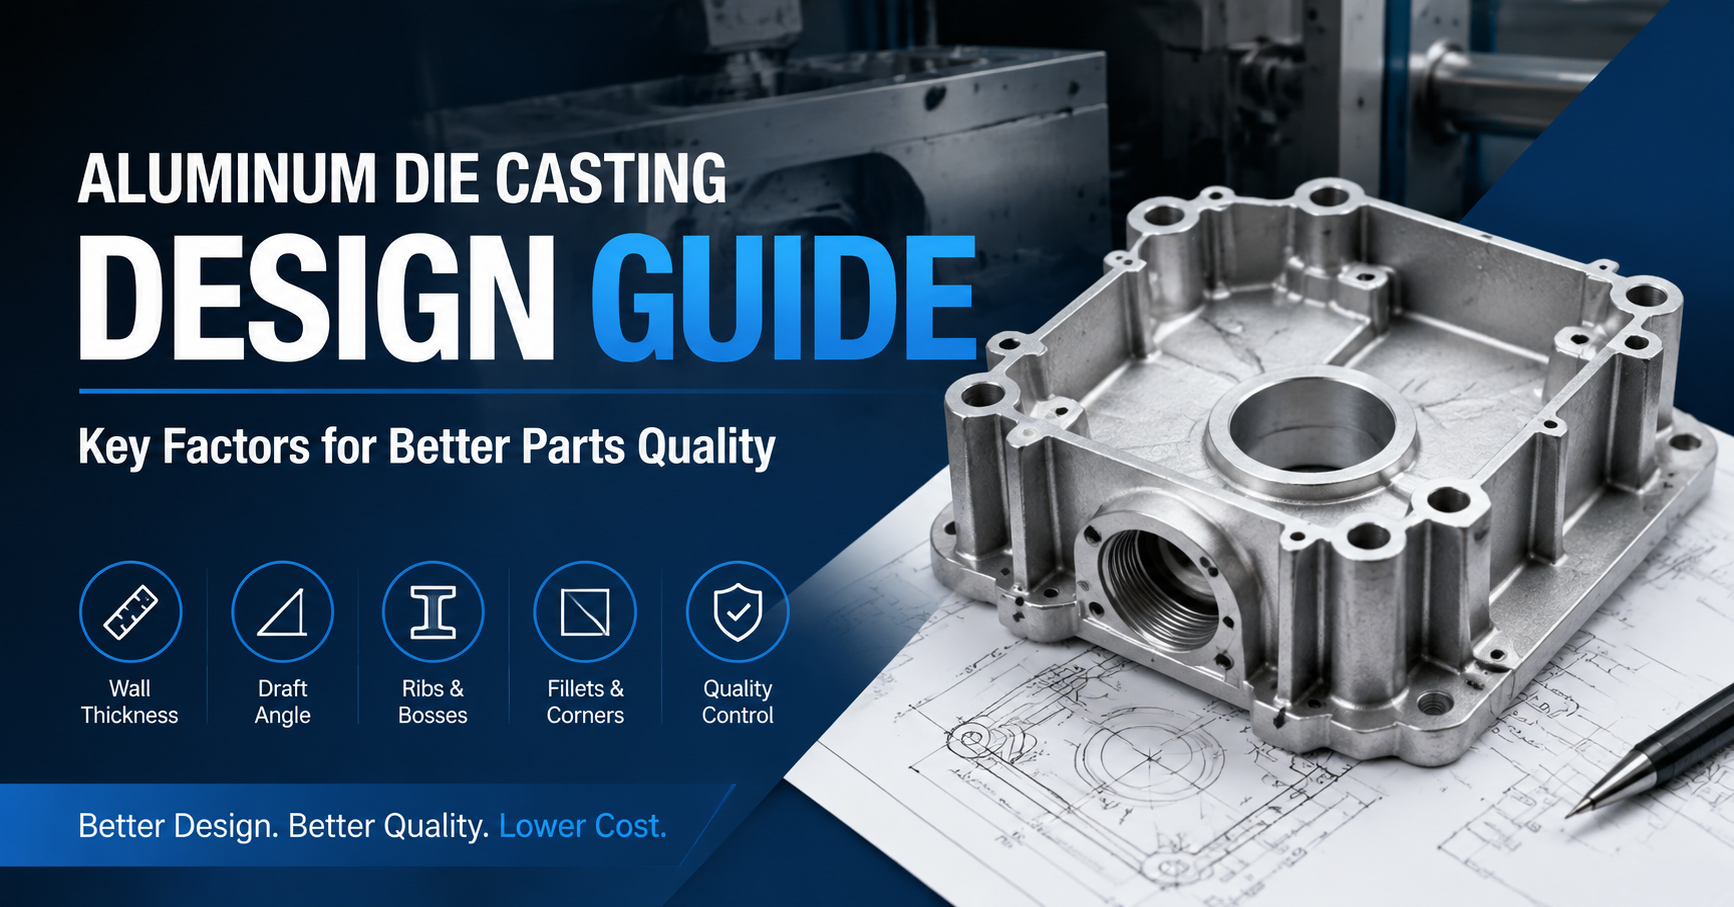
К важным факторам проектирования относятся:
- толщина стенки
- угол тяги
- ребра и выступы
- филе
- разделительная линия
- припуск на механическую обработку
- требования к поверхности
Игнорирование этих факторов может увеличить стоимость оснастки и создать производственные проблемы.
Расчет толщины стенок для литья алюминия под давлением
Толщина стенки является одним из важнейших факторов при проектировании литьевых изделий из алюминия.
Неравномерная толщина стенок может привести к следующим последствиям:
- усадка
- внутренняя пористость
- деформация
- непостоянное охлаждение
В хорошей конструкции следует по возможности поддерживать относительно равномерную толщину стенок.
В число преимуществ входят:
- улучшенная текучесть металла
- уменьшение дефектов литья
- лучшая стабильность размеров
- улучшенная стабильность производства
При необходимости использования более толстых секций проектировщикам следует учитывать следующее:
- добавление рёбер
- улучшение геометрических переходов
- снижение концентрации ненужных материалов
Требования к углу осевой нагрузки
Угол уклона позволяет легче извлекать отлитую деталь из формы.
При недостаточном угле тяги:
- Детали могут застрять внутри формы.
- износ плесени увеличивается
- снижение эффективности производства
Правильное проектирование чертежей помогает:
- продлить срок службы плесени
- уменьшить проблемы с выбросом
- улучшить качество поверхности
Необходимый угол оснастки зависит от:
- выбор сплава
- требования к качеству обработки поверхности
- глубина характеристики
- структура оснастки
Профессиональный производитель литьевых изделий под давлением рассмотрит требования к чертежам на этапе проектирования.
Роль ребер и выступов в проектировании литьевых форм.
Ребра и выступы обычно используются для повышения силы без значительного увеличения веса.
Ребрышки
Ребрышки помогают:
- повышение жесткости конструкции
- предотвратить деформацию
- сократить использование материалов
Однако чрезмерная толщина ребер может привести к следующим последствиям:
- метки усадки
- неравномерное охлаждение
- внутренний стресс
Боссы
Боссы часто используются для:
- винтовое крепление
- соединения сборки
- характеристики позиционирования
Для правильной конструкции ступицы необходимо учитывать следующие факторы:
- толщина стенки
- угол тяги
- требования к обработке
- способ крепления
Скругления и угловая конструкция
Острые углы создают концентрацию напряжений во время литья и охлаждения.
Добавление филе помогает:
- улучшить текучесть металла
- снизить стресс
- увеличить прочность детали
- улучшить заполнение формы
Плавные переходы особенно важны для:
- структурные компоненты
- жилые дома
- детали, работающие под давлением
Вопросы выбора оснастки перед началом производства.
Оснастка является одним из крупнейших вложений в литье алюминия под давлением.
Перед началом производства пресс-форм поставщикам следует оценить следующее:
- геометрия детали
- расположение полостей
- направление впрыска
- каналы охлаждения
- положения эжектора
- требования к обработке
Профессиональный поставщик должен предоставить обратную связь по проектированию с учетом технологичности производства (DFM).
Анализ DFM помогает выявить:
- сложные особенности
- излишняя сложность
- потенциальные дефектные области
- возможности экономии затрат
Распространенные дефекты литья алюминия под давлением и способы их устранения
Понимание распространенных дефектов помогает покупателям оценить качество продукции.
| Дефект | Возможная причина | Решение |
|---|---|---|
| Пористость | Газ, застрявший во время заправки | Улучшение вентиляции и управления технологическими процессами. |
| Усадка | Неравномерное охлаждение | Оптимизация толщины стенки |
| Короткая начинка | Плохая текучесть металла | Улучшить конструкцию ворот. |
| Трещины | Внутренний стресс | Настройка конструкции и охлаждения. |
| Дефекты поверхности | Проблемы с плесенью или технологическим процессом. | Улучшение технического обслуживания инструментов |
Надежный поставщик отливок должен применять превентивный контроль качества, а не только выявлять дефекты после производства.
Варианты обработки поверхности при литье алюминия под давлением
После отливки многие детали требуют дополнительной обработки.
К распространённым вариантам относятся:
| Заканчивать | Приложение |
|---|---|
| Взрывчатка | Удалите загрязнения с поверхности и улучшите внешний вид. |
| Порошковое покрытие | Защитное и декоративное покрытие |
| Рисование | Защита цвета и от коррозии |
| Анодирование | Защита поверхности алюминия |
| Обработка на станках с ЧПУ | Улучшение критических параметров |
Способ отделки зависит от:
- среда приложений
- требования к внешнему виду
- допуск на размеры
- спецификации заказчика
Как выбрать надежного производителя литьевых изделий
Выбор правильного поставщика имеет решающее значение для успеха проекта.
Покупателям-производителям следует оценить следующее:
Инженерные возможности
Проверьте, предоставляет ли поставщик:
- Анализ DFM
- предложения по инструментам
- оптимизация процесса
Производственные возможности
К важным факторам относятся:
- литейное оборудование
- управление инструментами
- производственная мощность
- возможности отделки
Контроль качества
Профессиональный поставщик должен иметь процедуры проверки, охватывающие:
- проверка материалов
- контроль размеров
- визуальный осмотр
- функциональное тестирование
Опыт производства
Опыт работы с аналогичными продуктами помогает снизить:
- риски, связанные с инструментами
- производственные проблемы
- проблемы качества
Контрольный список для проектирования литья алюминия под давлением
| Дизайнерский элемент | Рекомендация |
|---|---|
| Толщина стенки | По возможности поддерживайте одинаковую толщину. |
| Угол тяги | Обеспечьте достаточную тягу для отделения формы. |
| Углы | Используйте филе вместо острых кромок. |
| Ребрышки | Повышение прочности без чрезмерной толщины. |
| Боссы | Учитывайте потребности в крепеже и механической обработке. |
| Инструменты | Перед изготовлением пресс-формы необходимо провести проверку проекта. |
| Заканчивать | Определите требования к внешнему виду и защите. |
Часто задаваемые вопросы
Какие материалы обычно используются для литья алюминия под давлением?
К распространенным алюминиевым сплавам относятся материалы, отобранные с учетом прочности, коррозионной стойкости, веса и характеристик литья. Выбор оптимального сплава зависит от требований конкретного применения.
Почему толщина стенок важна при литье алюминия под давлением?
Толщина стенки влияет на текучесть металла, поведение при охлаждении и риск возникновения дефектов. Правильное проектирование толщины улучшает стабильность размеров и снижает производственные проблемы.
Можно ли обрабатывать детали из литого алюминия на станках с ЧПУ?
Да. Для изготовления многих деталей, отлитых под давлением, на заказ требуется обработка на станках с ЧПУ для создания критически важных отверстий, монтажных поверхностей, резьбы и точных размеров.
Как можно уменьшить количество дефектов литья?
Количество дефектов можно уменьшить за счет правильного проектирования деталей, оптимизации оснастки, контроля технологического процесса и процедур проверки.
В каких отраслях промышленности используется литье алюминия под давлением?
Литье алюминия под давлением широко используется в автомобильной, электронной, промышленной, автоматизированной и потребительской отраслях промышленности.
На каком этапе проектирования должен участвовать поставщик?
Рекомендуется привлекать поставщиков на ранних этапах, поскольку производители могут предоставить обратную связь по DFM до начала инвестиций в оснастку.
Подходит ли литье алюминия под давлением для мелкосерийного производства?
Это зависит от стоимости оснастки и требований проекта. При очень малых объемах производства более экономичными могут оказаться станки с ЧПУ или альтернативные методы литья.
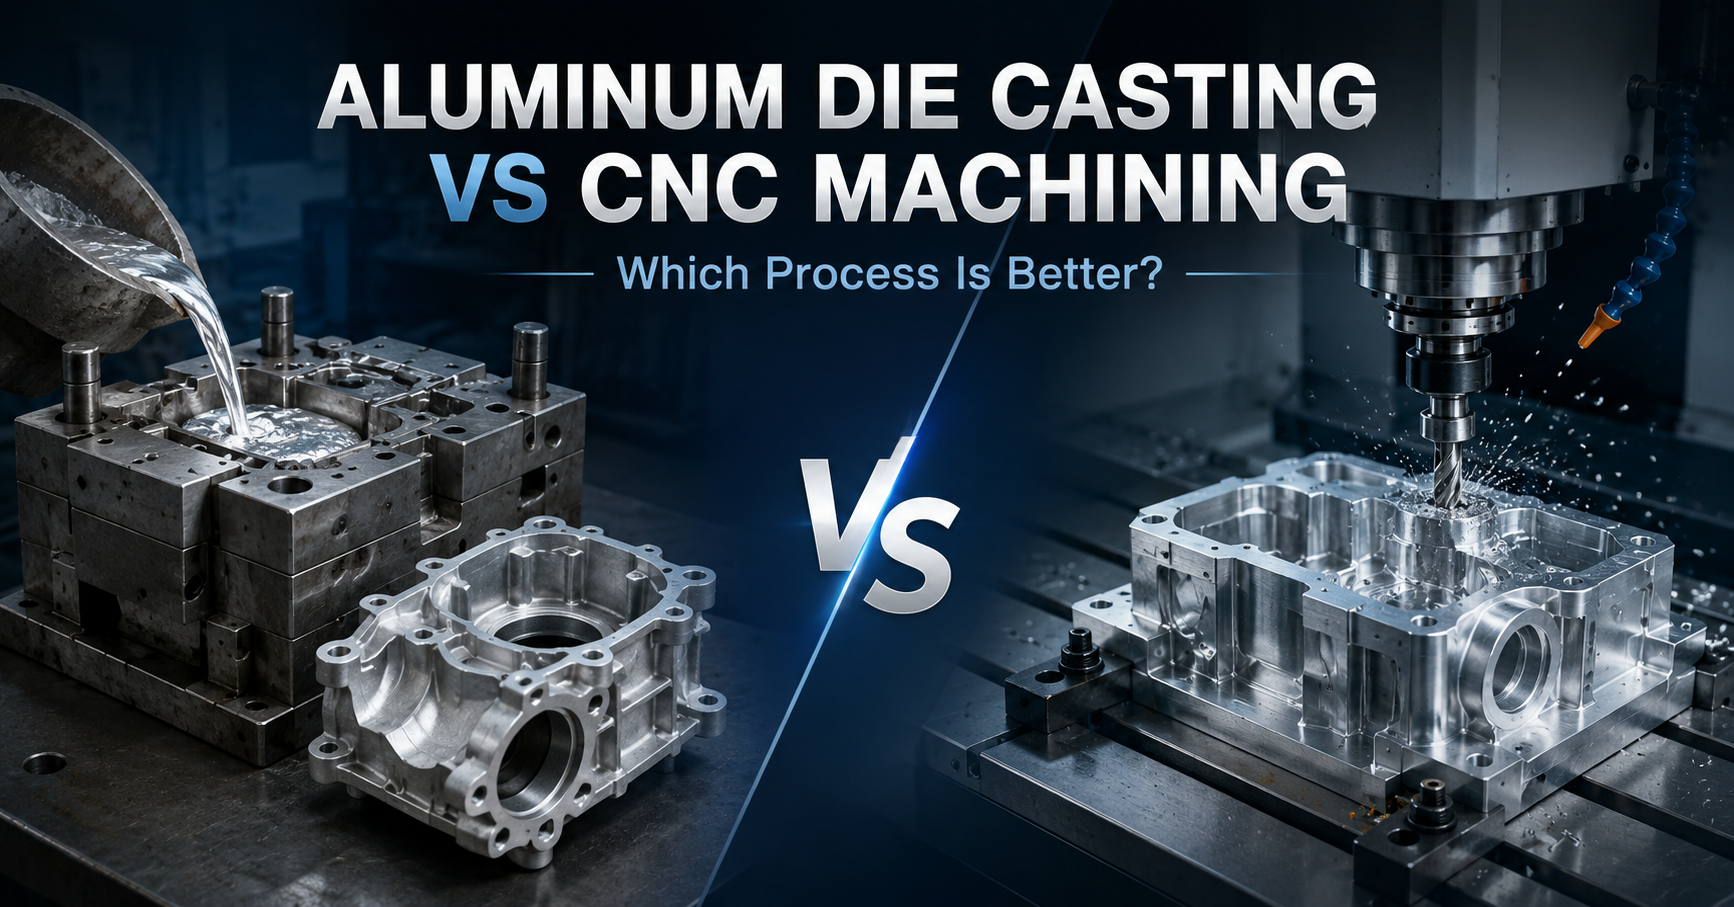
В чём разница между литьём под давлением и механической обработкой?
Литье под давлением позволяет изготавливать детали с использованием пресс-форм, тогда как механическая обработка удаляет материал из цельных блоков. Литье под давлением обычно лучше подходит для крупносерийного производства, в то время как механическая обработка обеспечивает большую гибкость.