01
Обзор проводов и заголовков
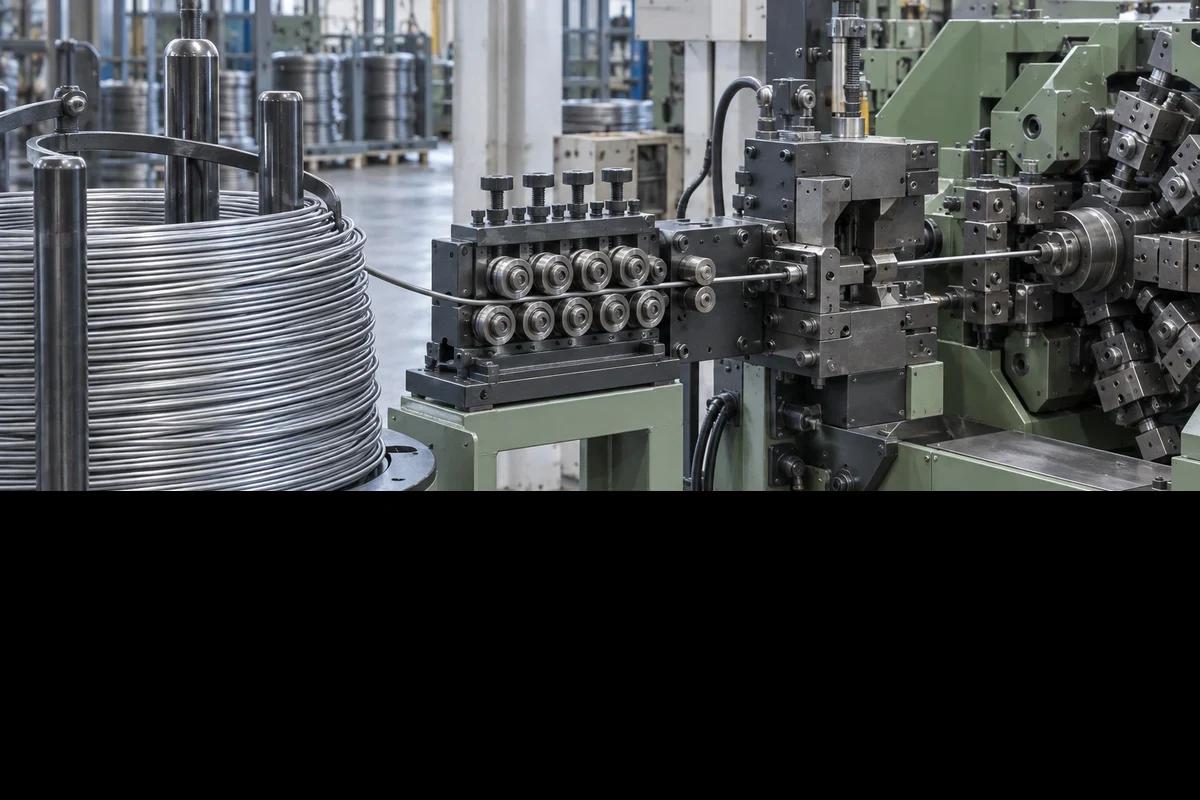
Перед выпуском инструмента проверьте состояние материала, смазку и пределы уменьшения.
Состояние провода проверено
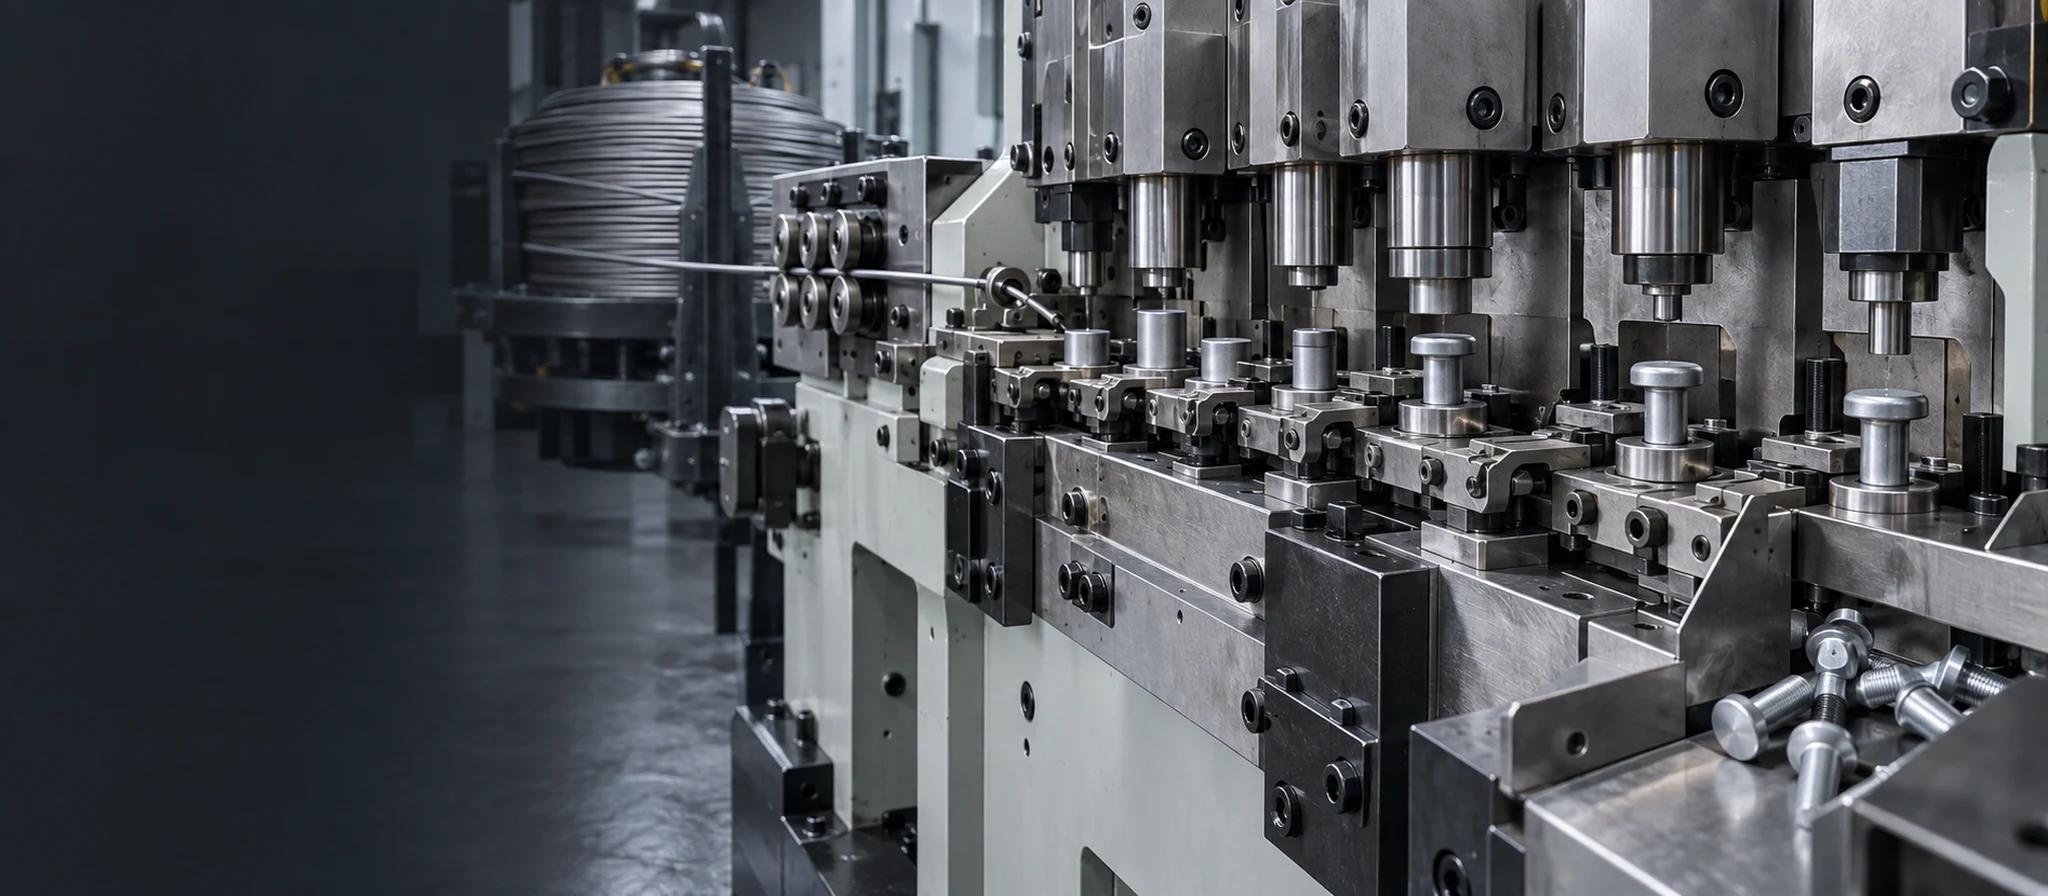
Холодная высадка с высокой повторяемостью для винтов, болтов, заклепок, штифтов и компонентов с нестандартными головками. Перед производством JINGLE проверяет состояние проволоки, последовательность штампов, маршрут резьбы и требования к проверке.
Глава о компонентах для автомобильной промышленности, промышленного оборудования, электроники, аппаратного обеспечения и индивидуальных OEM-программ.

Быстрый просмотр необходимой покупателям информации перед отправкой запроса цен с холодным заголовком. Окончательные значения подтверждаются размером проволоки, геометрией головки, последовательностью штампов и объемом.
| Параметр | Подробности о возможностях |
|---|---|
| Процесс заголовка | Одно- и многоштамповочная, высадка, экструзия и холодная высадка в зависимости от проекта. |
| Диаметр/длина головки | Подтверждение: резервный заголовок и конверт штампа. |
| Типичная толерантность | Подлежит подтверждению — заголовок и диапазон хвостовика в зависимости от предложения |
| Диаметр проволоки/прутка | Подлежит подтверждению – диапазон подачи в зависимости от материала и станка |
| Материалы | Углеродистая сталь, легированная сталь, нержавеющая сталь, алюминий, медь и латунь. |
| Вторичные операции | Накатка резьбы, долбление, сверление, обрезка, термообработка и покрытие. |
| Объем производства | Оснастка-прототип, мелкосерийное и серийное производство |
| Принятые форматы чертежей | STEP, IGES, Parasolid, SolidWorks, чертежи PDF и DXF |
01
Перед выпуском инструмента проверьте состояние материала, смазку и пределы уменьшения.
Состояние провода проверено
02
Последовательная высадка, экструзия и заточка для защиты заполнения головки и геометрии хвостовика.
Геометрия головки и хвостовика контролируется
03
Координируйте прокатку, обрезку и термообработку в соответствии с готовой спецификацией.
Маршрут резьбы согласован
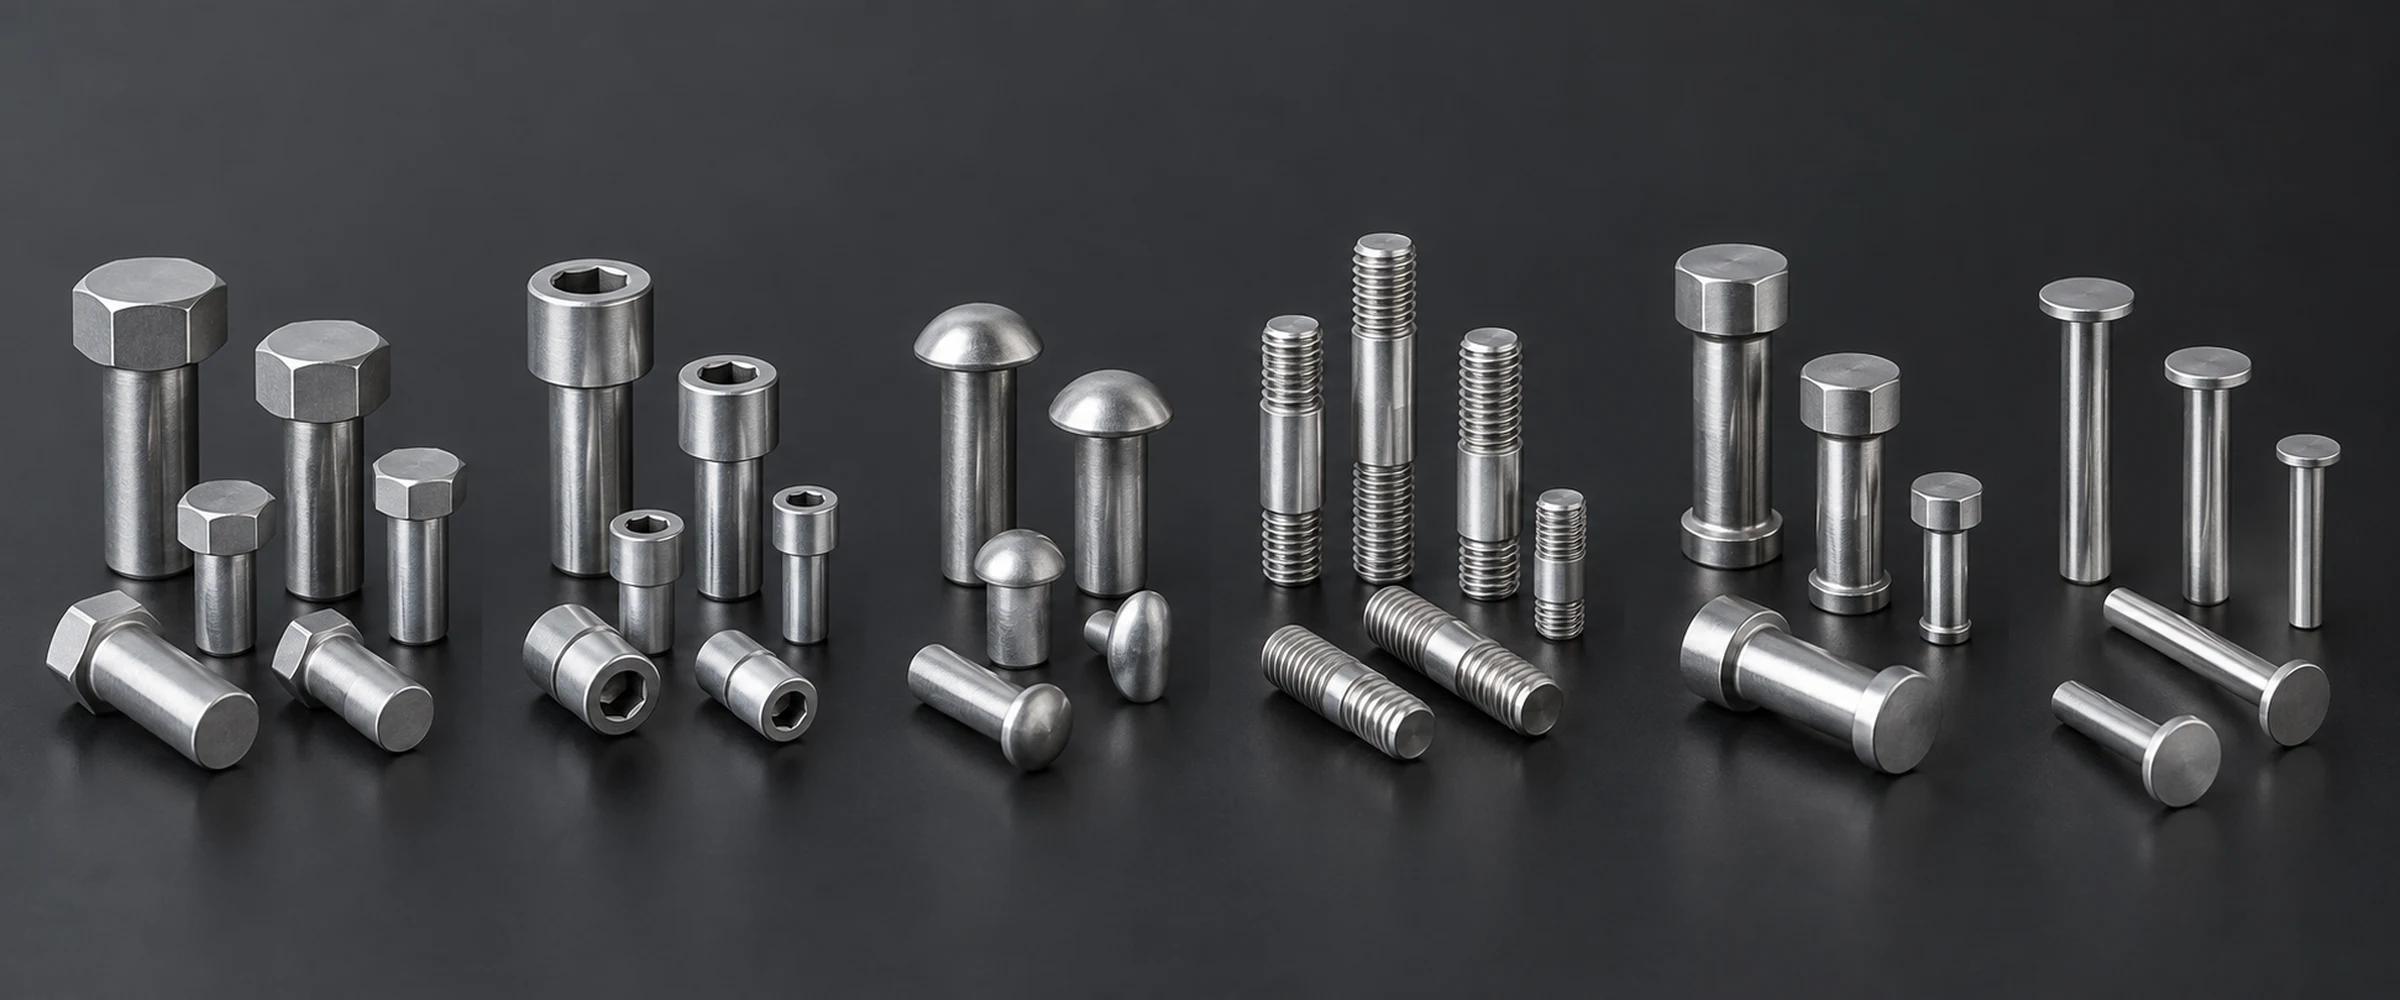
Холодные головки, инструменты для подачи и переноса проволоки в охраняемых рабочих зонах.
Станции штамповки, формирующие головки и хвостовики в запланированной последовательности.
Фурнитура с головками рассортирована по лоткам для проверки резьбы и размеров.
Головчатые заготовки с резьбой и деталями привода, определяемыми чертежом.
Формованные головки и хвостовики для крепления и позиционирования.
Нестандартная длина и ступенчатые функции с запланированными вторичными операциями.
Контролируемые плечи и интерфейсы под головой для удобной посадки.
Производство крепежных изделий с согласованными требованиями к материалам, обработке и контролю.
Формы головок для конкретного применения проверены на предмет ограничений по проволоке и штампам.
структурный крепеж
высокопрочные шпильки
устойчивое к коррозии оборудование
легкие булавки
проводящие клеммы
Проверьте марку проволоки, состояние катушки и необходимые записи о материалах.
Проверьте начальное заполнение головки, длину хвостовика и заданные характеристики плеча.
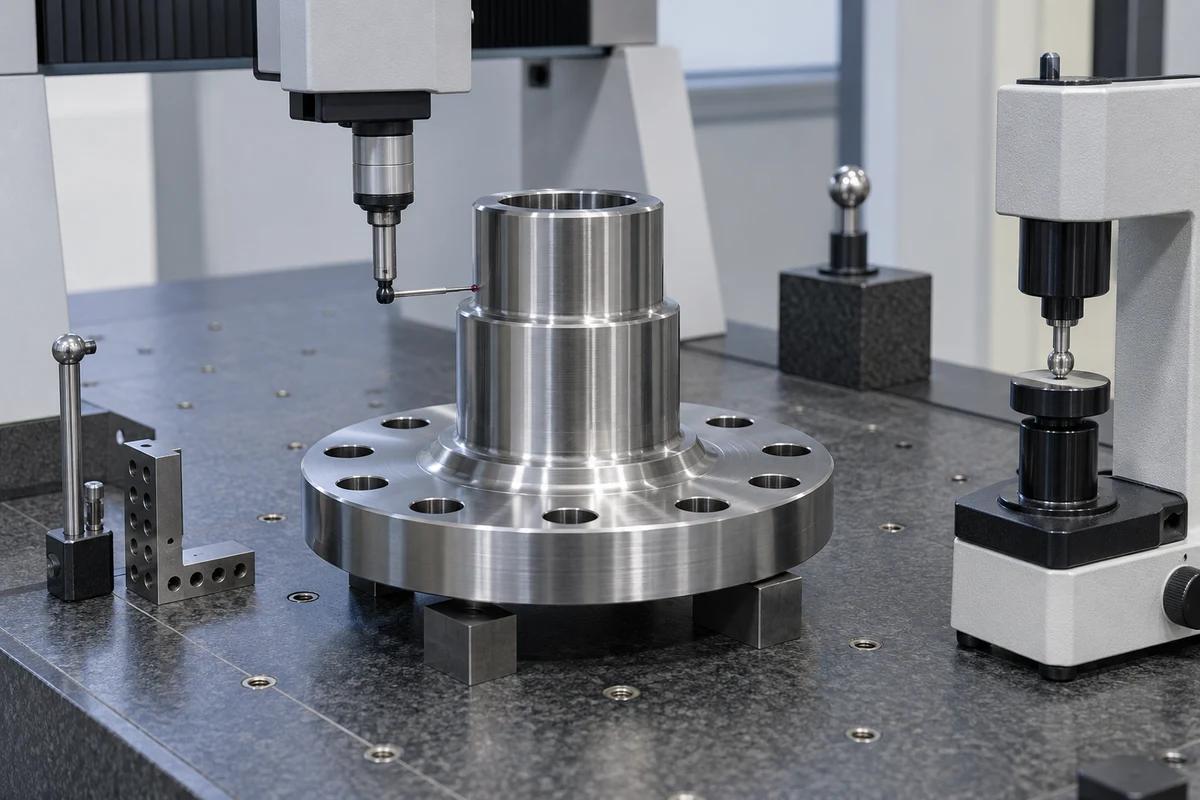
Осмотрите резьбу, особенности формы и твердость там, где это указано в плане.
Подтвердите размеры чертежа и необходимые записи о выпуске партии.
01
Перед окончательной обработкой проверьте геометрию головки, длину хвостовика и посадку сборки.
02
Поддержка объемов запуска с помощью документированных штампов и контрольных точек.
03
Повторите одобренную оснастку со стабильной головкой, нарезанием резьбы и контролем отпускания.
01
Прежде чем отпустить инструмент, проверьте объем головки, пределы уменьшения и пусковую проволоку.
02
Последовательность этапов заголовка вокруг заполнения головки, особенностей плеч и геометрии хвостовика.
03
Запланируйте первую проверку и объемы запуска перед повторным производством.
04
Приведите размер резьбы, проверки формованных элементов и проверку твердости в соответствие со спецификацией.
05
Согласуйте отслеживание материалов и записи процессов с запросом цен.
06
Прежде чем подтверждать предложение, уточните размер проволоки, материал, количество и дополнительные операции.
Болты, винты, заклепки, штифты и другие изделия с головкой или ступенчатой геометрией являются кандидатами на холодную высадку. Объем головки, пропорции хвостовика, формуемость материала и требования определяют подходящую последовательность штампов.
Можно рассмотреть углеродистую сталь, легированную сталь, нержавеющую сталь, алюминий, медь и латунь. Диапазон диаметров проволоки или прутка подтверждается с учетом состояния материала, корпуса станка и требуемой геометрии.
Специальные характеристики головы и плеч можно оценить с учетом уменьшения количества материала и ограничений доступа к штампу. Отправьте чертеж с размерами головки, посадками плеч и критическими допусками на проверку оснастки.
В качестве второстепенных операций можно координировать накатку резьбы, прорезание пазов, сверление, обрезку, термообработку и гальваническое покрытие. Укажите детали резьбы, условия обработки и требования к отделке на чертеже головной части.
Протоколы проверки первого изделия и нити могут быть включены, если это согласовано в план качества. Укажите стандарты резьбы, калибры, критерии приемки и требования к документации в предложении.
Отправьте чертеж, размер проволоки, марку материала, количество и необходимые второстепенные операции. Укажите размеры головки и хвостовика, детали резьбы и требования к проверке, чтобы можно было просмотреть последовательность штампов.
Отправьте чертеж с указанием материала, размера проволоки, размеров головки, количества и дополнительных операций. Мы рассмотрим последовательность кубиков и путь котировок.
Сопутствующие процессы ковки